


Stora formsprutningsmaskiner
Tillverkare av stora formsprutningsmaskiner
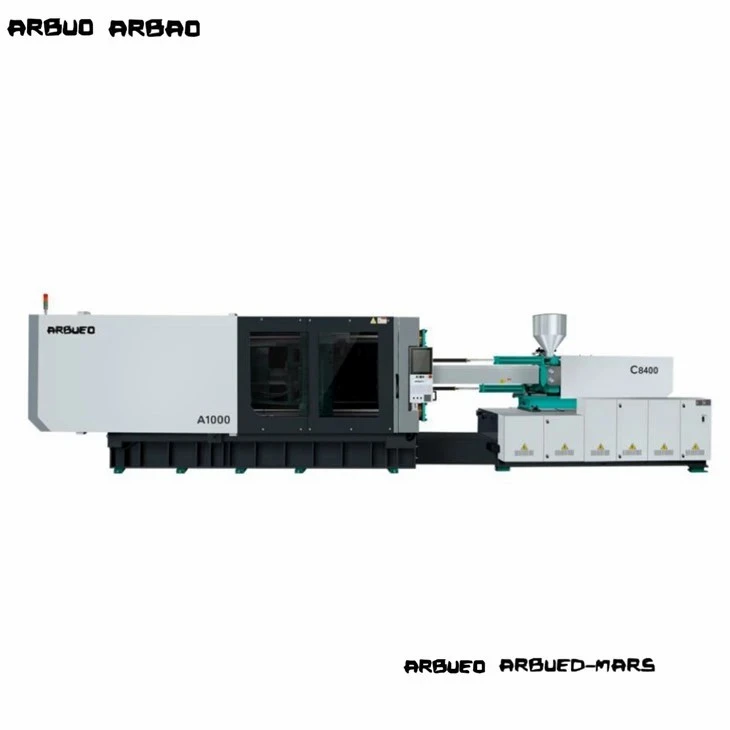
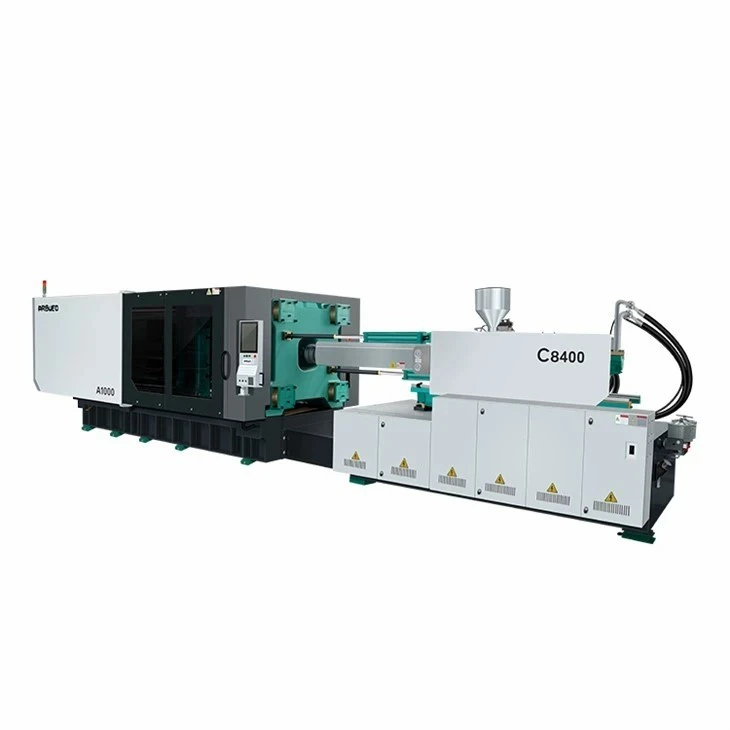
Large injection molding machines (clamping force >= 450 ton / 4 500 kN) bearbetar termoplastkomponenter i bulk inom fordons-, förpacknings-, logistik- och apparatsektorerna. Att arbeta med tunga formar kräver strukturell styvhet, exakt platta parallellitet, stabil rörelse på platta och energi-effektiva hydrauliska eller hybriddrivna arkitekturer.
Den här guiden ger tekniska konfigurationer, valsdimensioner,-stagavstånd och skottkapacitet över våra tunga-tonnagemaskineriplattformar. Det hjälper verktygstillverkare, tillverkningsingenjörer och inköpsdirektörer att matcha formdimensioner, hartsflödeskrav och cykeltidsmål med maskinspecifikationer.


Stor formsprutningsmaskin översikt
Tunga-tonnage formsprutningssystem använder antingen två-platthydrauliska/servo-elektriska hybridstrukturer eller optimerade fem-punkts dubbel-vippmekaniska klämmekanismer.
Fastspänningsarkitektur
Två-Platsystem: Använd direkta hydrauliska traverscylindrar för hög-hastighetsvalsrörelse, kombinerat med fyra låsmuttrar för drag-stång och korta- hydrauliska tonnagecylindrar. Den här designen eliminerar slitage på vipplänkar, minskar maskinens fotavtryck med 20 % till 30 % jämfört med tre-valsuppsättningar och ger fri åtkomst baktill för automatisk utvinning av delar.
Fem-punktväxlingssystem: Använd balanserade mekaniska växlingslänkar som drivs av servo-hydrauliska enheter. Dessa system ger snabb valsrörelse, naturlig kinetisk retardation innan mögelberöring och energi-effektiv låsning under kylningsfaser.
Injektionsarkitektur
Dubbelcylindriga-balanserade insprutningsenheter eliminerar tiltmomentet på linjära styrningar under hög-insprutning (upp till 2 200 bar).
Nitrerade eller bimetalliska skruv- och cylinderenheter hanterar glas-fiberarmerade hartser (PP-GF30, PA66-GF30), strukturella legeringar och återvunna polymerer.
Servo-elektriska eller variabelt-deplacement hydrauliska pumpsystem ger exakt sluten-slinga hastighet och tryckkontroll, och bibehåller repeterbarheten för insprutningen inom +/- 0.1%.
Maskinsortiment
Vår stora-tonnageutrustning är kategoriserad i fyra distinkta strukturella linjer baserat på klämkraft, drivsystem och målapplikationer:
|
Serie |
Spännkraftsområde |
Klämsystem |
Drivtyp |
Primärt tekniskt fokus |
|
HT-T-serien |
450T - 1,000T |
5-punktsväxling |
Servo-hydraulisk |
Allmänna stora delar, djup-dragbehållare, industrilådor. |
|
HD-TP-serien |
600T - 3,200T |
Två-platta |
Servo-Hydraulisk / Hybrid |
Stötfångare för bilar, instrumentbrädor, stora palllådor, installationer med snäva fotavtryck. |
|
HS-PET-serien |
450T - 800T |
Tung-växling |
Högt-flödesservo |
PET-förformsproduktion (upp till 128 hålrum), specialiserade mjukningsenheter med högt-vridmoment. |
|
HE-Electric Series |
450T - 900T |
Servo-Elektrisk |
Full elektrisk/hybrid |
Medicinsk förpackning för renrum, optiska ljusledare, ultra-exakt tunna-bildelar. |
Produktlista
HD-600TP formsprutningsmaskin med två plattor
Spännkraft: 6 000 kN (600 ton)
Slips-Stångsavstånd (H x V): 920 x 850 mm
Max. Skottvikt (PS): 2 850 g
Skruvdiameter: 80 / 90 / 100 mm
Nyckelfunktion: Kompakt fotavtrycksdesign med direkt-låsmekanism-; inkluderar proportionell sluten-slingkontroll för core-dragningssekvenser.
HT-800T fempunktsväxlingsmaskin
Spännkraft: 8 000 kN (800 ton)
Slips-Stagsavstånd (H x V): 1 060 x 980 mm
Max. Skottvikt (PS): 4 320 g
Skruvdiameter: 95 / 105 / 115 mm
Nyckelfunktion: Plattor med hög-styvhet-typ konstruerade via Finite Element Analysis (FEA) för att minimera valsböjningen under högt tonnage.
HD-1200TP-maskin med två plattor
Spännkraft: 12 000 kN (1 200 ton)
Slips-Stagsavstånd (H x V): 1 320 x 1 200 mm
Max. Skottvikt (PS): 7 800 g
Skruvdiameter: 115 / 125 / 135 mm
Nyckelfunktion: Automatisk indragning av-stång (överst utan-förarsidan) för förenklad sidolastning- av stora fordonsverktyg.
HD-1800TP Automotive-Tvåplåtsmaskin
Spännkraft: 18 000 kN (1 800 ton)
Slips-spel (H x V): 1 600 x 1 450 mm
Max. Skottvikt (PS): 14 200 g
Skruvdiameter: 140 / 155 / 170 mm
Nyckelfunktion: Fler-insprutningsprofilering med synkroniserad sekventiell ventilstyrning (upp till 16 pneumatiska/hydrauliska zoner).
HD-2500TP tung industrimaskin
Spännkraft: 25 000 kN (2 500 ton)
Slips-Stagsavstånd (H x V): 1 900 x 1 700 mm
Max. Skottvikt (PS): 22 500 g
Skruvdiameter: 165 / 180 / 200 mm
Nyckelfunktion: Dubbla mjukningscylindrar med alternativ för elektrisk skruvdragning; kan kontinuerligt smälta polymerer med hög-volym för logistikavfallsbehållare och pallar.
HD-3200TP Ultra-Large Structural Machine
Spännkraft: 32 000 kN (3 200 ton)
Slips-Stångsavstånd (H x V): 2 200 x 1 950 mm
Max. Skottvikt (PS): 35 000 g
Skruvdiameter: 190 / 210 / 230 mm
Nyckelfunktion: Förstärkt platta struktur med aktiv kompensation för lutningsplattan, konstruerad för multi-cavity exteriör lister för bilar och civila brukskammare.
Viktiga tekniska funktioner
Spännstrukturstyvhet och finita elementanalys (FEA)
Deformation av tryckplattan under maximalt tonnage orsakar mögelslag, slitage på skiljelinjen och o-jämn väggtjocklek.
Plattor har box-ramförstärkning konstruerad via FEA för att fördela klämkraften jämnt över hela formens monteringsyta.
Plattens parallellitet kvarstår inom<= 0.08 mm/m under 100% clamping loads.
Kromade-pläterade 42CrMo hög-hållfast stålstag-genomgår induktionshärdning och ultraljuds icke-förstörande testning (NDT) för att förhindra utmattningssprickor under cykliska belastningar.
Servo-Hydraulic Drive Architecture
Drivs av permanentmagnet synkrona servomotorer i kombination med interna kugghjulspumpar.
Svarstid för dynamisk tryck- och hastighetsjustering:<= 30 ms.
Energiförbrukningen minskar med 30 % till 55 % jämfört med traditionella pumpmaskiner med variabelt-deplacement, eftersom motorhastigheten sjunker till nära noll under håll- och kylningsfaser.
Mjukgörande system och slitstyrka
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV).
Bimetallalternativ (slipande/frätande hartser): Nickel-baserad legeringsfoder inuti cylindern, tillsammans med en volframkarbidspray-svetsad skruvbeläggning (hårdhet 60 - 65 HRC) för upp till 30 % glasfiberbelastning.
Barriärskruvsgeometri med dispersiva och fördelande blandningselement säkerställer smälttermisk homogenitet inom +/- 1.5 grader C.
Precision Hydraulic Control & Automation Interface
Proportionella ventiler kontrollerar formens öppnings-/stängningsretardation, kärndrag och utstötningssekvenser.
EtherCAT/CANbus industriella kommunikationsnätverk gränssnitt direkt med linjära givare (positionsupplösning 0,01 mm).
Standardgränssnitt för Euromap 63 / Euromap 73 tillåter plug-and-play-integrering med topp-ingångsrobotar, sido-inloppsplockare, magnetiska formklämsystem och sekventiella hot runner-kontroller.
Spännkraft, formstorlek och skottkapacitet
Att matcha en form till rätt maskin kräver att man utvärderar projicerad yta, formhöjd, spelrum mellan binde-stänger och hartsdensitet.
Spännkraft (kN)=[ Projicerad area av del & löparsystem (cm2) x Genomsnittligt kavitetstryck (bar) ] / 100
Polymerer med hög viskositet (t.ex. PC, PMMA, PA-GF): Kräver ett genomsnittligt kavitetstryck på 400 - 700 bar.
Polymerer med låg viskositet (t.ex. PP, PE, PS): Kräver ett genomsnittligt kavitetstryck på 250 - 450 bar.
Spelrum mellan binde-stänger (H x V): Horisontella och vertikala avstånd mellan binde-stänger måste överstiga formens ytterplåtsmått såvida inte maskinen har utdragsförmåga för toppband-.
Formhöjdsområde (min/max): Formens totala stapelhöjd måste strikt falla inom maskinens dagsljuskapacitet:
Max dagsljus=Max formhöjd + fastspänningsslag
Ejektorslag och kraft: Se till att de hydrauliska ejektorstiften är i linje med formutkastarplattorna och levererar tillräcklig kraft för att rensa djupa-delar.
För att bibehålla termisk stabilitet och undvika polymernedbrytning:
Minsta skottmassa: Bör överstiga 20 % av den totala teoretiska skottkapaciteten.
Maximal skottmassa: Bör inte överstiga 80 % av den totala teoretiska skottkapaciteten (beräknat i PS ekvivalent densitet rho=1.05 g/cm3).
Hartsdensitetsjusteringsfaktor:
Faktisk skottkapacitet (harts)=PS skottkapacitet x (smältdensitet för målharts / smältdensitet för PS )
Tekniska specifikationer
|
Parameter |
Enhet |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Spännkraft |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Öppningsslag |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Avstånd mellan band-stänger (H x V) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Max. Dagsljus |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Min. / Max. Formens höjd |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Skruvdiameter (B-alternativ) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
L/D-förhållande (B-Alternativ) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Injektionsvolym |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Skottvikt (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Insprutningstryck (B-skruv) |
bar |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Max. Skruvhastighet |
rpm |
160 |
140 |
120 |
105 |
90 |
75 |
|
Ejektorkraft |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
Ejektorslag |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
Oljetankkapacitet |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Hur man väljer
Att välja tunga-tonnageinsprutningsutrustning kräver utvärdering av kraven på mekanisk, termisk och anläggningsinfrastruktur. Följ denna tekniska verifieringssekvens:
Beräkna minimitonnagekrav:
Uppskatta den totala projicerade ytan (inklusive kalla löpare) och multiplicera med material-specifikt topptryck i hålrummet.
Kontrollera fysiska verktygsmått:
Kontrollera att ytterformens dimensioner passerar genom-stagsspelet. Se till att stapelhöjden passar mellan Min/Max stängningsplattan-höjdgränser.
Utvärdera harts- och mjukningskrav:
Välj standard eller bimetallskruv baserad på slipande tillsatser (GF/Talc). Matcha L/D-förhållande och vridmomentkrav för att säkerställa korrekt smälthomogenitet utan polymerkedjeskjuvning.
Revision Factory Utilities & Floor Capabilities:
Verifiera transformatoreffektkapaciteten för toppmotor- och värmebelastningar. Bedöm lyftkapaciteten för traversen mot maxvikten av formen/maskinkomponenten och inspektera golvplattans tjocklek för att stödja tunga statiska belastningar.
Definiera Core-Pull & Automation Interfaces:
Bestäm nödvändiga hydrauliska kärna-dragkretsar och välj Euromap-gränssnittsprotokoll (Euromap 63, 73 eller 84) för robotautomation.
Ansökningar
Bilsektorn
Delar: Främre och bakre stötfångare, dörrbeklädnadsmoduler, instrumentpaneler, hjulhus.
Hartser: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Tekniska krav: Låg klämavböjning för att förhindra blixt över breda skiljelinjer, sekventiell ventilportintegration för svets-linjekontroll, kärna-ryggfunktion för mikrocellulär skumformning (Mucell-process).
Industriell förpackning och logistik
Delar: Kraftiga-returbara fraktlådor, jordbrukslådor, 1 000-liters vikbara behållare, plastpallar.
Hartser: High-Density Polyethylene (HDPE), Polypropylen Impact Copolymers (PP-C).
Tekniskt krav: Hög mjukgöringskapacitet (kg/h) för kontinuerlig snabb-cykling; fler-kärna-dragningssekvenser för komplexa bildkärnor.
Konsumentapparater och miljöverktyg
Delar: Tvättmaskinens ytterbaljor, luftkonditioneringsaggregatets huvudramar, 120L/240L kommunala avfallskärl, kabelåtkomstkammare.
Hartser: HDPE, PP, strukturell ABS.
Tekniska krav: Strukturell styvhet för att motstå långa kylcykler utan termisk deformation; flera-hydrauliska utmatningssystem.
Tillverkning, installation och driftsättning
Anläggningsprecisionstillverkning
Tunga strukturer genomgår stress-avlastningsglödgning i digitala-värmebehandlingsugnar före bearbetning.
Plattytor och-stagshål bearbetas i en enda uppsättning på stora CNC-golv-borrfräsar för att bevara geometriska toleranser.
Kvalitetskontroll och fabriksacceptanstestning (FAT)
Varje maskin genomgår en 24-timmars testcykel för torrkörning vid maximal driftshastighet innan den skickas.
Laserinterferometrar verifierar plattans inriktning och rörelseupprepbarhet. Hydraulledningar är trycktestade- vid 1,5 gånger arbetstrycket för att förhindra läckor.
Logistik, installation och platsacceptanstestning (SAT)
Logistik: Levereras som modulära delenheter- (klämenhet, injektionsenhet, hydraulisk kraftpaket) på platt-ställ och öppna-topcontainrar.
Installation: Precisionsutjämning med hjälp av kraftiga-kilfästen på armerade industribetonggolv (minsta betongtjocklek: 250 - 300 mm).
Idrifttagning: Verifiering på-plats inkluderar spolning av hydrauloljans renhet (ISO 4406-standard 16/14/11), kalibrering av värmezoner, inriktning av drag-lås och fullständig integreringstestning med kundens formverktyg och automatisering.
Anpassning & OEM
Vi erbjuder skräddarsydda mekaniska, hydrauliska och mjukvarumodifieringar för att integrera våra stora maskiner i specialiserade tillverkningsceller:
Förlängt dagsljus och ökad formhöjd:Plattförlängningar och långsträckta binde-stänger för gjutning av djup-drag (t.ex. papperskorgar, djupa tankar).
Slips-Stängdragningssystem:Hydraulisk utdragning av-stångsstång i topp- eller sidolägen tillåter horisontell formlastning där utrymmet över huvudkranen är begränsat.
Specialiserade mjukningsenheter:
Hög-bimetallfat för hantering av upp till 50 % glasfiber eller mineralfyllnadsladdning.
Korrosionsbeständiga-skruvar (Inconel eller krom-pläterat stål) för bearbetning av PVC och flam-polymerer.
Ventilerade fat för bearbetning av hygroskopiska hartser utan för-torkning.
Multi-Material/Co-Injektionsuppgraderingar:Modulära sekundära injektionsenheter (piggyback, L-form eller vertikal layout) med integrerad roterande bordskontroll för multi-formning.
Relaterade maskiner
För att stödja specialiserade bearbetningskrav erbjuder vi kompletterande maskinplattformar:
Alla-elektriska formsprutningsmaskiner (100T - 450T):
Ultra-exakta, renrums-förberedda system utformade för medicinska och optiska komponenter utan risk för oljekontamination.
Fler-färg/fler-komponentmaskiner (150T - 1,600T):
Integrerade roterande bord eller indexplattor för bilbelysning i flera-material och mjuka-tätningar.
PET Preform Systems (250T - 800T):
Specialbyggda-höghastighetsplattformar utrustade med hög-mjukningsenheter, kyld plattteknik och dedikerad efter-kylningsautomation.
Hjälputrustning och automation:
Servorobotar, centraliserade materialtransportsystem, gravimetriska blandare och formtemperaturregulatorer som är kalibrerade för hög-volymsgenomströmning av harts.
FAQ
Vi är professionella tillverkare och leverantörer av stora formsprutningsmaskiner i Kina, specialiserade på att tillhandahålla kundanpassad service av hög kvalitet. Vi välkomnar dig varmt till grossistförsäljning av stora formsprutningsmaskiner här från vår fabrik. För priskonsultation, kontakta oss.