


Hybridformsprutningsmaskiner
Hög-hybridformsprutningsmaskiner: precisionsservo-elektrisk och hydraulisk kraftintegration
Industriell plastgjutning kräver en strikt balans mellan dynamisk kraft, axelsynkronisering, hastighet och energibesparing. Standardhydrauliska enheter når ofta termiska gränser under snabba cykler, medan alla-elektriska system kan sakna klämtonnage för djup-dragdelar eller hög-viskositetsharts.
Hybridformsprutningsmaskiner löser denna kompromiss genom att kombinera elektriska servodrivningar för mjukgörande och klämrörelser med hydrauliska högtrycksackumulatorer för insprutning och dragning av kärnor. Denna arkitektur ger stabila torrcykler, dynamiska insprutningshastigheter upp till 800 mm/s, positionsrepeterbarhet ner till ±0,01 mm och energibesparingar på upp till 40 % jämfört med konventionella hydraulpressar.


Hybrid formsprutningsmaskin översikt
Hybridmaskiner skiljer hög-kontinuerliga funktioner från hög-intermittent drift:
Servo-Elektriska drivenheter: Styr skruvrotation (mjukgörande), formöppning/stängning och ejektoraxlar. De möjliggör oberoende, cykliska-överlappande rörelser (som mjukgöring under formöppning) utan hydrauliskt över-tal.
Hydraulsystem: Dedikerat till lokaliserad, hög-tonnagelåsning, dynamisk insprutningsförstärkning och sidoaktivering-kärnan.
Hybrid Machine Motion Architecture
Servo-elektriska axlar
Skruvrotation & plastisering
Plattrörelse (öppna/stäng)
Ejector Stroke Control
Hydraulisk kraftenhet
Ackumulator-Assisterad injektion
Klämlås för högt-tryck
Core Draging & Side Slides
Synkroniserad CNC-kontroll
Real-tidsaxelspårning
Sluten-slinga tryck- och hastighetsintegration
Genom att ta bort hydraulisk strypning under kontinuerlig rörelse sjunker vätskeuppvärmningen avsevärt. Detta möjliggör mindre oljereservoarer, förlänger den hydrauliska tätningens livslängd och ger hög positionsrepeterbarhet över produktionskörningar med flera-skift.
Maskinkonfigurationer
Olika produktionsmiljöer kräver specifika plattlayouter och fastspänningsarkitekturer:
|
Konfiguration |
Klämtonnage |
Core Advantage |
Typiska applikationer |
|
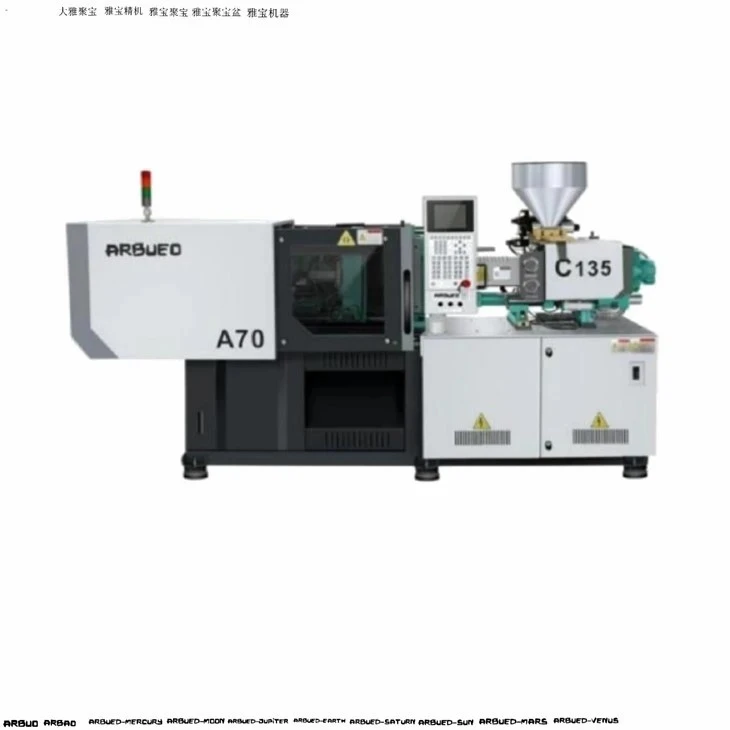
Horisontell växla-Hybrid |
70T – 650T |
Snabb formaktivering via elektrisk servovipp; snabbtorkande-cykeltider. |
Hög-förpackning, tunna-väggar, kapsyler, elektriska höljen. |
|
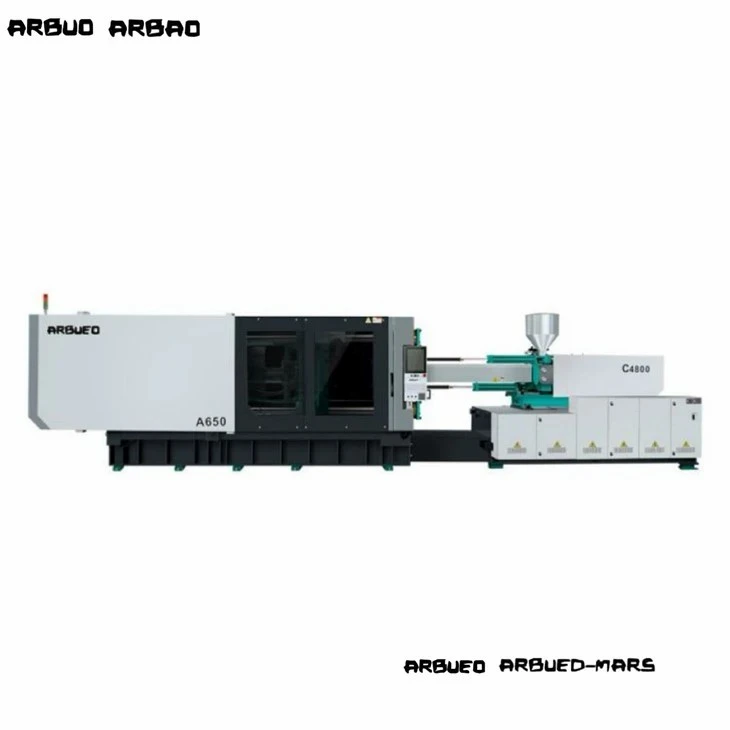
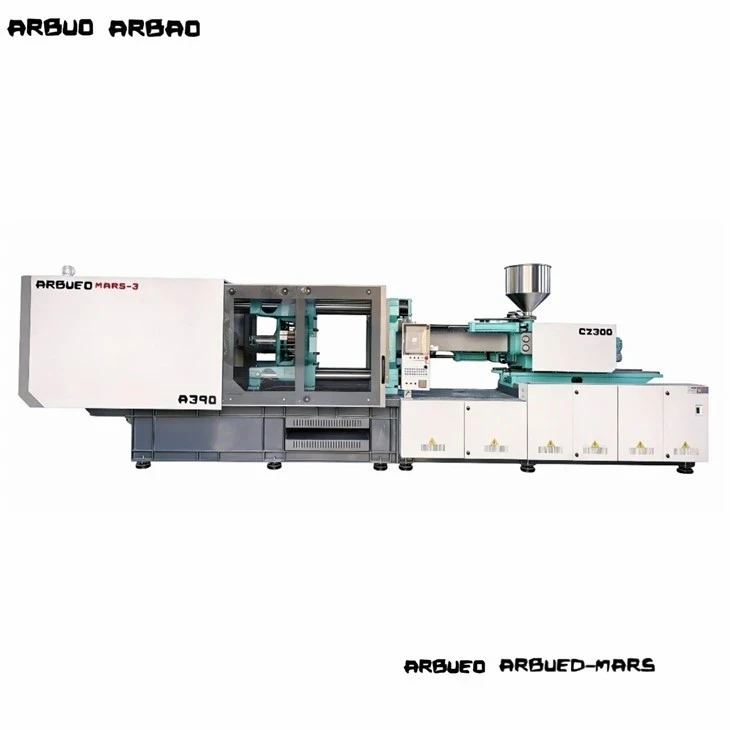
Två-Platen Direct-Hydraulisk Hybrid |
700T – 2,300T |
Kompakt fotavtryck, utökat -bandsavstånd, noll växlingsslitage. |
Bilstötfångare, dörrpaneler, stora logistiklådor, strukturella badkar. |
|
Förpackningshybrid med hög-hastighet |
180T – 450T |
Hydraulic accumulator injection (>600 mm/s) + kontinuerlig eldosering. |
IML-behållare, tunna-väggiga livsmedelsförpackningar, medicinska spruthylsor. |
Produktlista
Höghastighets-tunn-vägghybridmaskin (230 ton)
Spännkraft: 2 300 kN
Slips-Stagsavstånd: 560 × 560 mm
Insprutningshastighet: Upp till 600 mm/s (ackumulatordriven-)
Nyckelspecifikation: Elektrisk servodoseringsmotor (22 kW) med samtidig dosering vid mögelbrott-.
Målapplikation: Multi-matbehållare, engångsbestick, tunna-väggar.
Precision Electronics & Connector Hybrid Machine (140-ton)
Spännkraft: 1 400 kN
Slips-Barsspel: 460 × 460 mm
Skottvikt (PS): 180 g
Nyckelspecifikation: Elektrisk utkastare med sluten-slinga och formrörelse med ±0,01 mm positioneringsnoggrannhet.
Målapplikation: Mikro-kontakter, 3C elektroniska höljen, optiska linsramar.
Hybridmaskin för fordonskomponenter (450 ton)
Spännkraft: 4 500 kN
Slips-Stagsavstånd: 780 × 750 mm
Skottvikt (PS): 1 250 g
Nyckelspecifikation: Dubbla hydrauliska kärndrag kombinerat med kontinuerlig elektrisk mjukgöring för minskade cykelfördröjningar.
Målapplikation: Bilbelysningshöljen, inredningspaneler, under-huvkanaler.
Djup-hybridmaskin för industriell behållare (800 ton)
Spännkraft: 8 000 kN
Plattmått: 1 500 × 1 420 mm
Max. Mögel Dagsljus: 1 850 mm
Nyckelspecifikation: Två-valslåsdesign integrerad med servo-hydraulisk tryckreglering.
Målapplikation: Logistiklådor, förvaringskärl, strukturella apparatpaneler.
Multi-Component Co-Injection Hybrid Machine (320-ton)
Spännkraft: 3 200 kN
Insprutningsenheter: L-position (hydraulisk) + huvudaxel (servo-elektrisk)
Nyckelspecifikation: Servo-driven roterande bordsintegration med dubbel-sluten-slinga tryckåterkoppling.
Målapplikation: Två-tätningar (2K), HVAC-kontroller för bilar, mjuka-handtag för elverktyg.
Medical Precision Hybrid Machine (180-tons renrumsklar)
Spännkraft: 1 800 kN
Slips-Stagsavstånd: 510 × 510 mm
Smörjning: Inkapslad fettsmörjning på valsplattan; noll oljedimma förorening.
Nyckelspecifikation: Nickel-pläterade plattor, rostfria stålkåpor, HEPA-luftflödesintegration redo.
Målapplikation: Pipettspetsar, bloduppsamlingsrör, IV-kateterkomponenter.
Viktiga tekniska funktioner
Cykel-Överlappande operationer:
Elektriska doseringsaxlar tillåter mjukgöring att löpa samtidigt under formöppning och utmatning. Detta minskar de totala cykeltiderna med 1,5 till 4,0 sekunder per skott jämfört med hydraulik med enkel-pump.
Vanliga bussservodrev:
Regenerativa bromsenheter fångar upp kinetisk energi från tryckplattans retardation och matar tillbaka den till bussen, vilket sänker nettoförbrukningen av kWh.
Integrerad hydraulisk ackumulatorassistans:
Kväve-laddade ackumulatorer ger snabba hydraulvätskesprängningar under injektion. Detta ger toppinsprutningshastigheter upp till 800 mm/s utan att kräva massiva huvudpumpsmotorer.
Synkroniserat CNC-styrsystem:
Buss-baserad styrenhet (0,5 ms svarstid) upprätthåller sluten-slingkontroll över hastighet-till-tryck (V/P) omkopplingspunkter.
Hydraulisk + Servoarkitektur
Power Distribution & Energy Flow Servo Drive & Common DC Bus Matrix
Servo-Elektrisk enhet:Styr skruvdosering (kontinuerlig belastning) och plattans rörelse (kinetisk energiåtervinning). Bromsenergi återvinns tillbaka till DC-bussen.
Servo-Pump och ackumulatorsystem:Styr hög-trycksklämning (statisk tonnagehållning) och injektionsförstärkning (högflödessvall). Låg termisk belastning förlänger oljans och kylarens livslängd.
Tryckplattans rörelseaxel (elektrisk):Drivs av en kraftig-kulskruv eller servostång-och-drev. Accelerationskurvorna följer en sinusformad profil och skyddar ömtåliga stift för formjustering.
Doseringsaxel (elektrisk):Använder en vatten-kyld direkt-servomotor som är ansluten till skruvaxeln. Vridmomentet förblir konstant även vid bearbetning av styva tekniska hartser som PEEK, PA66+50%GF eller PC.
Spänn- och insprutningssystem (hydrauliskt):Kompakta servodrivna-pumpar levererar endast tryck vid behov. Under tonnagehållning bromsar pumpen till nära noll varv per minut, vilket eliminerar onödig energianvändning och minskar oljeuppvärmningen.
Hybrid vs. Hydraulisk vs. Alla-elektrisk
|
Driftsparameter |
Standard servo-hydraulisk |
Hybridmaskin |
Helt-elektriskt |
|
Toppinsprutningshastighet |
100 – 250 mm/s |
300 – 800 mm/s |
200 – 500 mm/s |
|
Spänntonnageintervall |
50T – 4,000T |
70T – 2,300T |
30T – 800T |
|
Energiförbrukning |
Baslinje |
-30 % till -45 % |
-50 % till -60 % |
|
Samtidiga rörelser |
Begränsad av pumpflöde |
Full överlappning (dosering/öppning/utmatning) |
Full överlappning |
|
Tjock-vägg, deltid |
Utmärkt (ingen termisk gräns) |
Utmärkt (hydraulisk hållning) |
Måttlig (servomotorvärme) |
|
Kärn-dragförmåga |
Inbyggd hydraulisk integrerad |
Inbyggd hydraulisk integrerad |
Kräver extern hydraulenhet |
|
Underhållsprofil |
Oljebyten, tätningsbyten |
Lågt termiskt slitage, minskad oljevolym |
Remkontroll, eftersmörjning av kulskruv |
Tekniska specifikationer
|
Maskinmodell |
Enhet |
140-ton |
230-ton |
450-ton |
800-ton |
|
KLÄMNINGSENHET |
|||||
|
Spännkraft |
kN |
1,400 |
2,300 |
4,500 |
8,000 |
|
Plattspel (H × V) |
mm |
460 × 460 |
560 × 560 |
780 × 750 |
1050 × 1000 |
|
Max. Dagsljus |
mm |
820 |
1,020 |
1,450 |
1,850 |
|
Ejektorslag |
mm |
130 |
160 |
200 |
260 |
|
INJEKTIONSENHET |
|||||
|
Skruvdiameter |
mm |
35 |
45 |
65 |
90 |
|
Insprutningstryck |
bar |
2,150 |
2,020 |
1,950 |
1,800 |
|
Max insprutningshastighet |
mm/s |
350 |
500 |
600 |
450 |
|
Mjukgöringshastighet |
g/s |
22 |
48 |
92 |
185 |
|
ALLMÄNNA DATA |
|||||
|
Systemtryck |
bar |
160 |
160 |
175 |
175 |
|
Oljetankkapacitet |
L |
180 |
260 |
450 |
750 |
|
Maskinens vikt |
kg |
4,800 |
8,200 |
18,500 |
38,000 |
Hur man väljer
När du matchar en hybridformsprutningsmaskin till dina produktionskrav, utvärdera dessa fyra viktiga tekniska parametrar:
Beräkna minsta klämtonnage
Formel: Required Tonnage=Projicerad area (cm²) × Material Cavity Factor (0,3 till 0,8 kN/cm²)
Plast med hög-viskositet (PC, PMMA): Använd 0,6 – 0,8 kN/cm²
Standardpolyolefiner (PP, PE): Använd 0,3 – 0,5 kN/cm²
Bekräfta injektionshastighet och dynamisk flödeslängd
Thin-wall ratio (Flow Length / Wall Thickness > 200:1) requires accumulator assistance (>500 mm/s).
Kontrollera skottstorlek: Optimal skottvikt bör utnyttja 35 % till 70 % av maximal pipkapacitet
Utvärdera Axis Simultaneity
Om doseringstiden överstiger kylningstiden, välj en elektrisk doseringsaxel för att köra mjukgöring under formöppning/stängning.
Kontrollera verktygskompatibilitet
Bekräfta kärnan-dra hydrauliska flödeshastigheter, ejektorstiftmönster och knyt-stångspelet mot befintliga formritningar.
Ansökningar
Komponenter: Dörrmoduler, stötfångarfästen, luftintagsgrenrör, instrumentpanelramar.
Hartser: PA66 + 30% GF, PP-TD20, ABS/PC-blandningar.
Varför Hybrid: Ger högt hålltryck för tjocka strukturella sektioner utan överhettning av hydraulolja, medan elektrisk dosering minskar totala cykeltider.
Komponenter: Margarinbaljor, dryckeskapsyler, manipuleringsförpackningar-, tunna-matförpackningar.
Hartser: Hög-flöde PP, HDPE.
Varför Hybrid: Accumulator-förstärkt injektion fyller tunna väggsektioner (<0.45 mm) in under 0.3 seconds without flow lines or short shots.
Komponenter: Mikro-kontakter, kopplingsplintar, ramar för kameramoduler, bärbara höljen.
Hartser: LCP, PBT + 30% GF, PC.
Varför Hybrid: Placering av elektriska axlar med sluten-slinga förhindrar mögel och säkerställer konsekventa delvikter.
Komponenter: Sprutcylindrar, Luer-lock-anslutningar, bloddiagnostikkassetter, centrifugrör.
Hartser: Medicinsk-kvalitet PP, COP, polykarbonat.
Varför Hybrid: Elektriska drivaxlar eliminerar hydrauloljedimma nära gjutformsplattans område, och uppfyller ISO klass 7 och klass 8 renrumsstandarder.
Tillverkning och kvalitetskontroll
För att bibehålla maskinens noggrannhet tillverkas större strukturella och mekaniska enheter med hjälp av spårbara, standardiserade processer:
Rågjutningsinspektion
→ 3D Stress Relief Glödgning
→ CNC 5-axlig fräsning
→ Precisionsmontering
→ Laserinterferometerjustering
→ CMM-komponentrevision
→ 48-Timmars torrkörning med full last
→ CE & ISO efterlevnad Signoff
Plattbearbetning:
Gjutjärnsplattor genomgår ultraljudsfeltestning och termisk stress-avlastningsglödgning innan 5-axlig CNC-bearbetning. Ytparallelliteten hålls inom 0,02 mm över hela plattans yta.
Hydraulisk montering:
Sömlösa kalldragna-hydraulikledningar av stål sammanfogas med hjälp av flänsförsedda kopplingar av-typ för att eliminera svetsfel. Huvudgrenrören genomgår dubbelfiltrering (sug + retur, 10 mikron klassad).
Kvalitetsrevisioner:
Monterade ramar genomgår laserinterferometerkalibrering för att verifiera plattans positioneringsnoggrannhet. Varje maskin genomgår ett 48-timmars kontinuerligt full-torrcykelstresstest innan leverans.
Anpassning & OEM
Maskinbyggen kan skräddarsys för att matcha specifika verktygsgeometrier, automationsinställningar och anläggningsinfrastruktur:
Extended Barrel & Screw Metallurgy:
Bimetallfat med volframkarbidfoder för bearbetning av slipmedel (upp till 50 % glas-fiberarmerade) eller korrosiva (fluorpolymerer, PVC) hartser.
Factory Automation Integration:
Euromap 63 och Euromap 73-gränssnitt för plock-och-robotar, automatiserade hot runner-kontroller och centrala materialmatningssystem.
Specialiserade plattmönster:
Anpassade monteringshålslayouter (SPI, EUROMAP), hydrauliska mönsterutslag och magnetiska platta kraftgränssnitt.
Core-Pull Expansion:
Fler-hydrauliska kärndragblock med proportionellt tryck och flödeskontroll mappade direkt till CNC-huvudenheten.
Relaterade maskiner
Om din produktionsprocess kräver olika maskinkonfigurationer, utforska dessa alternativa utrustningsplattformar:
Servo-hydrauliska formsprutningsmaskiner:
Hydrauliska vipppressar av standardtyp optimerade för allmän-gjutningstillämpningar med lägre initiala utrustningskostnader.
Två-Platen Large Tonnage Machines:
Utrymmesbesparande- hydrauliska spännenheter utformade för stora fordons- och industridelar från 1 000 T till 3 500 T.
Hög-Alla-elektriska formgjutningsmaskiner:
Ultra-rena, noll-oljeplattformar konstruerade för hög-mikro-precision och strikta medicinska miljöer.
FAQ
Begär en offert
Begär ett detaljerat förslag, analys av formkompatibilitet eller cykeltidssimulering skräddarsydd för din produktionsanläggning:
Teknisk konsultation:Dela dina 2D/3D delritningar (.STEP, .IGES), hartsspecifikationer och målcykeltider.
Nyckelfärdig linjeintegration:Kompletta celllayouter inklusive robotautomation, formtemperaturregulatorer, materialtorkar och kylaggregat.
|
Kontaktkategori |
Teknisk teknik & försäljning |
|
Svarstid |
Tekniska specifikationer och offert tillhandahålls inom 24 timmar. |
|
Obligatorisk offertinformation |
Spänntonnage, skottvikt, formmått, hartstyp |
Vi är professionella tillverkare och leverantörer av hybridformsprutningsmaskiner i Kina, specialiserade på att tillhandahålla kundanpassad service av hög kvalitet. Vi välkomnar dig varmt till grossisthybridformsprutningsmaskiner till försäljning här från vår fabrik. För priskonsultation, kontakta oss.