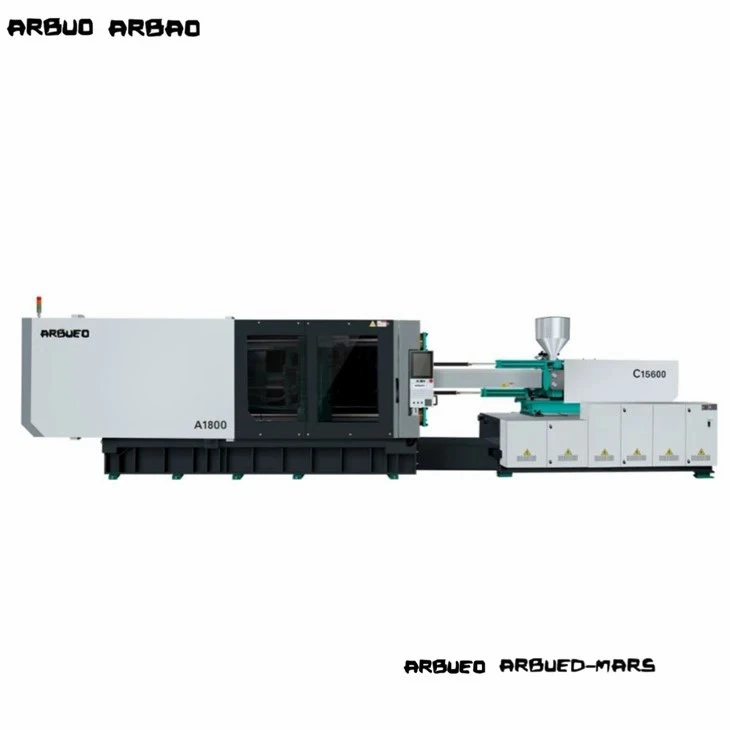


1800-tons formsprutningsmaskin
Den 1800-tons horisontella hydrauliska servoformsprutningsmaskinen är byggd för hög-tonnage, tung-industritillverkning som kräver hög strukturell integritet, snäv dimensionskontroll och repeterbar produktion. Den här plattformen är konstruerad för storskaliga produktionsserier och använder en ram av 8-punkts boxtyp och ett servodrivet hydraulsystem för att bearbeta tekniska hartser och råvaruplaster, inklusive HDPE, PP, ABS och fyllda PC-legeringar.
Den här maskinen är inriktad på tillverkning av-volymer av strukturella komponenter, som stötfångare för bilar, instrumentbrädahållare, tunga industripallar, kommunala papperskorgar och höljen för stora apparater. Genom att kombinera jämn spännkraftsfördelning med återkoppling av sluten-slinga, eliminerar den strukturell blixt, delförvrängning och variationer i skott-till-densitetsvariationer i tjocka-väggar eller komplexa geometrier.
Nyckelspecifikationer
|
Parameter |
Standardkonfiguration |
Valfria uppgraderingar/sortiment |
|
Spännkraft |
18 000 kN (1 800 ton) |
Fast |
|
Plattmått (H x V) |
2 150 mm x 2 050 mm |
Skräddarsydda plattförlängningar tillgängliga |
|
Avstånd mellan dragstänger (H x V) |
1 500 mm x 1 400 mm |
Utökat avstånd till-stänger är tillgängligt |
|
Max. Mögelöppningsslag |
1 500 mm |
Upp till 1 750 mm för djup-dragdetaljer |
|
Max. Formens höjd |
1 400 mm |
Justerbar |
|
Min. Formens höjd |
600 mm |
Justerbar |
|
Ejektorslag |
350 mm |
Hydraulisk multi-utkastning |
|
Ejektorkraft |
320 kN |
Upp till 400 kN |
|
Alternativ för skruvdiameter |
A: 130 mm / B: 140 mm / C: 150 mm |
Bimetalllegering/beläggningar med hög-nötningsbeständighet |
|
Teoretisk skottvolym |
8 620 cm3 - 11, 480 cm3 |
Beroende på skruvval |
|
Injektionsvikt (PS) |
7,850 g - 10,450 g |
Upp till 12 500 g med hög-injektionsenheter |
|
Injektionshastighet |
1,100 g/s - 1,450 g/s |
Hög-ackumulatorinsprutning tillval |
|
Max. Insprutningstryck |
165 MPa - 195 MPa |
Justeras via proportionell kontroll |
|
Systemtryck |
17,5 MPa |
Fast operativsystem tröskel |
|
Pumpmotoreffekt |
Servosystem (110 kW - 160 kW) |
Kombination av flera-servopumpar |
|
Värmekapacitet |
65 kW - 85 kW |
Keramiska värmeband med PID-kontroll |
Nyckelfunktioner
Stel plattstruktur:Dator-optimerad box-ramplattor minskar nedböjningen under maximalt klämtryck, vilket förhindrar väggtjockleksvariationer över stora verktygsytor.
Variabel servohydraulik:Dynamisk responsmotor-växelpumpkombination sänker energianvändningen med 30 % till 50 % jämfört med standardhydrauliksystem med fast-deplacement.
Linjär styrskena stöd:Den rörliga plattan glider på precisionslinjära styrskenor, vilket minskar friktionen, eliminerar valsfall och skyddar dragstänger från ojämn belastning.
Fler-insprutningskontroll:Exakt reglering av insprutningshastighet och hålltrycksprofil över upp till 10 digitala steg via återkoppling från sluten-slinga.
Proportionellt mögelskydd:Formskyddslogik med lågt-tryck och hög-känslighet stoppar mögelförslutningen omedelbart om motstånd eller hinder upptäcks.
Centraliserad automatisk smörjning:Volumetriskt fettdistributionssystem smörjer vippbussningar, dragstänger och glidskor med program-definierade intervall.
Arbetsprincip / Maskinkonfiguration
Enheten arbetar på en horisontell fem-punkts dubbel-växlingshydraulisk mekanism i kombination med en enkel-mjukningsenhet.
[Tratt/matningszon]
↓
[Tunn och värmezoner (PID-kontrollerad)]
↓
[fram- och återgående bimetallskruv (mjukgöring och dosering)]
↓
[High-Pressure Hydraulic Injection Cylinder] --->[5-punkts växlingsenhet]
↓
[Mögelhålighet/del stelning]
Spännmekanism:Hydraulcylindern driver den 5--punkts mekaniska vipplänken, och förstärker kraften för att låsa den rörliga valsen mot den stationära valsen vid 18 000 kN. Höjdjusteringar av formen hanteras via ett internt växeldrivet motorsystem för att upprätthålla parallell inriktning.
Mjukgörings- och injektionsenhet:Solid hartspellets strömmar från behållaren in i den uppvärmda tunnan. En hydraulisk eller elektrisk servomotor vrider den bimetalliska skruven och transporterar material framåt genom kontrollerade termiska zoner. När doseringen är klar, trycker dubbla hydrauliska injektionscylindrar skruven framåt och trycker in smält polymer i den förseglade formhåligheten under exakta tryckkurvor.
Kylning och utmatning:Hålltryck efter-insprutning förhindrar sjunkmärken medan delen svalnar. Omkopplaren öppnar sig smidigt och en hydraulisk multi-utkaststiftenhet skjuter ut det färdiga gjutgodset från formhåligheten.
Produkt-specifika tekniska fördelar
Repeterbarhet och positionsprecision
Den hydrauliska kärnledningen använder ett bussservosystem med absolut-värde. Denna inställning övervakar skruvposition, insprutningshastighet och klämrörelse i realtid, vilket ger repeterbar kontroll av insprutningspositionen ner till +/-0,01 mm. Detta förhindrar vanliga fel med flera kaviteter såsom korta bilder, blixt och viktvariationer i stora industriella lister.
Böjningsbeständig-ramkonstruktion
Utrustad med en ram av 8-låda-typ och kraftiga-strukturkilar, motstår maskinramen vridningsdeformation under snabb låsning av klämman. Plattor med hög-styvhet säkerställer att klämkraften fördelas jämnt över den centrala och yttre formytan, vilket förlänger formens livslängd och upprätthåller strikta tätningstoleranser utan blixt.
Minskad termisk belastning och energiförlust
Servosystemet styr dynamiskt motorhastigheten för att matcha kraven på hydrauliskt tryck under varje cykelsteg (klämning, mjukgöring, hållning, kylning). Under håll- och kylcykler sjunker motorns vridmoment, vilket minskar den totala strömförbrukningen och begränsar oljevärmeuppbyggnaden. Detta bibehåller hydrauloljans viskositet nära optimala driftstemperaturer utan att överbelasta externa oljekylare.
Typiska applikationer
Främre och bakre stötfångare
Dörr inre liners
Instrumentbrädehållare
Hjulhusskydd
Kraftiga-ställbara pallar
Nestbara fraktlådor
240L / 660L / 1100L avfallsbehållare
Vikbara bulkcontainrar
Inspektionskammare och sumpar
Formskivor av plast
Dräneringsförråd
Tvättmaskinsbaljor och yttre ramar
Utemöbler och tunga-bord
Luftkonditioneringshus för utomhusenhet
Materialkompatibilitet
Standardvärmetrumman och skruvenheterna är konfigurerade för att bearbeta ett brett spektrum av termoplastiska material, från råvarupolymerer till förstärkta tekniska hartser:
HDPE / PP:Optimerade skruvdesigner har dynamiska blandningshuvuden för att säkerställa enhetlig färgpigmentspridning och konsekventa smältflödesindex för stora förpackningsbehållare.
ABS / PC / PC + ABS legeringar:Mjukgörande inställningar med högt-vridmoment bibehåller termisk stabilitet utan att bränna eller försämra värmekänsliga-hartser under längre uppehållstider.
Glas-förstärkta hartser (t.ex. PP + 30% GF, PA66 + 30% GF):Valfria bimetallfat fodrade med volfram-karbidlegeringar och skruvar belagda med HVOF termiska sprayer förhindrar slitage från slipande glasfibrer.
Återvunnet innehåll (PCR/PIR-blandningar):Anpassade skruvar och ventileringszoner med hög-kapacitet hanterar smältviskositetsfluktuationer och gasutsläpp i samband med efter-konsumenthartser.
Hur man väljer / konfigurationsalternativ
För att konfigurera en 1 800-tons formsprutningsmaskin för en specifik tillverkningscell, överväg dessa operativa krav:
Valmatris för skruvdiameter
|
Parameter |
130 mm (en skruv) |
140 mm (B-skruv) |
150 mm (C-skruv) |
|
Max. Insprutningstryck |
Hög (195 MPa) |
Medium (180 MPa) |
Standard (165 MPa) |
|
Max. Skottvolym |
8 620 cm3 |
10 000 cm3 |
11 480 cm3 |
|
Målapplikation |
Precisionskonstruktionsdelar, tunna-väggskomponenter |
Standard stötfångare, lådor, apparatskal |
Tjocka-väggiga industripallar, stora avfallskärl |
Valfria moduler och funktioner
Hydrauliska kärndragningsenheter: Upp till 6-kretsars kärndragningsgrenrör för formar med komplexa interna lyftare och sidoreglage.
Ackumulator-Assisterad injektion: Kväveackumulatorer för hög-insprutningskrav, lämpliga för tunna-väggiga strukturella tillämpningar.
Elektrisk servomjukningsdrivning: Oberoende elmotordrivning för skruvrotation, vilket möjliggör parallell dosering under formöppning/kylning för att förkorta cykeltiderna.
Luftblåsventiler: Programmerbara pneumatiska ventiler integrerade i både stationära och rörliga tryckplattor för att-dela lossningshjälp.
Magnetiskt plattsystem: Elektro-permanenta magnetiska plattor för snabba verktygsväxlingar, vilket minskar stilleståndstiden vid korta-drifter.
Tillverkning och kvalitetskontroll
Varje maskin genomgår strukturerad kvalitetsmontering och inspektionsprocedurer före leverans:
Bearbetningsnoggrannhet:Plattmonteringsytor och styrkanaler för binde-bearbetas på stora CNC-portalfräscentra för att säkerställa strikt parallellitet och ytplanhetstoleranser.
Icke-destruktiv testning (NDT):Ultraljudstestning utförs på större stålgjutgods (plattor, växlar, ändstockar) för att kontrollera om det finns inre hålrum, inneslutningar eller strukturella mikrosprickor.-
Hydrauliskt tryckintegritet:Hydrauliska grenrör genomgår hydrostatisk trycktestning vid 1,5 gånger det nominella arbetstrycket för att kontrollera om det finns interna läckor och tätningens hållbarhet.
Kör-in och kalibrering:Varje färdig maskin genomgår ett kontinuerligt 48-timmars torrkörningstest, följt av laserinriktningskontroller i realtid av plattans parallellitet under full 18 000 kN spännkraft.
Anpassning och OEM-support
Maskinkonfigurationer kan justeras för att möta specifika anläggningslayouter, cykelkrav och automationsceller:
Anpassade plattlayouter:Anpassat -bandsavstånd, utökat formslag och icke-standard ejektormönster som matchar befintliga verktygssviter.
Automationsgränssnitt:Inbyggd -i Euromap 67 eller SPI robotic interface plugs för att ansluta 3-axliga eller 5-axliga servoportalrobotar och nedströms automationsceller.
Specialiserade cylinder-/skruvgeometrier:Dedikerade skruvprofiler för specifika material, till exempel klar PMMA/PC-optik, PVC-korrosionsbeständighet eller hög-mineralblandning.
Anpassning av strömförsörjning:Standard 380V/50Hz kabeldragning kan anpassas till 415V/50Hz, 460V/60Hz eller 230V/60Hz baserat på destinationsanläggningens elektriska standarder.
Vad köpare bör ge för en offert
För att få en detaljerad kommersiell offert och maskinspecifikationsförslag, vänligen ange följande tekniska detaljer:
Delens mått och vikt:CAD-modell (.STEP/.IGES) eller fysiska mått (L x B x H) tillsammans med målskottets vikt (inklusive löparsystem).
Hartstyp och kvalitet:Specifik råmaterialformulering (t.ex. HDPE, PP + 20% talk, PA6 + 30% GF, PCR-blandningar).
Formspecifikationer:Yttre verktygsmått (L x B x H), total gjutformsvikt, krav på glidsekvens och antal kärn-dragkretsar.
Målcykeltid:Erforderlig daglig produktionsproduktion eller målcykeltid per del.
Fabriksinfrastrukturkrav:Tillgänglig elförsörjning (spänning/Hz), kylvattenkapacitet och gräns för traverser.
FAQ
F: Vilken storlek kran eller lyftkapacitet krävs för att installera den här maskinen?
S: Installation av en 1 800-tons formsprutningsmaskin kräver riggning av delad leverans. Maskinen levereras uppdelad i två huvudsektioner: klämenheten och insprutningsenheten. Den tyngsta enkellyften (vanligtvis klämenheten) väger mellan 55 och 70 ton, beroende på valfria valsförlängningar. En riggkran klassad för minst 80 ton eller ett dubbelt fabrikskransystem rekommenderas för placering under installationen.
F: Hur fungerar servosystemet under höga omgivningstemperaturer?
S: Maskinen har ett oljetemperaturövervakningssystem kopplat till en oljevärmeväxlare av-typ. För att hålla hydrauloljan inom det ideala fönstret mellan 40 grader C och 50 grader C i varma klimat bör anläggningen leverera kylvatten vid 20 grader C - 25 grader C med en flödeshastighet på minst 250 L/min. Luftkylda oljekylare eller förstorade värmeväxlare som tillval kan integreras för anläggningar som arbetar i regioner med höga omgivningstemperaturer.
F: Kan denna 1 800-tons maskin hantera verktyg med låga stapelhöjder?
S: Minsta formhöjd för standardklämmans layout är 600 mm. För formar under 600 mm staplingshöjd måste rumsliga stödplattor monteras på plattorna för att bevara vippmekanismens geometri och säkerställa full 18 000 kN klämkraft utan att-förlänga slagmekanismerna.
F: Vilka verktygsanslutningar måste förberedas före installation?
S: Installationsplatsen måste förberedas med:
Huvudströmförsörjningen faller för 150 kW till 220 kW total ansluten belastning (inklusive värmeband och servodrifter).
Sluten -slinga industriell kylvattenförsörjning (minst 3 bar inloppstryck).
Torr, reglerad tryckluftstillförsel (6-8 bar) för pneumatisk ventilmanövrering och luftblåsningsfunktioner.
Golvfundament i armerad betong konstruerad för statiska och dynamiska fundamentbelastningar som överstiger 100 ton total maskinvikt.
Populära Taggar: 1800 ton formsprutningsmaskin, Kina 1800 ton formsprutningsmaskin tillverkare, leverantörer, fabrik