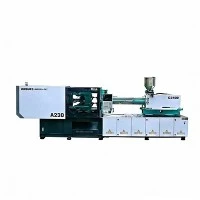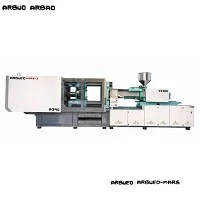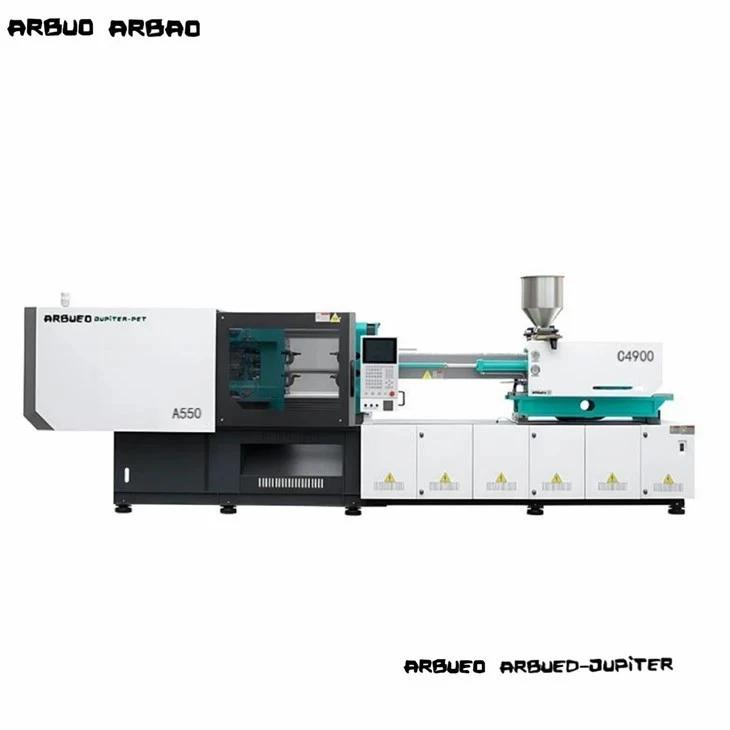

500 ton formsprutningsmaskin
Den 500 tons servo-hydrauliska formsprutningsmaskinen är konstruerad för medelstora-till-stora strukturella komponenter som kräver hög fastspänningsstabilitet, konsekvent kontroll av vägg-tjocklek och snabba cykeltider. Byggd med ett optimerat 5-punkts dubbel-vippspännsystem och en sluten-slinga servo-hydraulisk drivning, balanserar denna maskin energieffektivitet med kraftig strukturell styvhet.
Den är skräddarsydd för industriella formare som tillverkar interiör- och exteriördetaljer för bilar, tunga plastlådor, apparater och industriella vätskebeslag. Den arbetar med dynamiskt trycksvar och exakt positionskontroll och minskar förvrängning av delar, inre spänningar och blixt under gjutningsoperationer med hög-tonnage.
Nyckelspecifikationer
|
Specifikationskategori |
Metrisk enhet |
Tekniskt värde / Standardalternativ |
|
Spännkraft |
kN/ton |
5000 kN / 500 amerikanska ton |
|
Avstånd mellan dragstänger (H x V) |
mm |
810 x 810 |
|
Plattmått (H x V) |
mm |
1180 x 1180 |
|
Max. Dagsljus |
mm |
1660 |
|
Öppningsslag |
mm |
830 |
|
Formtjocklek (min. - max.) |
mm |
300 - 830 |
|
Ejektorslag |
mm |
220 |
|
Ejektorkraft |
kN |
140 |
|
Alternativ för skruvdiameter |
mm |
75 / 80 / 85 |
|
Teoretisk injektionsvolym |
cm3 |
1590 / 1809 / 2042 |
|
Skottvikt (PS) |
g |
1447 / 1646 / 1858 |
|
Insprutningstryck |
MPa |
205 / 180 / 160 |
|
Injektionshastighet (PS) |
g/s |
380 - 480 |
|
Skruv L/D-förhållande |
L/D |
22:1 (Standard) / 24:1 (High Mix) |
|
Systemtryck |
MPa |
17.5 |
|
Servomotoreffekt |
kW |
55 + 37 (tillgängliga alternativ för dubbla servoenheter) |
|
Värmekraft |
kW |
32 |
|
Maskinmått (L x B x H) |
m |
8.8 x 2.1 x 2.4 |
|
Maskinens totalvikt |
Ton |
ungefär. 24.5 |
Nyckelfunktioner
Absolute Encoder Servo System:Direkt-driven permanentmagnetservomotor med en intern kugghjulspump ger en svarshastighet på under 40 ms, vilket eliminerar bypass-hydraulisk strypning och minskar energiförbrukningen med 30 % till 60 % jämfört med system med fast-deplacement.
Stel box-Strukturplattor:Finite Element Analysis (FEA) designade nodulära gjutjärnsplattor minimerar centrumavböjning under högt tonnage, bevarar formparallelliteten och förlänger formens livslängd.
Linjär styrskena Insprutningsmekanism:Dubbla-insprutningscylindrar styrda av linjära precisionsskenor bibehåller koncentriciteten under hög-mjukning, vilket förhindrar skruvlutning och trumslitage.
Auto-smörjsystem:Programmerbar centralsmörjning distribuerar fett direkt till vippstift och bussningar, övervakat av trycksensorer för att förhindra för tidigt mekaniskt slitage.
Industriell styrenhet med mikrosekundssampling:Multi-CPU-kontrollplattform som stöder EUROMAP 63/74-robotgränssnitt, visar tryckkurvor i realtid, insprutningshastighetsprofiler och SPC-processövervakningsparametrar.
Arbetsprincip / Maskinkonfiguration
Maskinen arbetar genom fyra distinkta faser som styrs av återkoppling i realtid-sluten-:
Klämnings- och låsfas:Den hydrauliska motorn med högt-vridmoment driver 5-växlingsmekanismen och flyttar tryckplattan snabbt vid lågt tryck. När säkerhetszonerna är fria, byggs högtrycksklämning upp till 5 000 kN, vilket sträcker de smidda stagstängerna jämnt.
Mjukgörings- och injektionsfas:Fasta polymergranuler matas från behållaren till den uppvärmda tunnan. Den roterande skruven smälter och homogeniserar hartset. Dubbla insprutningscylindrar driver skruven framåt och trycker in smält plast i formhåligheten vid reglerade tryckprofiler (upp till 205 MPa).
Hålltryck & kylfas:Hålltrycket hålls enligt fler-inställningar för att kompensera för volymetrisk krympning när delen stelnar. Oberoende PID-värmezoner upprätthåller snäva termiska gränser över alla fatsektioner.
Formöppnings- och utkastningsfas:Den rörliga plattan dras in mjukt med hjälp av proportionella hydrauliska retardationskurvor. Den integrerade hydrauliska ejektorplattan flyttas fram för att aktivera knockout-stift, tappa eller presentera delar för robotautomatisering.
Produkt-specifika tekniska fördelar
Böjningsmotstånd under topptonnage:Tunga-sektioner av segjärnsplattor begränsar nedböjningen under hela 500-tons låskrafter till mindre än 0,08 mm över de aktiva valsytorna, vilket förhindrar kärnförskjutning vid gjutning med djup hålighet.
Repeterbar injektionsviktprecision:Mikrosekunds-sampling digitala trycksensorer kombinerat med en hög-reaktionsbackventil garanterar skottviktskonsistens inom +/-0,25 %, vilket drastiskt minskar skrothastigheten på kritiska dimensionella komponenter.
Hydraulvätskans livslängd:Lägre värmeavledning i den slutna-slingan servokretsen håller oljetemperaturen under 45 grader C under kontinuerlig drift, vilket förhindrar nedbrytning av tätningen, minskar oljeoxidation och sänker behovet av kylvatten.
Slips-Barsspänningslikformighet:Hög-hållfast 40Cr stålstag är yt-härdade via hög-härdning och avslutas med hårdförkromad. Automatiserad ultraljudstestning säkerställer noll inre spänningskoncentrationer längs gängrötterna.
Typiska applikationer
Exteriör och konstruktionsdelar för fordon:Stötfångarstöd, hjulhusfoder, dörrpaneler och kopplingsdosor under-huven som kräver strukturell styvhet och hög slaghållfasthet.
Containers för logistik och materialhantering:Kraftiga-stapelbara lådor, komponentbrickor och industriella förvaringskärl med ribbmönster.
Hushållsapparater och konsumentvaror:Tvättmaskinens ytterbaljor, luftkonditioneringens huvudramar, dammsugarhus och TV-bakstycken.
Industriella rör- och vätskekopplingar:PVC/PP-tryckrörskopplingar med stor-diameter, ventilhus och dräneringskomponenter som kräver tunga rutiner för dragning av kärnan.
Materialkompatibilitet
Mjukgöringsenheten stöder ett brett utbud av termoplastiska hartser:
Standardskruv (A-Typ/B-Typ):Optimerad för PP, PE, PS och ABS med balanserad skjuvning och mjukgörande genomströmning.
Korrosionsbeständig-bimetallisk skruv och cylinder:Konstruerad för bearbetning av frätande eller halogenerade hartser som styv PVC, Flam-Hämmande ABS eller CPVC.
Slitstark-keramisk-belagd enhet:Avsedd för slipande material som innehåller upp till 45 % glasfiber (PA66+GF45) eller mineralfyllmedel, vilket bevarar flyggeometrin under långa produktionscykler.
Hur man väljer / konfigurationsalternativ
Riktlinjer för val av skruv
Skruv typ A (liten diameter - 75 mm): Maximerar insprutningstrycket (upp till 205 MPa). Rekommenderas för tunna-väggiga konstruerade delar, PC/ABS-blandningar eller delar med långa flödes-längdförhållanden.
Skruv typ B (Standard - 80 mm): Balanserat tryck och skottvolymprestanda (1646 g PS). Lämplig för allmänna industridelar, autotrim och hushållsapparater.
Typ C-skruv (stor diameter - 85 mm): Maximerar skottvikten (upp till 1858 g PS). Bäst lämpad för tjocka-väggiga polyolefindelar (PP/HDPE-lådor, hinkar) där flödesmotståndet är lågt.
Maskinalternativ och extra gränssnitt
Kärndragningssystem: 2- eller 4-krets hydrauliska kärndragningssekvenser drivna av proportionella ventiler för komplexa formar.
Ejektor parallell rörelse: Samtidig utkastning under formöppning för att minska de totala cykeltiderna med 1,5 till 3,0 sekunder per skott.
Isoleringsjackapaket: Keramiska isoleringsöverdrag från fat som minskar värmestrålningsförlusterna, vilket sparar upp till 15 % i värmebandets elektriska förbrukning.
Luftblåsningsventiler: Dubbla programmerbara luftblåsningsventiler för att blåsa bort flexibla delar från kärnhalvorna eller hjälpa till att frigöra formen.
Automationsstandard EUROMAP 67: Plug-and-play-gränssnitt för 3-- eller 5--axliga servorobotar för automatiserad plock-och-placering av delar.
Tillverkning och kvalitetskontroll
Varje maskin genomgår strikta testprocedurer i enlighet med ISO 9001 kvalitetsledningsstandarder innan fabrikssläppet:
Råmaterialintegritet:Bindstänger och gjutgods genomgår ultraljudsfeldetektering och normaliseringsloggar för- värmebehandling före bearbetning.
Bearbetningsnoggrannhet:Plattor bearbetas på hög-precisionsgolv-typ CNC-borrverk. Parallelliteten för hål-stagshål hålls inom 0,05 mm över diagonala axlar.
Laserinterferometerjustering:Maskinbäddar och linjära rörelsestyrningar är inriktade med hjälp av laserinterferometri för att säkerställa linjär repeterbarhet och noll vridning av plattan.
72-timmars kontinuerlig uthållighetskörning:Varje maskin genomför ett 72-timmars fabrikstest för torrcykel, kör hela tryckcykler och dynamiska temperaturkontroller för att verifiera den hydrauliska tätningens integritet och servostabilitet.
Anpassning och OEM-support
Vi tillhandahåller skräddarsydda tekniska anpassningar för att matcha specifika verktygsgeometrier och produktionslinjer:
Extended Mould Daylight & Stroke:Anpassade ramförlängningar och längre dragstänger för att rymma djupa-dragformar, varma löpare eller tunga-kärnor.
Specialiserade cylinder-/skruvgeometrier:Dedikerade blandningshuvuden, barriärskruvar och anti-ventilationsprofiler utformade för specifik spridning av masterbatch eller återvunna omslipningsblandningar.
Anpassade spänningstransformatorpaket:Fabriksinstallerad-strömanpassning för globala industrinät (som 208V/220V 3-fas 60Hz för Nordamerika, 415V 50Hz för Storbritannien/Australien eller 380V 50Hz för Europa).
Färgschema och varumärke:Företagsfärgmatchning och privata-märkta maskinöverdrag för OEM-distributörer eller kontraktstillverkning.
Vad köpare bör ge för en offert
För att få en korrekt teknisk offert och maskinstorleksrapport, vänligen skicka in följande projektinformation:
Delinformation:Delritning/STEP-fil, målskottets vikt (gram eller uns), minsta och maximala väggtjocklek.
Hartstyp och kvalitet:Polymermärke, smältflödesindex (MFI), densitet och fyllmedelsinnehåll (som % glasfiber).
Formgeometri:Formens mått (bredd x höjd x tjocklek), totalvikt, antal hålrum och varma löpzoner.
Målutgång:Önskad cykeltid och erforderlig daglig utmatningsvolym.
Webbplatskrav:Lokal driftspänning (V/Hz), omgivande fabrikstemperatur och tillgänglig extra automation (robotar, kylaggregat).
FAQ
F: Vad är den typiska energibesparingen jämfört med en konventionell hydraulisk maskin?
S: Permanentmagnetservomotorn justerar strömförbrukningen direkt till utgångskraven. Under kylningsfaser sjunker motorhastigheten till nära noll, vilket resulterar i energibesparingar på mellan 30 % och 60 % jämfört med traditionella maskiner med fast-deplacementpump.
F: Vilket utrymme för-stag behövs för min form?
S: Den här maskinen har ett fritt utrymme på 810 mm x 810 mm mellan dragstängerna. Formar med yttermått mindre än 800 mm i minst en riktning kan laddas direkt uppifrån eller från sidan.
F: Hur väljer jag mellan en 80 mm och en 85 mm skruv?
S: Välj 80 mm-skruven om ditt harts kräver högt insprutningstryck (som PC eller PA66+GF) eller tunna väggar. Välj 85 mm-skruven om du formar material med låg-viskositet (som PP eller PE) och kräver maximal skottvolym (upp till 1858 g) för att fylla stora delar.
F: Överensstämmer denna maskin med CE-säkerhetsstandarder?
A: Ja. Europeiska exportkonfigurationer inkluderar elektriska säkerhetsspärrar med dubbla-kretsar, mekaniska säkerhetsgrindar, hydrauliska säkerhetsventiler i enlighet med EN 201 säkerhetsföreskrifter och helt slutna operatörsskydd.
F: Vilket underhåll krävs för hydrauloljan?
S: Eftersom servosystemet arbetar vid lägre temperaturer än standardmaskiner, minimeras oljeoxidationen. Vi rekommenderar att man byter hydrauloljefilter var 3 000:e drifttimme och att man gör oljeprover årligen för att övervaka viskositet och partikelnivåer.
Populära Taggar: 500 ton formsprutningsmaskin, Kina 500 ton formsprutningsmaskin tillverkare, leverantörer, fabrik