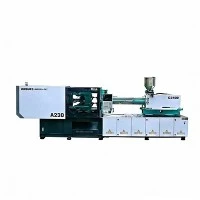
1200-tons formsprutningsmaskin
Den 1200-tons hydrauliska formsprutningsmaskinen är en industriell-kvalitet, stor-tonnage plastbearbetningsplattform byggd för hög-volymtillverkning av tjocka-väggar, stora-ytor och strukturella plastkomponenter. Designad med ett tungt-fem--vippspännsystem, Finite Element Analysis (FEA) optimerad plattgeometri och en hydraulisk servodrift med sluten slinga, balanserar denna maskin 12 000 kN hållkraft med exakt skottkontroll.
Ingenjörsteam och inköpsansvariga på nivå-1 specificerar den här plattformen för att producera stötfångare för fordon, strukturella instrumentpaneler, industriella plastpallar, kommunala dräneringslådor och tjockväggiga beslag. Maskinen minimerar cykeltidsvariationen, minskar termisk försämring och sänker energiförbrukningen under långa nedkylningsfaser.
Nyckelspecifikationer
De centrala driftsparametrarna nedan beskriver de mekaniska dimensionerna, hydrauliska kapaciteterna och bearbetningsgränserna för standardplattformen på 1200 ton.
|
Specifikationsparameter |
Metriska enheter |
Imperialiska motsvarigheter |
|
Spännkraft |
12 000 kN |
1 348 amerikanska ton |
|
Avstånd mellan dragstänger (H x V) |
1300 x 1200 mm |
51,18 x 47,24 tum |
|
Plattmått (H x V) |
1920 x 1820 mm |
75,59 x 71,65 tum |
|
Formens höjdområde (min - max) |
600 - 1250 mm |
23.62 - 49.21 in |
|
Maximal dagsljusöppning |
2650 mm |
104,33 tum |
|
Maximalt mögelöppningsslag |
1400 mm |
55,12 tum |
|
Teoretisk skottvolym (skruv C) |
6220 cm³ |
379,5 cu. i |
|
Skottvikt (PS) |
5249 g |
185,1 oz |
|
Maximalt insprutningstryck |
184 MPa |
26 686 psi |
|
Injektionshastighet |
1097 g/s |
38,69 oz/s |
|
Mjukgöringshastighet (HDPE) |
201 g/s |
7,09 oz/s |
|
Ejektorkraft / Slag |
230 kN / 350 mm |
25,8 ton / 13,78 tum |
|
Servomotoreffekt |
112 kW |
150 hk |
|
Maskinmått (L x B x H) |
10.43 x 3.53 x 3.73 m |
34,2 x 11,6 x 12,2 fot |
|
Torr maskinvikt |
57 ton |
125 663 lbs |
Nyckelfunktioner
FEA-Optimerad plattstruktur:Hög-hållfasthetsgjutna plattor designade med Finite Element Analysis motstår böjpåkänningar under hela 12 000 kN klämkraft, förhindrar mögelavböjning, blixtring längs skiljelinjer och ojämnt hålrumsslitage.
Closed-Loop Servo Power Drive:Hydrauliska servomotorer med variabelt-deplacement justerar dynamiskt uteffekten efter bearbetningsbelastning. Elförbrukningen sjunker under håll- och nedkylningsfaserna, vilket minskar energianvändningen med 30 % till 70 % jämfört med traditionella fasta-pumpsystem.
Induktions-Härdade dragstänger:Bindstänger är smidda av 40Cr stål, genomgår ytinduktionshärdning, precisionsslipning och hårdförkromad för att bibehålla parallella rörelser och slitstyrka under miljontals cykler.
Closed-Loop Injection Controller:Digital kontroll över flerstegs insprutningshastighet, hålltryck och mottrycksprofiler övervakade via absoluta linjära omkodare med positioneringsprecision inom ±0,1 mm.
Integrerade hydrauliska kärndragsystem:Utrustad med flera kärndragkretsar som drivs via magnetventiler, vilket möjliggör automatiserad kärnaktivering för komplexa formgeometrier som rörgängor och inre underskärningar.
Arbetsprincip och systemarkitektur
Spännmekanik
Klämenheten använder en kraftig-fem-dubbel-vippmekanism. Generering av klämtonnage är beroende av mekaniska fördelar i kombination med höghastighets hydraulisk rörelse. Justering av formtjockleken drivs av en växelmotor i kombination med tryckgivarens feedback för automatisk tonnageinställning.
Process Flow: Hydraulic Cylinder Activation -> 5-Point Toggle Extension -> Moving Platen Advance ->Styv mekanisk låsning
Insprutningsmekanik
En insprutningsenhet med dubbla-cylindrar levererar en balanserad axiell kraft längs skruvens mittlinje, vilket förhindrar att cylindern tippar under högt-hållningsskeden. Skruvrotationen drivs av en radiell kolvmotor med låg-hastighet och högt-vridmoment som är lämplig för skjuvkänsliga-och mycket fyllda tekniska plaster.
Process Flow: Hydraulic Plasticizing Motor -> Dual Injection Cylinders -> Linear Encoder Position Tracking ->Munstyckesingrepp
Globala komponentförsörjningsstandarder
Kritiska delsystem byggs med hjälp av verifierade industriella komponenter för att bibehålla global reservdelstillgänglighet och långsiktig tillförlitlighet:
Industriell mikrokontroller: Techmation Q12A / Keba Controller Systems
Servomotorer och drivsystem: Techmation / Innovance / Delta
Huvudhydrauliska pumpar: Sumitomo / Vickers
Riktningshydrauliska ventiler: Yuken / Rexroth
Hydrauliska tätningar: NOK (Japan) / Hallite (UK)
Linjära positionsgivare: Novotechnik / Miran
Elektriska ställverk: Siemens / Schneider Electric
Tekniska fördelar
Platens parallellism och nedböjningskontroll
Under maximum load, heavy molds (>15 ton) skapar lokala böjkrafter. Denna maskin placerar klämkraftöverföringspunkter mot mitten av formens monteringsområde. Vid full låsning på 12 000 kN hålls plattans lutning inom 0,08 mm per meter, vilket eliminerar explosionsrisker på yttre kavitetskanter och förlänger formens livslängd.
Termisk precision och slitstarka-skruvenheter
För glas-fyllda eller slipande föreningar har skruven och cylindern bimetalliska nickel-beläggningar applicerade via Plasma Transferred Arc (PTA)-svetsning. Keramiska värmeband som kontrolleras av fler- PID-mikroprocessorer håller smälttemperaturvariationer inom ±1,0 grader.
Kallt-draget hydrauliskt rörnät
Hydraulledningar använder sömlösa kalldragna-stålrör anslutna via stålringflänsförband snarare än svetsfogar. Denna design minimerar intern vätskefriktion, förhindrar nedbrytning av termisk olja och eliminerar läckagerisker förknippade med svetsutmattning orsakad av vibrationer-.
Typiska applikationer & deltyper
Den här plattformen bearbetar industrikomponenter i stor-format inom kritiska tillverkningssektorer:
Exteriör och interiör för fordon:Främre/bakre stötfångare, innerdörrpaneler, instrumentpaneler och hjulhus med PP + EPDM-T20 eller ABS.
Logistik och materialhantering:Kraftiga-ställbara pallar, vikbara fraktlådor och industriella förvaringscontainrar som använder HDPE eller hög-påverkande PP.
Civil infrastruktur:Kommunala inspektionskammare, dräneringsrördelar med stor-diameter och kabelkopplingslådor med styv PVC eller PP-R.
Industriell förpackning:Tunga-väggiga vätskehinkar, kemiska fat och tjocka-väggar med LLDPE eller PP-sampolymer.
Vitvaror:Tvättmaskins yttre badkar, luftkonditioneringsbasramar och TV-bakstycken med ABS-, HIPS- eller Talc-fylld PP.
Materialkompatibilitet
Mjukgöringsenheten bearbetar ett brett utbud av termoplastiska hartser, med för-konfigurerade termiska och mekaniska processprofiler lagrade i styrenhetens minne:
Varupolyolefiner:Polypropen (PP), polyeten med hög-densitet (HDPE), polystyren (GPPS/HIPS).
Tekniska polymerer:Akrylnitrilbutadienstyren (ABS), polyamider (PA6/PA66 fyllda med upp till 40 % glasfiber), polykarbonat (PC), PC/ABS-blandningar.
Temperatur-Känsliga material:Styv PVC (använder valfria förkromade -skruvgeometrier och forcerad luft-kylningszoner).
Post-Consumer & Recycled Resins (PCR):Designad med mjukgörande hydraulik med högt-vridmoment för att hantera omslipade material som uppvisar varierande smältflödesindex (MFI)-egenskaper.
Konfigurationsalternativ
För att anpassa basplattformen till specifika produktionskrav kan köpare välja bland följande konfigurerbara moduler:
Variationer av skruv och fat
Typ A-skruv: Standardmjukgörande profil för GPPS, ABS och PP.
Typ B-skruv: Slitstark-bimetallskruv för glas-fyllda teknikhartser.
Type C Screw: Hög-blandningsprofil med specialiserade barriärflygningar för masterbatch-spridning.
Specialiserade funktionella paket
Accumulator-Assisted Injection Package: Hög-kväveackumulatorer för ultra-hög-insprutning i tunna-väggar.
PVC-bearbetningssats: hård-kromskruv, specialiserade luft-kylfläktenheter och dedikerade temperaturkontrollkretsar.
Automationsgränssnittsintegration: För-trådbundna EUROMAP 67- eller EUROMAP 73-gränssnitt för 3-axliga servorobotar och automatiserad delutvinning.
Kvalitetskontroll och teststandarder
Varje maskin genomgår strukturerade tillverknings- och kvalitetskontrollprotokoll före fabrikssändning:
Verifiering av bearbetningsnoggrannhet:Maskinramar och plattor bearbetas på fleraxlade CNC-portalfräsmaskiner. Monteringsytans planhet och parallellitet med-stångshål verifieras med laserinriktningsverktyg.
Materialintegritetstestning:Smidda stag och pressgjutgods genomgår ultraljuds icke-förstörande testning (NDT) för att kontrollera om det finns inre lufthåligheter, slaggineslutningar eller strukturella mikrosprickor-.
Hydrauliskt tryck och läckagetest:Hydrauliska grenrör och rörnät utsätts för 125 % av det nominella driftstrycket för att bekräfta sömmens integritet och ventilomkopplingssvar.
24-timmars torrkörningsfabrikstest:Fullt monterade maskiner genomför ett kontinuerligt 24-timmars cykeltest, som utvärderar vippledssmörjning, termisk jämvikt, sensorlogik och säkerhetsgrindsförreglingar under driftsförhållanden.
Anpassning och OEM-support
Anpassade platt- och ejektorlayouter:Anpassade -spelsmått för dragstång, EUROMAP/SPI-formmontagehålsmönster och kundspecifika-mekaniska utstångskonfigurationer.
Specialiserade bimetallbeläggningar:Anpassade belägg av volframkarbid eller nickel-baserade legeringar för bearbetning av mycket korrosiva eller nötande hartser.
Spännings- och strömanpassningar:Anpassade elskåp byggda för specifika regionala elnät, inklusive 380V/50Hz, 460V/60Hz eller 230V/60Hz standardförsörjning.
Information som krävs för en teknisk offert (RFQ)
Information som krävs för en teknisk offert (RFQ)
För att göra det möjligt för ingenjörsteam att verifiera formpassningen, beräkna önskad skottstorlek och utfärda ett formellt kommersiellt förslag, vänligen ange följande detaljer med din förfrågan:
3D delritningar (.STEP-, .IGES- eller .X_T-format)
Målkvalitet för plastmaterial och fyllmedelsprocent (t.ex. PA66 + 30% GF)
Formens mått (längd x bredd x höjd) och formens totalvikt
Erforderlig skottvikt per cykel (gram eller uns)
Målproduktionscykeltidskrav
Antal hydrauliska kärndrag och pneumatiska luftblåskretsar krävs
Anläggningens driftspänning och frekvens (t.ex. 480V / 60Hz / 3-fas)
FAQ
F: Vilken traverskapacitet och byggnadshöjd krävs för installation?
S: Maskinens totala höjd är 3,73 meter (12,2 fot). Installationen kräver en kapacitet på minst 25 till 30 metriska ton för att hantera den tyngsta monteringen (spännenhetsram och rörlig platta) och för att sätta stora industriella produktionsformar på plats på ett säkert sätt.
F: Är denna 1200-tonsmaskin lämplig för tunnväggiga förpackningsapplikationer?
S: Den hydrauliska standarddrivningen ger standard industriella insprutningshastigheter. För hög-hastighet, tunn-väggförpackning med längd-till-tjockleksförhållanden (L/T) som överstiger 200:1, måste ett valfritt kväveackumulatorinjektionspaket specificeras för att uppnå de erforderliga fyllningshastigheterna.
F: Hur fungerar det servo-hydrauliska systemet i höga omgivningstemperaturer?
S: Maskinen inkluderar en kraftig-skal-och-röroljekylare som standardutrustning. I omgivande fabriksmiljöer som överstiger 40 grader (104 grader F), bör en extern industrikylare tillföra kylvatten vid 18–22 grader för att hålla hydrauloljetemperaturerna inom det optimala intervallet 35 grader till 50 grader.
F: Vilka säkerhetsstandarder och certifieringar gäller för denna maskin?
S: Maskiner är byggda i enlighet med europeiska CE-standarder och har elektriska säkerhetsspärrar med dubbla-kretsar, hydrauliska säkerhetsventiler, helt slutna skjutdörrar och nödstoppssystem som uppfyller säkerhetsstandarderna ISO 13849-1 (Kategori 3/4).
Populära Taggar: 1200 ton formsprutningsmaskin, Kina 1200 ton formsprutningsmaskin tillverkare, leverantörer, fabrik