


Servoformsprutningsmaskiner
↵
Tillverkare av servoformsprutningsmaskiner
Att välja hydraulisk formsprutningsutrustning för tillverkning av medel-till-stor-volym kräver balansering av energikostnader, precision, cykeltider och maskinens livslängd. Modern servo-hydraulisk teknik eliminerar den termiska och elektriska ineffektiviteten hos traditionella pumpsystem med fast-deplacement samtidigt som den ger klämstabiliteten och det höga vridmomentet som krävs för tekniska hartser.
Den här tekniska guiden beskriver prestandaspecifikationer, hydrauliska konfigurationer, dimensioneringsformler och mekaniska alternativ för ingenjörsteam, inköpschefer och anläggningschefer som utvärderar servoformsprutningsmaskiner för industriell skala upp-eller modernisering av anläggningar.


Servo formsprutningsmaskin översikt
En servoformsprutningsmaskin använder ett dynamiskt servomotorsystem med sluten-slinga för att driva interna pumpar med variabelt-deplacement eller fast-växel. Till skillnad från konventionella hydrauliska maskiner där induktionsmotorer körs kontinuerligt med nominellt varvtal oavsett processfas, modulerar ett servo-system motorhastighet och vridmoment direkt baserat på tryck och flödeskrav i realtid.
Under icke-åtgärdsfaser-som kylning, mögelpaus eller robotutkastning-sjunker servomotorn till nära-noll varv per minut. Denna operativa förändring ger tre kärnfördelar:
Energibesparingar:Minskar den hydrauliska elförbrukningen med 30 % till 70 % jämfört med standardsystem med fast-förskjutning.
Värmehantering:Minimerar friktionsuppvärmning av hydraulvätskan, minskar behovet av oljekylare vatten och förlänger oljelivslängden.
Repeterbarhet:Bibehåller svarstider under 50 ms för sluten-slinga insprutningstryck och positionskontroll, vilket säkerställer lägre viktvariation från skott-till-.
Maskinkonfigurationer
INJEKTIONSENHET:
Servomotor och drivning
Nitrerad skruv och fat
Linjär styrskena
KLÄMNINGSENHET:
Dubbel-växlingskinematik
Gjuten stålplatta (FEA-optimerad)
Automatisk hydraulisk form-höjdjustering
SERVO-HYDRAULISKA POWER PACK:
Permanent magnet AC servomotor
Intern kugghjulspump
Styrenhet för hög-svar
Fem-dubbelt-växlingssystem: Optimerar mekaniska fördelar och erbjuder snabb valsrörelse vid lågt tryck och hög mekanisk låskraft vid slutlig stängning.
FEA-Optimerade duktila järnplattor: Sfäroidala grafitjärnplattor utformade med strukturella ribbor med låg-böjning för att säkerställa jämn fördelning av klämtrycket över formytan.
Automatiskt smörjsystem: Centraliserad volymetrisk fettfördelning som levererar uppmätt smörjmedel för att binda-stångsbussningar och vippstift, vilket minskar stiftslitage och partikelkontamination.
Hydraulisk form-Höjdjustering: Kugghjuls-driven höjdjustering av plattan med digital kodarövervakning för snabba byten av forminställningar.
Balanserad vagn med dubbla-cylindrar: Dubbla hydrauliska aktiveringscylindrar applicerar balanserade, axiella krafter på skruvsläden under insprutning för att förhindra att munstycket är felinriktat och lutar.
Bimetall/nitrerad skruv och cylinder: Standard SACM 645 nitrerad stålpipa med alternativ för volfram-bimetallfoder av hårdmetall för glas-fyllda tekniska hartser.
Linjär styrskenas rörelse: Låg-friktion linjära rörelsestyrskenor på injektionsvagnen minskar mekanisk stick-glidning under mikro-dosering och hög-insprutningsrörelse.
Produktlista
Modell: A100 Compact
Spännkraft: 1 000 kN
Slips-Stångsavstånd (H x V): 360 x 360 mm
Injektionskapacitet (PS): 145 g
Max systemtryck: 17,5 MPa
Målapplikation: Liten precisionselektronik, kontakter, under-enheter
Modell: A170 Standard
Spännkraft: 1 700 kN
Slips-Stångsavstånd (H x V): 460 x 460 mm
Injektionskapacitet (PS): 280 g
Max systemtryck: 17,5 MPa
Målapplikation: Tekniska komponenter, medicinska höljen, lock
Modell: A230 Universal
Spännkraft: 2 300 kN
Slips-Stångsavstånd (H x V): 530 x 530 mm
Injektionskapacitet (PS): 450 g
Max systemtryck: 17,5 MPa
Målapplikation: delar till hushållsapparater, konsumentvaror, insatsgjutning
Modell: A290 Heavy-Duty
Spännkraft: 2 900 kN
Slips-Stångsavstånd (H x V): 620 x 620 mm
Injektionskapacitet (PS): 720 g
Max systemtryck: 17,5 MPa
Målapplikation: Inredning för bilar, industriella rördelar
Modell: A390 hög-volym
Spännkraft: 3 900 kN
Slips-Stångsavstånd (H x V): 710 x 710 mm
Injektionskapacitet (PS): 1 250 g
Max systemtryck: 17,5 MPa
Målapplikation: Djup-behållare, stora höljen, bilöverdrag
Modell: A550 Industrial
Spännkraft: 5 500 kN
Slips-Stångsavstånd (H x V): 830 x 830 mm
Injektionskapacitet (PS): 2 100 g
Max systemtryck: 17,5 MPa
Målapplikation: Stora strukturella paneler, lådor, fordonskomponenter med flera-hålrum
Viktiga tekniska funktioner
Stängd-slinga BUS Control Architecture:
Styrenhet-till-servokommunikation använder EtherCAT- eller CANopen-protokoll, vilket bibehåller kontrollslingans svarscykler under 1 ms.
Linjära givare med hög-precision:
Absoluta optiska/resistiva positionsgivare med 0,01 mm upplösning installerade på spänn-, insprutnings- och ejektoraxlar för positionsåterkoppling.
PID-fattemperaturzoner:
Multi-zon SSR (Solid State Relay) värmekontroll med PID-själv-inställningsalgoritmer upprätthåller trumzonstoleranser inom +/- 1 grader C.
Lågtrycksformskydd:{{0}
Variabelt tryck och hastighetsinställningar övervakar formstängning; känsliga vridmoment-avkänningsalgoritmer utlöser omedelbar mögelreversering om motstånd påträffas.
Gränssnitt för att dra och skruva av kärnan:
Integrerade programmerbara hydrauliska kärnavdragare (2-krets standard) med alternativ för hydrauliska avskruvningsmotorer.
Servohydrauliksystem och energiledning
DYNAMISK KONTROLLLOOP SEKVENS:
System Controller ->Skickar digitalt hastighets-/tryckkommando till servodrift
Servo Drive ->Styr Permanent Magnet AC Servo Motor
AC Servo Motor ->Driver intern växelpump
Internal Gear Pump ->Drivs av hydrauliska ställdon
Pressure Transducer ->Skickar real-tidstryck/flödesfeedback till systemkontrollern
Systemarkitektur
Kraftenheten kopplar ihop en Permanent Magnet Synchronous Motor (PMSM) med en intern kugghjulspump med låg-brus. Systemtrycket övervakas kontinuerligt via en digital givare monterad direkt på pumpens utloppsgrenrör.
Dynamisk kontrollslinga
Maskinstyrningen beräknar det erforderliga flödet (Q) och trycket (P) för den specifika maskinfasen (t.ex. hålltryck, mjukgöring eller valsrörelse).
Signaler skickas till servodrivningen via en digital fältbuss.
Servodrivningen justerar motorhastigheten (n) för att reglera flödet och justerar motorns vridmoment (tau) för att reglera systemtrycket.
Tryckåterkopplingsslingans frekvens arbetar vid 2 kHz, vilket omedelbart minskar motorvarvtalet under hålltrycket eller kyler ner till standbynivåer, vilket förhindrar energislöseri över avlastningsventiler.
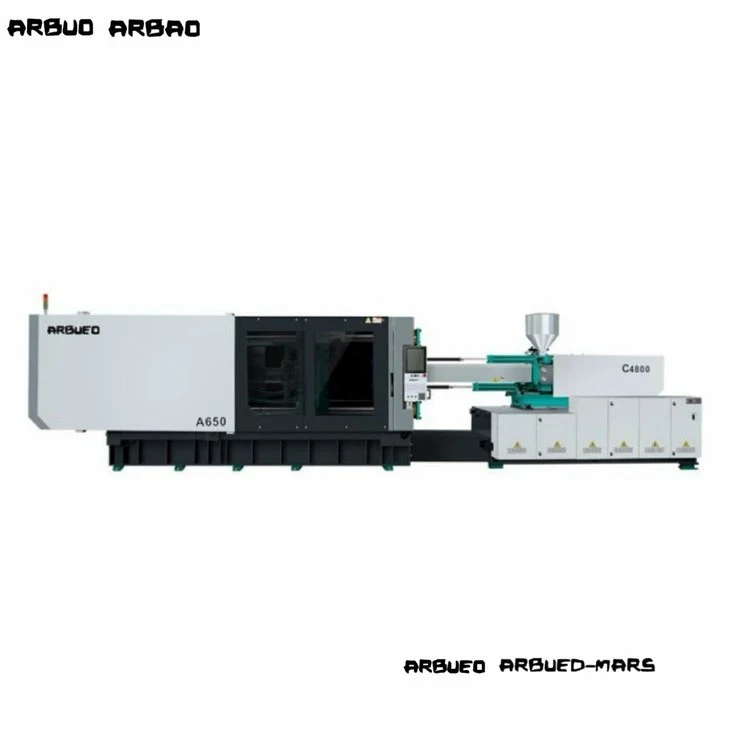
Servo kontra konventionell hydraulisk
Konventionell: AC-induktionsmotor (konstant varvtal)
Servohydraulik: Servomotor med permanent magnet (variabel hastighet)
Effekt: Eliminerar strömförbrukningen när maskinen är inaktiv.
Konventionell: Baslinje (100 %)
Servohydraulik: 30 % till 70 % reduktion
Effekt: Lägre driftskostnad per skott.
Konventionell: Hög (avlastningsventilens bypass genererar värme)
Servohydraulik: Låg (levererar endast önskad oljevolym)
Effekt: Minskar kylaggregatets belastning och fördröjer oljeoxidation.
Konventionell: Baslinje (100 %)
Servohydraulik: 50 % till 70 % reduktion
Effekt: Sänker kraven på anläggningens nytta.
Konventionell: +/- 0.5% till +/- 0.8%
Servohydraulik: +/- 0.1% till +/- 0.3%
Effekt: Minskar skrothastigheten på snäva-toleransdetaljer.
Konventionell: 100 ms till 150 ms
Servohydraulik: Under 40 ms
Effekt: Snabbare cykelstart och tryckstegskontroll.
Konventionell: 75 dBA till 85 dBA
Servohydraulik: Under 70 dBA
Effekt: Förbättrar butiks-golvets miljösäkerhet.
Tekniska specifikationer
Allmänna mekaniska parametrar (representativ plattform A290)
Spännenhet:
Spännkraft: 2 900 kN
Öppningsslag: 580 mm
Avstånd mellan dragstänger (H x V): 620 mm x 620 mm
Max. Formens höjd: 650 mm
Min. Formens höjd: 220 mm
Ejektorslag: 160 mm
Ejektorkraft: 77 kN
Injektionsenhet (skruvstorlek B):
Skruvdiameter: 55 mm
L/D-förhållande: 20:1
Teoretisk injektionsvolym: 522 cm3
Skottvikt (PS): 475 g
Injektionshastighet: 210 cm3/sek
Max. Insprutningstryck: 178 MPa
Skruvhastighet (max): 0 till 190 rpm
Drivning / Hydraulik / El:
Systemtryck: 17,5 MPa
Servomotoreffekt: 37 kW
Värmare Band Kapacitet: 16,5 kW
Oljetankkapacitet: 380 L
Maskinens mått (L x B x H): 6,2 mx 1,6 mx 2,1 m
Torr maskinvikt: 9,2 ton
Hur man väljer
Steg 1: Beräkning av klämkraft
Steg 2: Verifiering av skottstorlek och volym
Steg 3: Dimensional Fit Check (Tie-Bar och Daylight)
Steg 4: Injektionstrycksanalys
Steg 5: Utvärdering av mjukningshastighet
Steg 6: Konfiguration av hjälp- och kärnhydrauliska kretsar
Bestäm erforderligt klämtonnage baserat på den totala projicerade arean av delen plus löparsystemet, multiplicerat med det specifika kavitetstrycket för polymeren:
Spännkraft (kN)=[Projicerad area (cm2) x Kavitetstryck (bar) / 100] x Säkerhetsfaktor (1,1 till 1,2)
Referens hålrumstryck:
Polyolefin (PE/PP): 300 till 450 bar
Tekniska hartser (PC, ABS, PA): 500 till 800 bar
Tunn-väggförpackning: 800 till 1100 bar
Anpassa delens massa till maskinens insprutningskapacitet. Välj en skruvstorlek där den erforderliga skottvolymen (del + löpare) förbrukar 30 % till 80 % av pipans maximala skottkapacitet:
Mindre än 20 % fatkapacitet: Riskerar nedbrytning av harts på grund av för lång uppehållstid i den uppvärmda pipan.
Mer än 80 % fatkapacitet: Begränsar mjukgörande konsistens och minskar kul-till-termisk enhetlighet.
Verifiera att formens bredd och höjd passar inom det horisontella och vertikala -bandets fria avstånd (H x V).
Se till att minsta och maximala formhöjdsmått passar formtjockleken.
Verifiera att minsta öppningsslag ger tillräckligt med utrymme för att rensa delar under utdragning av robotänden-av-armverktyg (EOAT).
Tillverkning och kvalitetskontroll
Plattbearbetningsprecision:Plattor bearbetas på 5-axliga CNC horisontella portalbearbetningscentra för att säkerställa koplanära toleranser inom 0,05 mm över monteringsytorna.
Stressavlastning och värmebehandling:Maskinramar och valsgjutgods genomgår termisk stress-avlastningsglödgning för att förhindra strukturell deformation under kontinuerliga nominella spännbelastningar.
Hydraulsystemtestning:Hydrauliska block genomgår ultraljudsrengöring; Systemen testas under 1,25x max arbetstryck för att verifiera tätningens integritet och ingen intern läckagebypass.
Torrkörningsjustering:Varje färdig maskin genomgår ett obligatoriskt 48-timmars kontinuerligt torr-körningstest som inspekterar termiska rörelsesignaturer, töjningsjämvikt och bullergränser före leverans.
Överensstämmelse med kvalitetsstandard:Tillverkad enligt ISO 9001 kvalitetsledningssystem; CE-överensstämmelse verifierad för mekaniska skyddsspärrar, elektrisk säkerhet (EN 60204-1) och hydrauliska säkerhetsstandarder.

Fordonskomponenter
Måldelar: Dörrlister, VVS-lameller, motorkåpor
Krav: Hög strukturell styrka, låga sjunkmärken, dimensionell överensstämmelse över omgivande termiska intervall.
Hartser: PP + 30% glasfiber, ABS/PC-legeringar, PA66.
Viktig maskinfunktion: Flerstegs-insprutningshastighetsprofil och kärndragningsalternativ för komplexa formskjutare.
El och elektronik
Måldelar: Relähus, kopplingsplintar, precisionsramar
Krav: Snäva toleranser, noll blixt vid skiljelinjer, exakt stiftmanövrering.
Hartser: PBT, LCP, Flam-ABS, polykarbonat.
Viktig maskinfunktion: Hög-respons sluten-slinga insprutningstryckkontroll för att förhindra över-packning av mikro-strukturer.
Industri- och byggprodukter
Måldelar: Rörkopplingar, ventiler, kabelförskruvningar
Krav: Djup-insprutningskapacitet, hög smälttillförsel, tjock-väggdelpackning utan tomrumsbildning.
Hartser: Styv PVC, HDPE, PPR.
Viktig maskinfunktion: Hydrauliska mjukningsmotorer med högt-moment i kombination med optimerade bimetalliska skruvprofiler med högt-slitage.
Specialiserade skruv- och cylinderenheter:
UPVC-skruvar med hög-kromplätering och specialiserad spetsdesign.
Korrosiva-beständiga hel-bimetallfat för fluorpolymerbearbetning.
Blandarhuvudets geometrier (Maddock / blandningsstift) för dispersion av masterbatch.
Hydrauliska modifieringar:
Ackumulator-assisterade hög-insprutningssystem för tunna-väggar.
Oberoende hydrauliska inställningar för dubbla-pumpar för samtidig klämrörelse och mjukgöring (parallell återhämtning).
Hydrauliska ackumulatorer för snabb respons på insprutningshastigheten.
Automation och gränssnittsalternativ:
EUROMAP 63 eller SPI robotautomationsgränssnitt.
EUROMAP 73 / ANSI B11.20 säkerhetsgränssnittsprotokoll för robotintegration.
Hot-runner controller integration direkt i maskinens HMI-skärm.

Relaterade maskiner
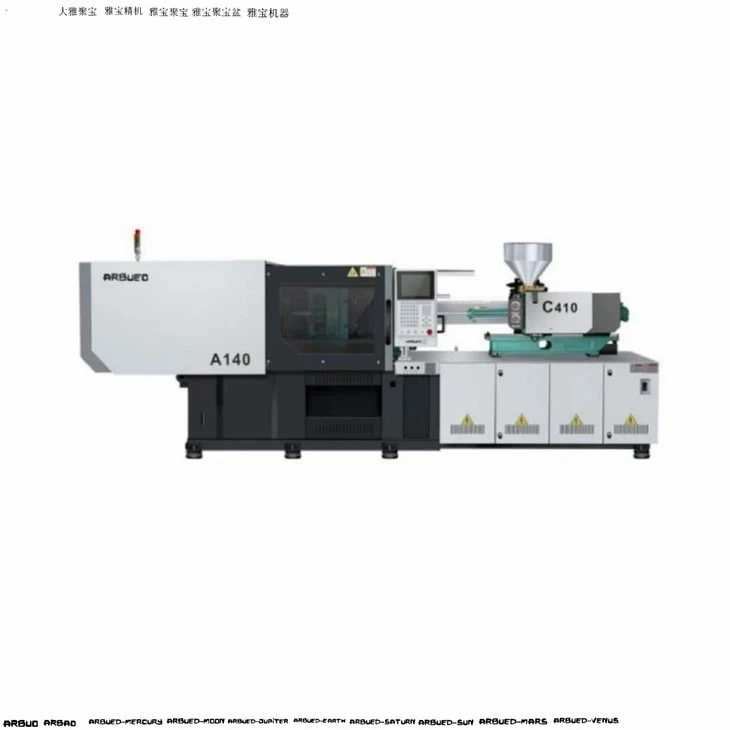
Höghastighetsservoformsprutningsmaskiner:{{0} Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s), och snabb växlingskinematik.
Två-servoformsprutningsmaskiner för plåt:Designad för stora strukturella delar (800T till 3500T), erbjuder ett mindre fotavtryck, utökat öppningsslag och direkt hydraulisk fastspänning.
Fler-material/två-färgsmaskiner:Utrustad med dubbla injektionsenheter (L-form, parallell eller Piggyback-inställningar) och integrerade roterande bord för multi-sprutning.
Vertikala servoformsprutningsmaskiner:Vertikal fastspännings- och vertikalinsprutningskonstruktioner optimerade för manuella eller automatiserade skärgjutningsoperationer.
FAQ

Begär en offert
Behöver du hjälp med att välja rätt klämtonnage, skruvstorlek eller extra gränssnitt för din formlinje? Ange dina produktionsspecifikationer nedan för att få ett detaljerat tekniskt förslag, maskinlayoutritning och offert.
Måldelens mått (L x B x H mm):
Typ och kvalitet av plastharts:
Delvikt (g) och antal hålrum:
Uppskattad/obligatorisk cykeltid (sek):
Facility Voltage Standard (t.ex. 480V 3PH 60Hz / 400V 3PH 50Hz):
Tekniska supportingenjörer finns tillgängliga för att utföra formlayoutvalidering och beräkningar av klämtonnage innan beställningen görs.
Vi är professionella tillverkare och leverantörer av servoformsprutningsmaskiner i Kina, specialiserade på att tillhandahålla anpassad service av hög kvalitet. Vi välkomnar dig varmt till grossist servoformsprutningsmaskiner till försäljning här från vår fabrik. För priskonsultation, kontakta oss.