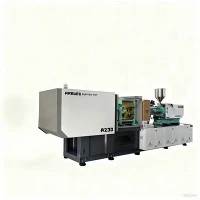
1600-tons formsprutningsmaskin
Den 1600-ton hydrauliska servoformsprutningsmaskinen är konstruerad för tunga-, storskaliga precisionsgjutningsapplikationer. Denna maskin är utformad för medelstora-till-stora bildelar, industricontainrar, strukturella apparater och kommunala inredningar, och balanserar hög klämkraft med låg energiförbrukning.
Utrustad med ett elektro-hydrauliskt servodrivsystem med högt-moment, ger den exakt repeterbarhet, minskade cykeltider och upp till 30–60 % energibesparingar jämfört med konventionella hydrauliska system med fast-deplacement. Byggd kring en kraftig-vippspännmekanism och en bas med hög-styvhet, minimerar den tryckplattans nedböjning under fullt tonnage, vilket säkerställer en deldimensionell stabilitet och förlänger formens livslängd.
Nyckelspecifikationer
Nedan finns de tekniska standardspecifikationerna för baskonfigurationen. Standardparameterjusteringar och anpassade skruvval är tillgängliga för att möta specifika skottvikts- och tryckkrav.
|
Parameterkategori |
Specifikationsartikel |
Metrisk enhet |
Tekniskt värde |
|
Spännenhet |
Spännkraft |
kN |
16,000 |
|
Öppningsslag |
mm |
1,450 |
|
|
Avstånd mellan dragstänger (H x V) |
mm |
1,550 x 1,450 |
|
|
Max. Formens höjd |
mm |
1,500 |
|
|
Min. Formens höjd |
mm |
650 |
|
|
Ejektorslag |
mm |
350 |
|
|
Ejektorkraft |
kN |
310 |
|
|
Injektionsenhet |
Skruvdiameter (A/B/C-alternativ) |
mm |
130 / 140 / 150 |
|
Teoretisk skottvolym (B-skruv) |
cm³ |
8,930 |
|
|
Injektionsvikt (PS, B-skruv) |
g |
8,125 |
|
|
Insprutningstryck (B-skruv) |
MPa |
165 |
|
|
Skruv L/D-förhållande |
L/D |
22:1 |
|
|
Max. Skruvhastighet |
rpm |
110 |
|
|
Power & Drive |
Servomotoreffekt |
kW |
110 + 55 |
|
Värmekapacitet |
kW |
75 |
|
|
System Hydrauliskt tryck |
MPa |
17.5 |
|
|
Allmän |
Oljetankkapacitet |
L |
2,200 |
|
Totala maskinmått (L x B x H) |
m |
14.2 x 3.2 x 3.6 |
|
|
Total maskinvikt |
Ton |
~98 |
Nyckelfunktioner
Spännram med hög-styvhet
Finite Element Analysis (FEA) optimerad plattdesign fördelar 16 000 kN spännkraft jämnt över formytan. Detta förhindrar avböjning i mitten, minskar blixt på stora-ytor-komponenter och förlänger formens gränstätningsintegritet.
Servo-hydrauliskt drivsystem
Integrerar permanentmagnet synkrona servomotorer parade med interna kugghjulspumpar. Det slutna -slingan tryck- och flödeskontrollsystem reagerar inom 40 ms, vilket eliminerar tomgångseffekt under kylcykler och avsevärt sänker oljetemperaturökningen.
Precisionsinsprutningsenhet
Dubbla injektionscylindrar säkerställer balanserad kraftfördelning längs skruvaxeln under högtrycksinsprutning. Linjära styrskenor stödjer insprutningsenhetens vagn, vilket minskar det mekaniska motståndet och bibehåller axiell inriktning.
Dedikerad industriell mikrokontroller
Har ett industriellt PLC-gränssnitt i realtid-med en 15-tums pekskärm i färg. Inkluderar profilprogrammering för upp till 10 injektionssteg, 5 håll-tryckssteg, SPC-processpårning och lagringsminne för upp till 200 forminställningar.
Arbetsprincip och maskinkonfiguration
Rörelsesekvens
Formstängning: Den 5--punkts dubbla vippmekanismen för fram den rörliga plattan med hjälp av hög-låghastighets-kontroll, och växlar sömlöst till högtryckstonnagelåsning före insprutning.
Mjukning och injektion: Den hydrauliska motorn driver legeringsskruven för att mjukgöra råa polymerpellets. Dubbla hydraulcylindrar trycker skruven framåt och utför hastighets-kontrollerad insprutning följt av sluten-slinga tryckhållning.
Kylning och återhämtning: Medan delen svalnar i formen, roterar skruven för att mäta nästa skott. Mottrycket styrs proportionellt för att optimera smältdensiteten och avgasningen.
Formöppning och utmatning: Efter kylning öppnar vippmekanismen valsen med mjuk-startbromsning. Det centrala hydrauliska ejektorstiftsystemet aktiveras för att frigöra den gjutna delen.
Val av kärnkomponent
Hydraulisk kontroll: Yuken / Rexroth proportionella tryck- och flödesventiler
Servosystem: Fas/Inovance servomotorer parade med hög-kugghjulspumpar
Plattor och dragstänger: gjutna stålplattor (QT500-7); 40Cr stålstag med hårdförkromning och högfrekvent induktionshärdning
El och automation: Schneider AC-kontaktorer, Omron-styrenheter, Mirle eller Techmation PLC-styrgränssnitt
Linjära givare: Novotechnik / Gefran positionssensorer på spänn-, insprutnings- och utkastningsaxlar
Produkt-specifika tekniska fördelar
Minskad avböjning och blixtskydd
Lister i stort-format lider ofta av skiljelinjer-på grund av att mittplattan böjs under höga klämbelastningar. Genom att applicera förpackade-strukturplattor med optimerad spänningsribborientering hålls centrumavböjningen inom 0,08 mm vid fullt 1 600 tons hydrauliskt tryck.
Hantering av oljetemperatur och livslängd för vätska
Det slutna-slingan servosystemet genererar mindre värme än traditionella fasta-pumpmaskiner. Lägre oljedriftstemperaturer (som vanligtvis hålls under 45 grader) bevarar hydrauliska tätningar, bibehåller konsekvent vätskeviskositet och fördubblar serviceintervallet för hydraulolja.
Slitskyddsalternativ för skruv och fat
För glas-fiberfyllda föreningar (t.ex. 30 % GF PP eller PA66) upplever standardnitrerade skruvar accelererat slitage. Vi erbjuder bimetalliska legeringar med volframkarbidskruvar, vilket ökar livslängden med 3 till 5 gånger vid bearbetning av abrasiva hartser.
Typiska applikationer
Exteriör- och interiördelar för fordon
Stora stötfångare, konstruktionsstöd för instrumentbrädan, dörrpanelhållare, hjulhusfoder och motorunderlag.
Industriell förpackning och logistik
Transportpallar av-högdensitetspolyeten (HDPE), tunga-hopfällbara lådor, förvaringsväskor och behållare för kommunalt avfall (240L till 660L).
Kommunal & Byggnadsinfrastruktur
Stora PVC/PPR-rördelar, inspektionskammare, dräneringskanaler och strukturella komponenter för septiktankar.
Kommersiella och hushållsapparater
Yttre badkar och strukturella baser för tvättmaskiner, luftkonditioneringshus för utomhusenheter och TV-bakpaneler.
Materialkompatibilitet
|
Hartstyp |
Typisk krympning (%) |
Smälttemperaturområde (grad) |
Maskinkonfigurationskrav |
|
Polypropen (PP) |
1.0 – 2.5% |
200 – 260 grader |
Standardskruvprofil; formkretsar med hög kylkapacitet. |
|
Hög-Densitetspolyeten (HDPE) |
1.5 – 3.0% |
190 – 240 grader |
Alternativ för skruv med högt mjukgörande vridmoment; noggrann mottryckskontroll. |
|
ABS / PC+ABS Legering |
0.4 – 0.7% |
230 – 270 grader |
Dekomprimeringsfunktion för att förhindra dregling; exakt hålltryck i flera-steg. |
|
Polyamid (PA6 / PA66 + GF) |
0.3 – 1.2% |
260 – 310 grader |
Bimetallisk slitstark-skruv och cylinder; keramiska värmeband. |
Hur man väljer / konfigurerar alternativ
Att välja rätt specifikation beror på deldimensioner, hartsviskositet och formdesign:
Beräkning av klämtonnage
Beräkna delens projicerade area (inklusive löpare) och multiplicera med materialhålighetstryckfaktor:
Required Tonnage (kN)=Projicerad area (cm²) x Material Factor (3,5 – 6,5 kN/cm²)
Val av insprutningsenhet och skruv
A Skruv (130 mm): Ger högre insprutningstryck (upp till 190 MPa). Idealisk för tunn-väggkonstruktionsplast eller delar med långa flödes-längd.
B Skruv (140 mm): Balanserat standardalternativ. Optimerar injektionsvolym och tryck för allmänna polyolefiner (PP/PE).
C Skruv (150 mm): Maximerar skottvolymen (upp till 10 200 cm³). Rekommenderas för industridelar med tjocka-väggar som kräver hög materialvolym vid måttligt insprutningstryck.
Valfria funktioner
Fler-hydrauliska kärndragenheter (upp till 4 ventiler)
Ventilport sekventiell insprutningskontroll (luft- eller hydraulisk aktivering)
Ackumulator-assisterad hög-insprutning (för tunn-väggförpackning)
Magnetiska platta fastspänningssystem för snabba verktygsbyten
Tillverkning och kvalitetskontroll
Infrastruktur för tung bearbetning
Alla maskinramar genomgår spännings-avlastningsglödgning efter svetsning för att eliminera inre materialspänningar. Precisionsborrning av valsstiftshål och dragstångsstyrningar utförs på stora golv-typ horisontella CNC-borrfräsar för att garantera strikt parallellitet.
[Frame Welding & Stress-Lättnadsglödgning]
↓
[Golv-Typ CNC horisontell borrning och fräsning]
↓
[Laser Tracker Parallelism Alignment]
↓
[Dry Cycle & Full-Tonage Hydraul Pressure Test]
Inspektionskriterier
Platens parallellism: Kontrolleras via optiska laserjusteringsverktyg; bibehålls inom 0,15 mm över hela plattområdet under rörelse.
Uppriktning och spänning av dragstång: Elektroniska töjningsmätare mäter lika belastningsfördelning över alla fyra dragstängerna under fullt låstryck.
Tryckhållnings- och läckagetestning: Hydrauliska grenrörsblock genomgår 24-timmars högtryckshållningstest för att verifiera noll oljeläckage vid tätningsgränser.
Kontinuerlig torr-körningstestning: 72-timmars oavbruten torrcykling före leverans för att verifiera styrenhetens stabilitet, oljetermisk balans och mekanisk sensorupprepbarhet.
Anpassning och OEM-support
Vi tillhandahåller skräddarsydda tekniska justeringar för att matcha specifika anläggningslayouter och produktionslinjer:
Extended Daylight & Stroke:Anpassade dragstångslängder och utökade öppningsslag för djupdragningsdelar- eller staplar.
Specialiserade skruvdesigner:Speciella blandningshuvudgeometrier, spärrskruvar för färgspridning eller ventilerade fat för fuktkänsliga material-.
Euromap/SPI-standarder:Robotgränssnittsintegration (Euromap 67 eller Euromap 12), SPI-plattabults-hålmönster och standardiserad kärna-dragsignalering.
Spänningsjusteringar:Transformatorintegration för globala elektriska standarder (t.ex. 480V 60Hz Nordamerika, 380V 50Hz Europa, 415V Australien).
Vad köpare bör ge för en offert
För att få en korrekt kommersiell offert och tekniska specifikationer, vänligen ange följande projektinformation:
3D-delfiler eller ritningar:STEP/IGES-format med detaljer om deldimensioner, väggtjocklek och vikt.
Hartsspecifikation:Materialkvalitet, densitet och krympningshastighet (t.ex. SABIC PP 575P med 20 % talkfyllmedel).
Formens mått:Längd, bredd, höjd och total formvikt. Inkludera grundläggande-dragkrav om tillämpligt.
Målcykeltid och årlig volym:Önskad produktionseffekt för att hjälpa till att utvärdera motorstorlek och mjukningskapacitetsalternativ.
Anläggningens strömförsörjning:Lokal spänning (V), frekvens (Hz) och faskonfiguration.
FAQ
F: Vad är den typiska ledtiden för en 1600-tons maskin?
S: Standardproduktionstid är 60 till 75 dagar efter teknisk ritning-av och bekräftelse av insättning. Specialiserade anpassningar (t.ex. utökat spelrum för dragstång eller anpassade injektionsenheter) kräver 80 till 90 dagar.
F: Hur transporteras maskinen till utländska anläggningar?
S: På grund av dess dimensioner (~98 ton totalvikt) är maskinen demonterad i modulära fraktenheter: klämenhet, insprutningsbas och hydraulisk kraftenhet. Transporten ordnas med platta-hyllor och öppna-containrar.
F: Vilken garantitäckning och vilken reservdelar tillhandahålls?
S: Maskinen inkluderar en 12-månaders garanti på hela maskinen och en 24-månaders strukturell garanti på plattor och stag. En standard reservdelssats (värmeband, termoelement, hydrauliska tätningsringar och beröringspunkter) ingår i leveransen.
F: Kan den här maskinen integreras med industriella automationsrobotar?
A: Ja. Styrsystemet stöder standardgränssnitt för Euromap 67 och Euromap 12, vilket möjliggör direkt kommunikation med topp-ingång, sidoingång- och 6-axliga artikulationsrobotar för automatiserad delextraktion.
F: Vilka underhållsrutiner krävs för hydraulsystemet?
S: Filterelement bör inspekteras efter de första 500 drifttimmarna och bytas ut var 2 000:e timme därefter. Hydrauloljetestning bör utföras årligen för att verifiera renhet (mål ISO 4406 18/16/13) och vätskeprestanda.
Populära Taggar: 1600 ton formsprutningsmaskin, Kina 1600 ton formsprutningsmaskin tillverkare, leverantörer, fabrik