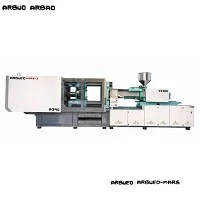
1000 ton formsprutningsmaskin
Den hydrauliska formsprutningsmaskinen på 1 000-ton ger kraftig-spännkraft för stor-tillverkning av industri- och fordonskomponenter. Den här maskinen är byggd för hög-styvhet och hanterar djupa-delar, tjocka-väggar och strukturella komponenter med flera kaviteter som väger upp till 5 500 gram per skott.
Den integrerar ett servohydrauliskt-hydraulsystem med hög-respons, kraftig-utformning av plattan och en fler-insprutningskontroller. Denna konfiguration minimerar valsböjningen under maximalt klämtryck, vilket säkerställer snäva dimensionella toleranser över stora ytor.
Nyckelspecifikationer
|
Specifikationsparameter |
Värde/enhet |
|
Spännkraft |
10 000 kN (1 000 ton) |
|
Växla Stroke / Öppnande Stroke |
1 150 mm |
|
Avstånd mellan dragstänger (H x V) |
1 160 x 1 080 mm |
|
Plattmått (H x V) |
1 650 x 1 570 mm |
|
Formtjockleksområde (min - max) |
450 mm - 1, 150 mm |
|
Maximal hydraulisk ejektorkraft |
220 kN |
|
Ejektorslag |
300 mm |
|
Skruvdiameteralternativ (A/B/C) |
105 mm / 115 mm / 125 mm |
|
Teoretisk skottvolym (B-skruv) |
5 220 cm³ |
|
Max skottvikt (PS) (B-skruv) |
4,750 g |
|
Insprutningstryck (B-skruv) |
162 MPa |
|
Max insprutningshastighet |
110 mm/s |
|
Skruv L/D-förhållande (B-skruv) |
22:1 |
|
Max skruvrotationshastighet |
135 rpm |
|
Servomotorns effektklassificering |
95 kW |
|
Värmekapacitet |
48,5 kW |
|
Hydraultankens kapacitet |
1,200 L |
|
Maskinmått (L x B x H) |
11.8 m x 2.4 m x 2.8 m |
|
Total maskinvikt |
48 000 kg |
Nyckelfunktioner
Låda-Typ plattans design:Finite Element Analysis (FEA) optimerade segjärnsplattor fördelar klämkraften jämnt över formytan, vilket minskar blixtbildning och formslitage.
Fem-Tvilling-växlingsmekanism:Levererar snabba formrörelsecykler med mekanisk låsstyvhet vid topptonnage.
Variabelt-frekvensservodrivsystem:Matchar hydrauleffekten direkt till maskinfaskraven, vilket minskar energiförbrukningen med 30 % till 50 % jämfört med fasta-deplacementpumpar.
Härdad nitrerad skruv och fat:Bimetallbehandling ökar slitstyrkan vid bearbetning av glas-fiberarmerade polymerer (upp till 30 % GF).
Multi-Zon PID-temperaturkontroll:Keramiska värmeband bibehåller cylinderzonens noggrannhet inom +/-1 grad C.
Linjära styrskenor på injektionsenheten:Minskar friktionen under vagnens rörelse, förbättrar insprutningsrepeterbarheten och munstyckets inriktningsprecision.
Arbetsprincip / Maskinkonfiguration
Maskinen arbetar på en hydro-mekanisk fastspänningscykel parad med en fram- och återgående skruvinsprutningsenhet:
Formstängning och låsning:Servomotorn driver en hög-växelpump för att aktivera den dubbla-vippmekanismen. Vipparna sträcker sig för att låsa den rörliga plattan mot dragstängerna, vilket genererar 1 000 ton mekanisk klämkraft.
Mjukning och mätning:Hydraulmotorn roterar skruven för att transportera, smälta och klippa råa polymergranuler genom den uppvärmda cylindern. Mottrycket regleras via en proportionell ventil för att säkerställa jämn smältdensitet.
Injektion och packning:Dubbla injektionscylindrar trycker skruven framåt och driver in smält plast i formhåligheten vid tryck upp till 180 MPa. Regulatorn växlar från hastighets- till tryckstyrning (V/P-omkoppling) baserat på position, tryck eller tid.
Kyla och mögelöppning:När delen svalnar inne i den temperaturreglerade-formen, roterar skruven för att förbereda nästa plastskott. Klämcylindern drar in vippsystemet med fler-hastighetsprofiler för att förhindra delchock under utkastning.
Vräkning:Hydrauliska kärnans drag dras tillbaka och den centrala ejektorstiften skjuter den färdiga delen bort från kärnans sida.
Produkt-specifika tekniska fördelar
Plattens styvhet och mögelskydd
Deformation av plattan under 1 000 ton klämtryck orsakar ojämn väggtjocklek och skiljelinje-blixt. Box-strukturplattan bibehåller centrum-linjeavböjning under 0,08 mm vid maximal belastning. Låg-formskydd övervakar aktivt valsens position via digitala omkodare; om motstånd upptäcks inom 50 mm från mögelberöring, stannar klämningen inom 15 millisekunder för att förhindra mögelskador.
Repeterbarhet för injektion
Insprutningsenheten använder proportionell ventilåterkoppling med sluten-slinga för kontroll av insprutningshastighet och tryck. Skruvpositionsavkänning via optiska linjära skalor ger skottstorleksprecision inom +/-0,1 mm, vilket säkerställer att en delviktsvariation förblir under 0,25 % under kontinuerliga 24-timmars produktionskörningar.
Hydraulsystem stabilitet
En bypass-off-oljefiltreringsenhet upprätthåller hydraulvätskans renhet enligt NAS Class 8-standarder. Den vatten-kylda oljevärmeväxlaren håller driftoljetemperaturer mellan 35 grader C och 50 grader C, bevarar tätningsintegriteten och förhindrar att ventilen fastnar under omgivande sommarspikar upp till 45 grader C.
Typiska applikationer
Främre och bakre stötfångare
Innerdörrar och underramar- på instrumentpanelen
Hjulhusfoder och motorrumshöljen
Kraftiga-vikbara plastlådor och pallar
50-liters till 100-liters soptunnor och jordbruksväskor
Underjordiska avloppsinspektionskammare
Tvättmaskinsbaljor och ytterhöljen
Luftkonditioneringshus för utomhusenhet
Stora PVC/PP-rördelar och inspektionskopplingar
Materialkompatibilitet
Denna maskin bearbetar råvaror, teknik och armerade termoplastiska hartser:
Polypropen (PP) och polyeten (HDPE/LDPE):Optimerad för stora förpackningar, lådor och tunna-väggar.
Akrylnitrilbutadienstyren (ABS) & PC/ABS-blandningar:Används för bilinredning och apparathus som kräver hög ytfinishkvalitet.
Polyamid (PA6 / PA66 med upp till 35 % glasfiber):Kräver den valfria bimetallskruvsatsen för att motstå nötande slitage under teknisk komponenttillverkning.
Oplastad polyvinylklorid (U-PVC):Kräver anpassad hård-förkromad skruvgeometri och dedikerad cylinderfläktkylning för termisk stabilitet.
Hur man väljer / konfigurationsalternativ
Alternativ för skruvgeometri
Standard A-skruv (105 mm): Högre insprutningstryck (upp till 195 MPa); rekommenderas för tunn-väggformning eller hård--flytande hartser (PC, PA).
Standard B-Skruva (115 mm): Balanserat tryck- och volymförhållande; lämplig för allmänna bil- och industridelar.
Standard C-skruv (125 mm): Maximal skottvolym (upp till 5 500 g); idealisk för polyolefin (PP/PE) tjocka-väggar där lägre insprutningstryck räcker.
Valfria moduler
Hydraulic Core Pulling: Dubbla eller fyrdubbla riktningsventiler för komplexa formar med rörliga sidokärnor.
Sequential Valve Gate (SVG) Controller: Integrerad 4 till 8-zons pneumatisk/hydraulisk styrenhet för hot runner-system för att eliminera svetslinjer på stora bildelar.
Ackumulator-Assisterad hög-insprutning: Kväveackumulatorer ökar insprutningshastigheten upp till 300 mm/s för tunna-väggar.
Bimetallic Alloy Barrel & Screw: Volframkarbidbeläggning för bearbetning av återvunnet harts eller hög-procenthalt av mineral-/glasfyllningar.
Tillverkning och kvalitetskontroll
Bearbetningsprecision:Plattans ytor fräss på 5-axliga CNC-bearbetningscentra för att säkerställa parallell noggrannhet inom 0,05 mm per meter.
Slipstagsbehandling:Strukturella dragstänger är smidda av 40Cr-stål, härdade och härdade, sedan krom-pläterade till en ythårdhet på HRC 55-60.
Ultraljud och magnetisk inspektion:Alla gjutplattor genomgår ultraljudsdetektering för att säkerställa noll inre hålrum eller gjutsprickor före bearbetning.
Factory Acceptance Testing (FAT):Varje enhet genomgår ett 24-timmars torrkörningscykeltest- följt av ett tryckhållningstest för full last vid 100 % nominellt tonnage före leverans.
Anpassning och OEM-support
Maskinkonfigurationer är anpassningsbara för att integreras i automatiserade arbetsceller:
Robotgränssnitt:Standardiserade Euromap 67- eller Euromap 12-kontakter för robotar för borttagning av topp-ingång eller sido-ingångsdelar.
Specialiserade cylinderenheter:Skräddarsydda L/D-förhållanden (upp till 24:1) för specialfärgblandning eller direkt blandning.
Extended Daylight & Stroke:Anpassade ramförlängningar för djupa-dragformar som kräver extra öppningstakt.
Vad köpare bör ge för en offert
För att få ett korrekt tekniskt förslag och kommersiell offert, ange följande specifikationer:
Delritningar/mått:3D CAD-filer (.STEP / .IGS) eller 2D-ritningar som visar deldimensioner, väggtjocklek och projicerad yta.
Hartstyp och kvalitet:Polymermaterialkvalitet, smältflödesindex (MFI) och andel fyllmedel (t.ex. glasfiber, talk, återvunnet innehåll).
Produktionscykelkrav:Målcykeltid och dagliga volymkrav.
Befintliga formparametrar:Ytterformens mått (L x B x H), minimum/maximal formhöjd, krav på varmlöparventilport och krav på kärndrag.
Fabriksinfrastruktur:Lokal strömförsörjningsspänning (t.ex. 400V/50Hz/3Fas eller 480V/60Hz/3Fas) och tillgänglig kylvattenkapacitet.
FAQ
F: Vilket fotavtryck krävs för installation?
S: Maskinen kräver en minsta golvarea på 13,0 mx 3,5 m, med ett fritt utrymme över huvudet på minst 4,0 m för att underlätta kranåtkomst för formbyten och underhåll.
F: Vad är den typiska energiförbrukningen under belastning?
S: Den genomsnittliga driftströmförbrukningen varierar mellan 0,32 och 0,42 kWh per kilogram bearbetat material, beroende på hartstyp, cykeltid och servosystemkonfiguration.
F: Hur hanteras reservdelar och teknisk service internationellt?
S: Elektriska standardkomponenter (Schneider PLC:er, Siemens kontaktorer) och hydraulventiler (Rexroth/Vickers-ekvivalenter) är globalt inköpta och tillgängliga lokalt. Mekaniska ersättningsdelar skickas inom 48 timmar via internationell flygfrakt. Fjärrdiagnostikmoduler möjliggör felsökning av programvara via säkra Ethernet-anslutningar.
Populära Taggar: 1000 ton formsprutningsmaskin, Kina 1000 ton formsprutningsmaskin tillverkare, leverantörer, fabrik