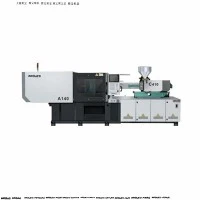
Hybrid formsprutningsmaskin för tillverkning av fordonskomponenter
Den här hybridformsprutningsmaskinen är konstruerad speciellt för tunna-väggar och hög-precisionsdetaljer för interiör/exteriör, och kombinerar servo-elektrisk skruvteknik med hydraulisk fastspänning och insprutningskraft. Den ger positionsrepeterbarhet på ±0,01 mm samtidigt som den minskar energiförbrukningen med upp till 45 % jämfört med rena hydraulsystem.
Tillverkning av fordonskomponenter kräver snäva dimensionstoleranser, korta cykeltider och minimala skrothastigheter under kontinuerliga produktionskörningar dygnet runt. Traditionella hydrauliska maskiner kämpar ofta med precisionskonsistens och termisk stabilitet under långa produktionsskift, medan alla-elektriska system möter tonnage- och kostnadsbegränsningar för tjocka-strukturkomponenter.
Detta hybridsystem använder en elektrisk servomotor för kontinuerlig mjukning, som frikopplar doseringsfasen från hydrauliska operationer. Hydrauliskt tryck driver formklämning, kärndrag och höghastighetsinsprutningsenhetens rörelse. Denna hybridarkitektur eliminerar överhettning av oljan orsakad av proportionell ventilstrypning under mjukning, upprätthåller en jämn smälttemperatur och sänker de totala driftskostnaderna.
Nyckelspecifikationer
|
Specifikationsparameter |
Värdeintervall/mått |
Tekniska anteckningar |
|
Spännkraft |
2000 kN - 10 000 kN (200 - 1000 ton) |
Direkt-hydraulisk växling eller två-plattlåsstruktur |
|
Insprutningshastighet |
Upp till 350 mm/s (standard) / 800 mm/s (ackumulator) |
Stöd för kväveackumulator för ultra-tunna väggdelar |
|
Alternativ för skruvdiameter |
Ø 45 mm - Ø 105 mm |
Nitrerade eller bimetalliska alternativ tillgängliga baserat på harts |
|
Teoretisk skottkapacitet |
320 cm³ - 4200 cm³ |
Beräknat vid PS ekvivalent densitet |
|
Ejection Stroke |
150 mm - 350 mm |
Hydraulisk ejektorstiftplatta med justerbar kraftkontroll |
|
Stagavstånd-(H×V) |
560×560 mm - 1180×1080 mm |
Passar bilformar med flera-hålrum och skjutreglage |
|
Drivsystem |
AC Servo Electric (Dosering) + Servo Hydraulisk (Klämma/Injicera) |
Stängd styrenhet med dubbla-slingor med proportionell övertrycksventil |
Nyckelfunktioner
Frikopplade parallelloperationer:Den elektriska mjukningsdrivningen körs oberoende av hydrauliska funktioner, vilket möjliggör parallell återhämtning under formöppning och ejektorrörelser för att förkorta torrcykeltiderna.
Closed-Loop Injection Controller:Optiska linjära kodare med hög-respons spårar injektionspositionen med ±0,005 mm mätupplösning, vilket minskar viktvariationer från del-till-del.
Justerbar kärna-draghydraulik:Programmerbara dubbla hydrauliska kärndrag integrerade direkt i maskinstyrningen hanterar komplexa skjutreglage och underskärningar i dörrpaneler och instrumentkluster.
Låg-oljehydrauliksystem:Servopumpar med variabelt-deplacement fungerar på begäran och håller hydrauloljetemperaturen under 45 grader utan stora vattenkyltorn-.
Maskinkonfiguration
Maskinen separerar rotationsarbete med högt-vridmoment (skruvrotation) från dynamiskt kraftarbete (klämning och dynamisk insprutning) över fyra kärnoperativa delenheter-:
Servo Electric Dosage Drive:Driver mjukgöringsskruven med konstant-moment direkt via en oberoende AC-servomotor. Detta frikopplar dosering från hydrauliska tryckfall, vilket bibehåller stabil smälthomogeni och enhetliga doseringstider oavsett parallella maskinrörelser.
Hydraulisk servoackumulator:Den här enheten driver insprutningscylindern och använder exakt styrning av hastighet/tryck (V/P) för att tillhandahålla hög-hastighet, hög-dynamisk insprutningsprestanda för tunna-väggiga strukturella komponenter.
Två-plåtklämenhet:Kombinerar dynamisk hydraulisk låsning av-stag med automatisk höjdjustering av formen, vilket säkerställer snabbt,-lågt tryck formskydd och jämn klämkraftsfördelning över formytan.
Central styrenhet:Fungerar över ett-höghastighets EtherCAT-bussnätverk, samlar in realtidssensorfeedback från alla linjära omkodare, tryckgivare och temperaturzoner med 1 ms samplingsintervall för rörelsekontroll med sluten-slinga.
Produkt-specifika tekniska fördelar
±0,01 mm Positionsrepeterbarhet:Direkt-drivna roterande omkodare på spännenheten minskar blixtbildningen på bilanslutningar och belysningshöljen med flera-kaviteter.
Energibesparingar:Driftseffekten sjunker till noll under håll- och kylningsfaserna, vilket minskar kVA-belastningsprofilerna med 30 % - 45% jämfört med hydrauliska system med fasta-deplacementpumpar.
Linjära insprutningshastighetsprofiler:Ackumulator-assisterad insprutning bibehåller jämn flödeshastighet genom långa flödes-längdsbanor, vilket eliminerar svetslinjedefekter på stötfångaren och A/B/C-stolparna.
Minskad hartsnedbrytning:Elektrisk mjukgöring ger exakt -baktrycksreglering ner till 5 bar, vilket förhindrar polymerkedjeklyvning i skjuvkänsliga-fyllda tekniska hartser.
Typiska applikationer
Exteriöra fordonskomponenter
Främre galler och stötfångarinsatser: Krav på höga flödeshastigheter över långa flödesvägar utan ytsänkningsmärken.
Hjulbågsfoder: Gjuten med återvunnen PP/EPDM-blandningar som kräver stabilt vridmoment under mjukgöring.
Inredning och strukturella delar
Dörrpanelsunder-sammansättningar: Fler-hydraulisk kärna-dragsekvenser för underskärningar och monteringsklämmor.
Instrumentpanelstöd: Långa-glas-fiberförstärkta PP-komponenter som kräver skonsamma skruvgeometrier för att bevara fiberlängden.
Bilbelysning och el
Strålkastarlinshus: Låg-vibrationsklämmarörelse för att bibehålla hög optisk klarhet i transparent PC/PMMA-harts.
Engine Bay Junction Boxes: PBT/PA66 flamskyddade-material som kräver höga insprutningstryck för att fylla tunna ribbor.
Materialkompatibilitet
|
Hartstyp |
Bearbetningstemperaturintervall |
Rekommenderad skruvkonfiguration |
Specifik fordonsapplikation |
|
PP + 30% talk / EPDM |
210 grader - 250 grader |
Standard nitrerad skruv med blandningshuvud |
Instrumentpaneler, dörrlister |
|
PA66 + 30% GF |
270 grader - 310 grader |
Bimetallpipa, flygspetsar av volframkarbid |
Under-huven-fästen, kontakter |
|
PC / ABS legering |
250 grader - 280 grader |
Medium-skjuvskruv med låg-kompressionsgång |
Mittkonsoler, handskfack |
|
PMMA / PC |
240 grader - 290 grader |
Hög-blank ytskruv, förkromad-pipa |
Bakre lyktglas, optiska ljusledare |
|
POM |
190 grader - 210 grader |
Anti-legeringsskruv, backventilring |
Bilväxlar, säkerhetsbältesklämmor |
Konfigurationsalternativ & urvalsmatris
För att välja rätt maskinkonfiguration matchar du målkomponentspecifikationerna med hjälp av guiden i tre-steg nedan:
Beräkna erforderlig spännkraft
Använd följande formel för att uppskatta det minsta klämtonnage som behövs för din form:
Spännkraft (i kN)=Projicerad dels area (i cm²) × Antal hålrum × Hålighetstryckfaktor (30 till 60 MPa beroende på hartsviskositet)
Bestäm insprutningshastighetskravet
Välj lämpligt dynamiskt svar för injektionssystemet baserat på komponentens väggtjocklek:
Standard inre & exteriörtrim (Väggtjocklek < 2,5 mm): Standard hydrauliskt servodrivsystem.
Tunna-väggoptiska delar, belysnings- eller kontaktdelar (väggtjocklek < 1,2 mm): Kväveackumulatorhjälppaket (levererar insprutningshastigheter som överstiger 500 mm/s).
Välj cylinder- och skruvmontering baserad på hartsfyllmedel
Välj cylindermetallurgi för att matcha den kemiska och mekaniska nötningsförmågan hos din polymerkvalitet:
Ofyllda hartser (Standard ABS, PP, PC): Standard nitrerad stålenhet (SACM 645).
Glass Fiber or Mineral Filled Compounds (>15 % fyllmedelsinnehåll): Bimetallcylinder med volframkarbidbelagda skruvförband.
Valfria paket
Sekventiell ventilport (SVG): Integrerad 4 till 12 zoner pneumatisk/hydraulisk ventilportkontrollgränssnitt för löparfria formar.
Automatiserat integrerat robotgränssnitt: Euromap 67 / SPI standard plug-and-play-anslutningar för 3-axlig servorobotdelextraktion.
Magnetic Platen System: Minskar formbytestid från 45 minuter till under 5 minuter på små-till-medelstora partistorlekar.
Tillverkning och kvalitetskontroll
Varje maskin genomgår standardiserade tillverkningstestprotokoll före leverans:
Verifiering av plattan parallellism:Maskinbearbetade plattor mäts under fullt låsande klämtonnage med hjälp av elektroniska mätklockor. Parallellism förblir inom Mindre än eller lika med 0,05 mm/m.
Stress-Lättad ramkonstruktion:Maskinbäddar genomgår termisk avspänningsglödgning för att förhindra strukturell deformation under långa driftslivslängder.
Hydrostatisk testning:Alla hydrauliska grenrör, ventiler och hårda rör är trycktestade- till 300 bar för att förhindra tätningsläckor under kontinuerlig termisk stress.
48-timmars fabriksacceptanskörning:Maskinen arbetar kontinuerligt i 48 timmar med oljetemperaturövervakning, verifierar ljudnivåer under 72 dBA och temperaturstabilitet inom ±2 grader.
Anpassning och OEM-support
Specialiserade skruvgeometrier:Spärrskruvar, ventilerade fat för fuktevakuering utan för-torkning och specialiserade mixerspetsar för distribution av masterbatch.
Anpassad slips-Stångsavstånd:Förlängt avstånd mellan drag-stänger för att rymma stora glidlådor och bilformar med djup kärna.
Multi-materialinsprutningsuppgraderingar:Sekundära hydrauliska eller elektriska injektionsenheter (L-form, Piggyback eller Vertikal placering) för två-sprutningsapplikationer (2K).
Kontrollsystemintegration:Anpassade PLC-programvarugränssnitt skräddarsydda för fabriks-omfattande SCADA-, Euromap 63/77-protokoll eller MES-databasintegration.
Vad köpare bör tillhandahålla för en detaljerad offert
Ange följande tekniska data för att få ett specificerat maskinförslag och cykeltidssimulering inom 24 timmar:
Delritningar / CAD-filer:3D STEP- eller IGES-filer inklusive väggtjocklek, projicerad yta och övergripande mått.
Hartskvaliteter:Specifikt hartsmärke, kvalitetsbeteckning och fyllmedelsprocent (t.ex. Sabic PP 108MF97 med 20 % talk).
Formens mått och layout:Formhöjd (min/max), vikt, antal kaviteter, löpartyp (kall vs. varm löpare) och antal dragventiler för kärna-.
Nödvändig produktionsoutput:Målcykeltid, dagliga volymkrav och sekundära automationsdetaljer (t.ex. IML, robotval-och-plats).
Anläggningsnätspänning:Lokala kraftledningsspecifikationer (t.ex. 480V/60Hz/3-fas eller 380V/50Hz/3-fas).
FAQ
F: Hur jämför en hybridformsprutningsmaskin med en helt-elektrisk maskin för bildelar?
S: Hybridmaskiner erbjuder högre insprutningshastigheter och kraftkapacitet för tjocka-sektionskonstruktionsdelar eller stora inre paneler till en lägre kapitalkostnad än alla-elektriska maskiner med motsvarande klämtonnage. De bibehåller elmotorns effektivitet under mjukgöring samtidigt som de använder hydrauliskt tryck för klämkraft och kärndrag.
F: Vilket underhållsintervall krävs för det hydrauliska servosystemet?
S: Hydrauloljefiltreringselement bör bytas ut var 2 000:e drifttimme. Oljeprovtagning för partikelförorening och vatteninnehåll bör ske var 4 000:e timme. Korrekt oljeunderhåll förlänger pumpens och ventilernas livslängder till över 30 000 timmar.
F: Kan denna maskin bearbeta hartser med högt glasfiberinnehåll (30–50 %)?
A: Ja. Vid hantering av förstärkta konstruktionshartser som PA66-GF30 eller PBT-GF40, levererar vi en bimetallcylinder fodrad med en nickelbaserad legering och en helhård hårdmetallskruv för att förhindra nötande slitage.
F: Vilka energibesparingar kan förväntas jämfört med traditionella hydrauliska maskiner?
S: Energiförbrukningen minskar med 30 % till 45 %. Den elektriska mjukgöringsdrivningen eliminerar hydrauliska omvandlingsförluster under skruvrotation, och den hydrauliska pumpen med variabel -frekvens drar försumbar kraft under delar av kylningsfaser.
F: Stöder styrenheten Euromap-standarder för automatisering?
A: Ja. Maskinstyrenheten inkluderar standard Euromap 67-gränssnitt för robotintegration, tillsammans med Euromap 77 för datautbyte med fabriksexekveringssystem (MES).
Populära Taggar: hybrid formsprutningsmaskin för bildelar, Kina hybrid formsprutningsmaskin för bildelar tillverkare, leverantörer, fabrik