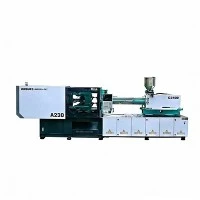
Hybrid formsprutningsmaskin för hög-produktion
Hög-cykelförpackning, tunna-väggiga matbehållare och medicinska förbrukningsvaror kräver formsprutningsplattformar som kombinerar snabba torkningshastigheter- med styv strukturell stabilitet. Denna hybridformsprutningsmaskin integrerar en elektrisk servo-driven mjukningsenhet med en ackumulator-assisterad hydraulisk injektionsenhet.
Genom att använda elektriska drivningar för kontinuerlig skruvrotation under laddning under kläm- och kylningsfaser, minskar systemet energiförbrukningen med 30 % till 50 % jämfört med traditionella helhydrauliska plattformar. Samtidigt ger hydrauliska ackumulatorer med hög-respons de höga insprutningshastigheterna (upp till 500 mm/s) och snabba svarstider som krävs för tunna-väggar under 0,5 mm väggtjocklek utan termisk degradering eller korta skott.
Nyckelspecifikationer
|
Parameter |
Enhet |
Värde/intervall |
|
Spännkraft |
kN/ton |
1 600 - 8 000 / 160 - 800 ton |
|
Insprutningshastighet (standard / ackumulator) |
mm/s |
300 - 800 mm/s |
|
Torrcykeltid (Euromap 6) |
sek |
1.2 - 2.4 sek (beroende på tonnage) |
|
Alternativ för skruvdiameter |
mm |
32 / 38 / 45 / 52 / 60 (L/D-förhållande 22:1 - 24:1) |
|
Max. Insprutningstryck |
bar |
2,000 - 2,400 bar |
|
Slips-Stångsavstånd (H x V) |
mm |
510 x 510 till 1 080 x 1 080 |
|
Ejektorslag/kraft |
mm / kN |
150 - 250 mm / 50 - 120 kN |
|
Ejektorsvar |
- |
Synkroniserad parallell ejektor under flygning |
|
Platens parallellism (under belastning) |
mm |
Mindre än eller lika med 0,05 mm |
|
System energieffektivitet |
kWh/kg |
0.28 - 0.38 kWh/kg (PP-materialtest) |
Nyckelfunktioner
Parallell rörelse (plasticering under klämöppning/stängning):Elektrisk servodrivning tillåter kontinuerlig skruvdosering under formrörelse och utstötning, vilket minskar 0.8 - 1.5 sekunders total cykeltid.
Closed-loopackumulatorinjektion:Dubbla hydrauliska ackumulatorer matar insprutningscylindern direkt via servo-proportionella ventiler, vilket uppnår insprutningsaccelerationstider under 20 ms.
Styv box-Ramplattans struktur:Finite Element Analysis (FEA)-optimerad växlingsmekanism med fem-punkter begränsar plattans nedböjning, bibehåller exakt forminriktning och förlänger livslängden för formens kärna/kavitet.
Linjära styrlager på injektionsenheten:Linjära styrningar med hög-belastning stöder insprutningsenheten, minimerar friktionen, förhindrar pipans lutning och säkerställer konsistens från skott-till-skott (viktvariation inom 0,2 %).
Oberoende servohydraulisk pumpsystem:Styr klämma, kärndrag och ejektorfunktioner oberoende utan att stjäla flöde eller tryck från mjukningsoperationer.
Maskinkonfiguration
Systemarkitekturuppdelning
Elektrisk drivsektion (mjukgörande)
Servomotor: Permanentmagnet synkronmotor
Växellåda: Kraftig-direktväxellåda
Funktion: Kontinuerlig parallelldosering oberoende av formrörelser
Hydraulisk ackumulatorsektion (insprutning)
Drivtyp: Kväve-laddade blåsackumulatorer
Kontrollventil: Hög-responsservo-proportionella ventiler
Funktion: Ultra-snabb injektionsacceleration för tunn-väggsfyllning
Real-PLC-styrenhet
Slinghastighet: 1 ms bearbetningscykel
Kontrolllogik: sluten-slinga i realtid-tryck och hastighetsreglering
Spänning och hjälpsystem
Mekanik: Fem-tvilling-växlingsmekanism
Struktur: FEA-optimerade boxplattor med hög-styvhet
Funktioner: Automatisk centralsmörjning och synkroniserade kärndragningsgränssnitt
Produkt-specifika tekniska fördelar
Ultra-snabb svarstid för injektion
Tunna-väggar kräver omedelbara flödeshastigheter innan polymersmältan når fryspunkten-i tunna portar. Det hydrauliska ackumulatorsystemet med sluten-slinga når topphastighet inom 15 ms efter signalinitiering, och bibehåller enhetlig väggtjocklek över flera-kavitetsdelar utan blixt.
Hybridackumulatoracceleration: Topphastighet nådd på under 15 ms.
Hydraulisk standardacceleration: Topphastighet nådd på över 80 ms.
Termisk balans och lägre kylkostnader
Hydraulisk smältdosering-genererar kontinuerlig friktion i hydrauloljan, höjer oljetankens temperatur till över 55 grader C och kräver konstant användning av kylt vatten. Frånkoppling av dosering till en elmotor sänker den genomsnittliga oljetemperaturen till 38 - 42 grader C, minskar oljekylarens energibelastning med upp till 60 % och fördubblar tätningens livslängd.
Mögelskydd via linjära-högprecisionskodare
Hög-produktion riskerar verktygsskador om en del inte tappar helt. Beröringsfria optiska kodare spårar ständigt plattans position. Om motståndet stiger över 0,5 % av baslinjeparametrarna under stängning av formen, stannar klämman omedelbart och öppnas innan verktygsskada uppstår.
Typiska applikationer
Tunn-väggförpackning
I -Mold Labeling (IML)-behållare: Margarinbaljor, glassbaljor, dryckesmuggar (cykeltider: 2.2 - 3.8 sekunder).
Kapsyler och förslutningar: Kapsyler för vattenflaskor, flip-toppförslutningar med fler-hålformar (cykeltider: 2.5 - 4.5 sekunder).
Engångsmatsförpackningar: Gångjärnsförsedda hämtningsförpackningar, bestick, tunna -väggslock ned till 0,35 mm.
Medicinska förbrukningsartiklar
Pipettspetsar och blodrör: Hög-hålrumsverktyg (64 till 128 kaviteter) som kräver hög repeterbarhet och renrumskompatibilitet (ISO klass 7/8).
Sprutcylindrar och kopplingar: Dimensionsstabilitet över strikta toleranser.
Materialkompatibilitet
Skruv- och cylinderaggregaten är skräddarsydda för specifika hartsegenskaper:
|
Hartstyp |
Viskositet och bearbetningsanteckningar |
Skruv / fatkonfiguration |
|
PP / PE |
Hög MFI (30 - 100 g/10 min), snabb frysning, kräver snabb injektion |
Standard nitridstålskruv (SACM645) med blandarspets |
|
SÄLLSKAPSDJUR |
Hygroskopisk, termisk nedbrytningsrisk, höga krav på klarhet |
Högt L/D-förhållande (24:1), låg-skruvprofil för att förhindra uppbyggnad av acetaldehyd (AA)- |
|
PS/ABS |
Skör smälta, exakt värmeprofil krävs |
Cylinder av bimetallegering med anti-korrosiv beläggning för längre livslängd |
|
PLA/Bio-hartser |
Skär-känsliga, strikta temperaturfönster |
Anpassad skjuvningsreduktion-flyggeometri med exakta barriärzoner |
Konfigurationsalternativ
För att skräddarsy maskinen till specifika anläggningslayouter och produktionsmål väljer köpare från standardalternativ:
Skruv- och fatenheter
Standardnitrerad: Lämplig för icke-slipande råvaruhartser (PP, PE, PS).
Bimetallcylinder och helt härdad skruv: Karbidfoder för hartser som innehåller upp till 30 % glasfiber eller slipande mineralfyllmedel.
Korrosionsbeständig -rostfri montering: Specialiserad för medicinsk-behandling eller PVC-tillsatser.
Hydrauliska och pneumatiska gränssnitt
Integrerade luftblåsventiler: Upp till 8-kanals oberoende luftblåskretsar för delutkastning eller formaktivering.
Kärndragningsmoduler: En-, dubbel- eller flerstegs hydraulisk kärndragning kontrollerad via PLC-programvaruprofiler.
Robotgränssnitt: EUROMAP 67 eller EUROMAP 73 standard 50-stiftsgränssnitt för automationssystem för sido-ingång eller toppingång.
Tillverkning och kvalitetskontroll
Arbetsflöde för kvalitetssäkring
Machining: Heavy castings -> Thermal/Natural Stress Relief ->CNC-precisionsfräsning med flera-axlar
Assembly: Linear Guides & Hydraulic Manifolds Installed ->Installation av elektriska ledningar och kodare
Validation: 24-Hour Continuous Dry Run Testing ->Laserinterferometerplattans inriktning
Final Acceptance: Full-Load Mold Testing ->Verifiering av insprutningshastighet och tryck
Fabriksinspektionsprotokoll
Avlastning av gjutning: Maskinramar och plattor utsätts för naturliga och termiska påfrestningar-och avlastar åldringscykler för att eliminera kvarvarande gjutspänningar innan precisionsbearbetning med CNC-bearbetning.
Laserinterferometerjustering: Plattjustering, parallellitet- av dragstången och linjär styrlinje verifieras med hjälp av lasermätenheter under nollbelastnings- och klämbelastningsförhållanden-.
24-timmars torrkörningstestning: Före leverans genomgår maskiner en kontinuerlig 24-timmars torrkörning vid maximala driftshastigheter för att övervaka termisk stabilitet, hydrauliska tryckkurvor och värmealstring av elektriska komponenter.
Anpassning och OEM-support
Vi stöder nyckelfärdiga projekt för specialiserade-höghastighetsproduktionslinjer:
Anpassad slips-Stångsavstånd:Utökade alternativ för dagsljus och-stångsavstånd för stora formar med flera-hålrum eller djupa-drag.
I-Mold Labeling (IML) Systemintegration:Signalsynkronisering mellan robotstyrenheter, statiska eliminatorer, etikettmatare och maskinklämsignaler.
Renrumsutförande:Rostfritt stålplätering på plattor, icke-färgade strukturella lock, sluten smörjåtervinning och livsmedels-hydraulikoljor (NSF H1).
Vad köpare bör ge för en offert
För att få en korrekt teknisk offert och form{0}}matchningsanalys, skicka in följande tekniska parametrar:
Delritningar / 3D STEG-filer:Väggtjockleksfördelning, projicerad yta och delvikt.
Materialklass:Specifikt hartshandelsnamn, MFI (Melt Flow Index), och eventuell fyllnadsprocent (glasfiber, talk, kalciumkarbonat).
Formdetaljer:
Antal hålrum.
Formens mått (längd x bredd x höjd) och stapelhöjd.
Specifikation av heta löparsystem (grindtyp, ventilgrindstyrningskrav).
Målcykeltid: Minsta nödvändiga cykeltid och mål för daglig produktionsvolym.
Extra krav: Robotics gränssnittsspecifikationer, core pull-sekvenser, luftblåsningssteg och lokala elektriska standarder (t.ex. 480V 60Hz / 380V 50Hz).
FAQ
F: Hur jämför en hybridformsprutningsmaskin med en helt elektrisk maskin för hög-tillämpningar?
S: Helt elektriska maskiner erbjuder hög energieffektivitet och precision, men hög-hastighetsinsprutning (över 400 mm/s) på tjocka-väggiga eller ultra-tunna delar kräver tunga kulskruvar som kan utsättas för mekaniskt slitage under extrema accelerationsbelastningar. Hybridkonfigurationen kombinerar en elektrisk skruvdrift för energieffektivitet med hydrauliska ackumulatorer för ultra-snabba, hög-insprutningssprängningar utan mekanisk påfrestning på kulskruvar.
F: Vilket underhåll krävs för den hydrauliska ackumulatorenheten?
S: Kontrollera blåstrycket (för-kväveladdning) var 6:e till 12:e månad med hjälp av standardtryckmätare. Se till att hydrauloljefiltreringsnivåerna förblir på ISO 4406 16/14/11-standarder eller bättre. Service av hydraulfilter enligt underhållsscheman förhindrar att proportionell ventil fastnar och bibehåller under 20 ms insprutningssvarstider.
F: Kan den här maskinen köra vanliga, icke{0}}tunna-väggar?
A: Ja. PLC-styrenheten inkluderar valbara profiler för standardformsprutningsoperationer. Du kan kringgå dumpning av-höghastighetsackumulatorer för standardhastighetsprofiler, vilket gör att maskinen kan köra tjocka-väggar tekniska delar, bilkontakter eller hushållsartiklar utan att-övertrycka formen.
Populära Taggar: hybrid formsprutningsmaskin för högcykelproduktion, Kina hybrid formsprutningsmaskin för högcykelproduktionstillverkare, leverantörer, fabrik