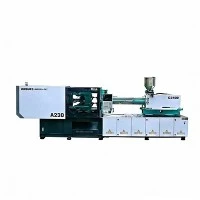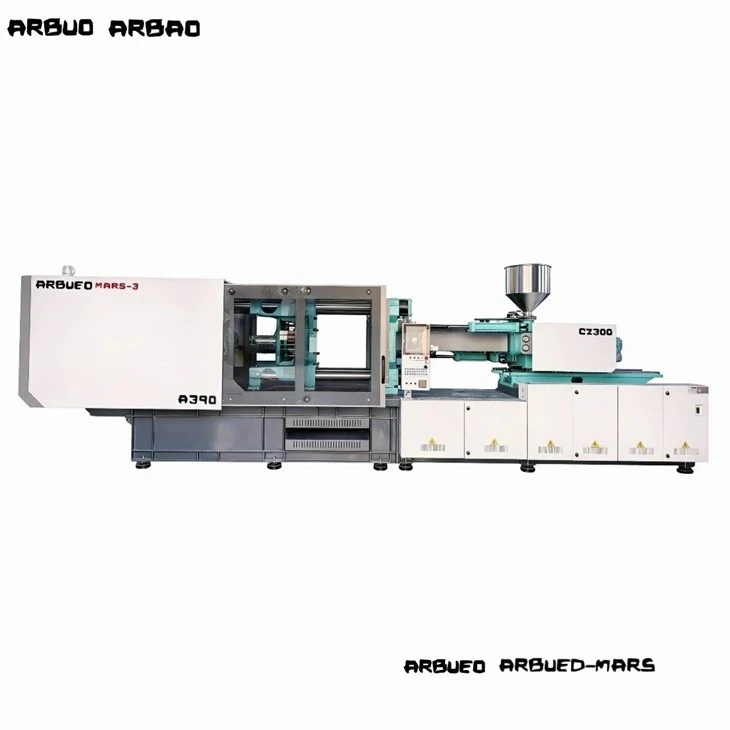


Servoformsprutningsmaskin för bildelar
Detta servo-drivna hydrauliska formsprutningssystem producerar hög-precisionskomponenter för interiör, exteriör och under--huven. Maskinen arbetar över klämkrafter från 100 till 3 300 ton och integrerar ett sluten-slinga Phase/Inovance servodrivsystem och en Keba-kontroller för att reglera hydraultryck och flöde i realtid.
Den hanterar tekniska hartser-inklusive PA6/PA66 med upp till 40 % glasfiberförstärkning, ABS, PC/ABS-blandningar och PP-samtidigt som den uppnår en viktnoggrannhet för upprepad slag- inom ±0,1 %. Reducerade hydrauliska svarstider (inom 40 ms) hjälper till att upprätthålla snäva dimensionstoleranser för tunna-väggar, konstruktionsfästen och fästelement för fordon med flera kaviteter, vilket minskar energiförbrukningen med 30 % till 70 % jämfört med fasta-deplacementpumpsystem.
Nyckelspecifikationer
|
Specifikationsparameter |
Värde/metriskt intervall |
|
Spännkraft |
1 000 kN – 33 000 kN (100 – 3 300 ton) |
|
Skottvikt (PS) |
120 g – 18,500 g |
|
Skruvdiameterintervall |
30 mm – 140 mm (A/B/C skruvalternativ) |
|
Skruv L/D-förhållande |
20:1 – 24:1 (bimetallalternativ tillgängligt) |
|
Insprutningstryck |
1 400 bar – 2 400 bar |
|
Injektionssvarstid |
Mindre än eller lika med 40 ms |
|
Systemtryck |
16,0 MPa / 17,5 MPa |
|
Styrsystem |
Keba i2000 / i3000 pekskärmskontroll |
|
Servosystem |
Fas / Inovance Permanent Magnet Servo Motor |
|
Hydraulisk ventil hårdvara |
Yuken / Bosch Rexroth proportionella ventiler |
|
Plattmått (H x V) |
Anpassad per klämton (EUROMAP-standard) |
|
Slips-Barspel (H x V) |
Överensstämmer med standarddimensioner för fordonsform |
|
Max. Hydraulisk kärna drag |
2-stegs till 6-stegs programmerbar styrning |
Nyckelfunktioner
Closed-Loop Servo Dynamics:Servomotorns hastighet anpassas proportionellt till önskat tryck och flödeskurvor. Motorhastigheten sjunker till nära noll under kylningsfaser, vilket minskar oljetemperaturökningen och minskar behovet av kylvatten.
Stel plattgeometri:Finite Element Analysis (FEA)-optimerade plattstrukturer minimerar nedböjning under full spännkraft, säkerställer balanserat tryck i skiljelinje och minskar blixt på breda fordonspaneler.
Bimetallisk cylinder- och skruvenhet:Karbid-legeringsbelagda flygytor motstår nötande slitage från hög-procent glasfiberfyllmedel (PA66+GF) och kemisk nedbrytning från flamskyddsmedel.
Oberoende Core Pull Logic:Hydraulisk kärndragning med flera kretsar gör att komplexa laterala glidsekvenser, vinkellyftare och avskruvningsmekanismer kan aktiveras samtidigt utan tryckfall.
Real-tidsinjektionskurvaövervakning:Hög-optiska omkodare och linjära givare spårar skruvposition, mottryck och insprutningshastighet med millisekunders intervall för att förhindra korta skott och strukturella sjunker.
Maskinkonfiguration
Systemintegrationsflöde: Servo Pump Drive System -> High-Dynamic Proportional Valves -> High-Torque Hydraulic Motor -> Bimetallic Screw/Barrel Assembly -> FEA-Optimized Toggle/Platen Clamping ->Programmerbara kärnavdragare och utkastningsförregling
Primära delsystem:
Insprutningsenhet: Drivs av en dubbel-cylindrig hydraulisk insprutningsmekanism för balanserad dragkraft. Använder PID-temperaturkontroll över 4 till 8 fatvärmezoner (keramiska värmare standard).
Spännmekanism: 5-dubbel-vipplänkage med härdade stålbussningar och automatisk central fettsmörjning. Genererar hög spännstyvhet och snabba torrcykeltider.
Hydraulisk kraftenhet: Dubbel eller fler-pump servoinstallation som parar interna kugghjulspumpar med permanenta-magnetmotorer. Håller hydrauloljetemperaturen under 55 grader utan extra oljekylare.
Styrarkitektur: Keba industrigränssnitt med integrerat Euromap 67 (eller Euromap 73) robotkommunikationsprotokoll, diagnostiska loggar i realtid, SPC-kvalitetsövervakning och minneslagring för 200+ formuppsättningar.
Produkt-specifika tekniska fördelar
Konsekvent skott-till-skottprecision:Servo-reglerad tryckrespons bibehåller plastikkonsistensen. Repeterbarhetsstudier visar volymetrisk avvikelse under ±0,1 % under kontinuerliga 24-timmarscykler, vilket förhindrar blixt- och sjunkmärken på biltrimdelar med långa flöden.
Lägre termisk spänning på hydrauliska komponenter:Driftoljan håller sig vid stabila temperaturer (40–50 grader), vilket bevarar oljans viskositet, förlänger den hydrauliska tätningens livslängd och minskar tätningsdeformationen. Ventilresponsen förblir konsekvent över produktionsskiften dygnet runt.
Integrerade kärn-drag- och upplåsningssekvenser:Sekvenseringsprogram hanterar komplex dragning av formkärna för interiörklämmor, HVAC-kanalhus och dörrhandtagsskjuter utan att kräva extra externa hydrauliska kraftpaket.
Förlängd livslängd för fyllda polymerer:PTA (Plasma Transferred Arc) bimetallskikt skyddar trummans innerväggar mot glas-fibererosion upp till 45 % fiberkoncentration, vilket bibehåller stabilt mjukgörande vridmoment och termisk leverans.
Typiska applikationer
INRE DELAR:Instrumentpaneler, dörrhandtagsramar, luftventiler, spärrar för handskfacket.
EXTERIÖR DELAR:Stötfångarlister, bakljushus, hjulhuskåpor, pelarskydd (A/B/C).
UNDER--HUVAN (PTH):Motorkåplock, säkringsskåp, insugningsgrenrörsklämmor, bromsvätskebehållare.
Inredning och hölje:Höga krav på visuell ytfinish; bearbetas utan sjunkmärken, svetslinjer eller skevhet.
Exteriörbelysning och strukturella moduler:Djupa-höljen som kräver exakt dragning av glidreglage med flera-kärnor och rena delade ytor.
Under--huvens strukturella element:Glas-förstärkta hartser bearbetade med strikt mottryckskontroll för att förhindra fibernedbrytning under plastering.
Materialkompatibilitet
PA6 / PA66 (10-40 % GF)|Temp:260 grader – 310 grader Kräver bimetalliskt slitskydd; exakt mottryckskontroll bevarar glasfiberlängden.
PC + ABS-blandningar|Temp:240 grader – 280 grader Kräver enhetlig värmezonskontroll och låg skjuvspänning för att förhindra spänningssprickor.
PP (mineralfylld/TPO)|Temp:190 grader – 240 grader Lågviskös material; kräver dynamisk hydraulisk respons för att undvika blixt vid höga insprutningshastigheter.
ABS / PMMA|Temp:200 grader – 250 grader Högt krav på visuell klarhet/yta; kräver exakta håll-tryckprofiler för att eliminera sjunka.
POM (Acetal)|Temp:180 grader – 215 grader Smalt bearbetningsfönster; exakt trumtemperaturkontroll förhindrar termisk nedbrytning.
Hur man väljer / konfigurationsalternativ
Matcha maskinens klämkraft och insprutningskapacitet till form- och hartskrav:
Spännkraftsberäkning Projicerad ytarea (cm²) × Material Spännfaktor (0,3 – 0,8 Ton/cm²)=Minsta spännkraft (Ton)
Injektionskapacitetskontroll Beräkna mögelskottets vikt (g) vs. fatsvept volym (g). Skottvikten måste falla mellan 20 % och 80 % av den totala injektionskapaciteten.
Core Pull & Ejection Evaluation Välj standardenkel-krets eller multi-kärndragningssekvenser baserat på verktygsmekanik.
Val av plastering Metallurgi Standard nitrerad skruv (ofyllda hartser) kontra bimetallskruv/fat (innehåll av glasfiber > 15%).
Valfria konfigurationer:
Anpassade skruvar med L/D-förhållande: Låg-skruvgeometrier skräddarsydda för PC/ABS eller höga-blandningsskruvar för masterbatchblandning.
Sekventiell ventilport: Integrerade hydrauliska/pneumatiska sekvensstyrenheter för varma löpare (upp till 12 zoner).
Ackumulator-Assisterad injektion: Hög-insprutningskonfigurationer (upp till 400 mm/s) för tunna-väggiga bilkontakter och optiska linser.
Euromap 67/73-gränssnitt: Plug-and-play-anslutningar för 3-servorobotar med toppingång eller 6-axliga ledade robotarmar.
Tillverkning och kvalitetskontroll
Strukturell bearbetning:Maskinplattor, växlar och ramar bearbetas på 5-axliga CNC-bearbetningscentra för att säkerställa parallella spännytor inom 0,05 mm toleranser.
Ultraljudsfeldetektering:Bindstänger genomgår icke-ultraljudstestning (NDT) för att förhindra utmattningssprickor under kontinuerlig cyklisk stress.
Hydraulsystemtestning:Hydrauliska grenrörsblock klarar hög-tryckspolning och partikelanalys (renhetsstandard ISO 4406) före slutmontering.
Fullständig-belastningstestning:Varje maskin genomför en 72-timmars kontinuerlig torrkörningscykel-tillsammans med högtryckshållningstest för att verifiera den hydrauliska tätningens integritet och termiska stabilitet före leverans.
Anpassning och OEM-support
Plattförstoring och bindning-Stångfrigång:Anpassade drag-dimensioner rymmer stora bilformar eller utsugssystem för sido-kärnor.
Specialiserade injektionsenheter:Insprutning av dubbla-färger/fler-komponenter (lutande, vertikal eller parallell orientering) för inredning av flera-material.
Integrerad automationscellintegration:Anpassade -av-armverktygskontroll (EOAT), förregling av transportband och automatiserade grind-skärstationer byggda enligt fabrikens layoutspecifikationer.
Specialiserad fatuppvärmning:Infraröda eller isolerade keramiska bandvärmare konstruerade för hög-temperaturteknisk plast (t.ex. PEEK, PEI).
Vad köpare bör ge för en offert
För att få ett korrekt tekniskt förslag och kommersiell offert, dela följande tekniska detaljer:
Automotive Part Ritning / 3D CAD:.STEP-, .IGS- eller .X_T-filer som indikerar deldimensioner, väggtjocklek och vikt.
Hartsspecifikation:Parametrar för plastkvalitet (t.ex. PA66 + 30% GF, PC/ABS), densitet och fukttorkning.
Formens mått och layout:Formens basstorlek (L x B x H), totalvikt, löpartyp (varm löpare vs. kall löpare), och porträkningar.
Kärndragningskrav:Antal hydrauliska kärndrag, cylinderslaglängder och glidmanövreringssekvenser.
Målcykeltid och produktionsvolym:Nödvändiga delar-per-timme och automatiseringspreferenser (robotplock-och-plats, inloppsplockare, automatiserad transportör).
FAQ
F: Hur jämför en servohydraulisk maskin med en helt-elektrisk maskin för bildelar?
S: Servohydrauliska maskiner ger högre klämkrafter (upp till 3,300+ ton) och kostnadseffektiva-prestanda för medelstora-till-stora fordonskomponenter som kräver hydraulisk kärna. Alla-elektriska maskiner erbjuder högre energieffektivitet och precision för små-till-medelstora delar under 400 ton, men kommer med en högre initial utrustningsinvestering.
F: Vilken klämkraft behövs vanligtvis för innerdörrpaneler för bilar?
S: Bildörrpaneler kräver i allmänhet klämkrafter mellan 1 000 och 1 800 ton, beroende på deldimensioner, väggtjocklek och materialflödeslängd.
F: Hur minskar servosystemet fabrikens energikostnader?
S: Konventionella fasta-deplacementpumpar körs med konstant hastighet, dumpar oanvänd hydraulolja tillbaka till tanken och genererar spillvärme. Servomotorn justerar sin rotationshastighet i realtid baserat på aktivt hydraulbehov, och förbrukar minimalt med kraft under håll-tryck och kylningsfaser.
F: Är Keba-kontrollern kompatibel med MES- och Industry 4.0-system?
A: Ja. Keba-kontroller stöder kommunikationsprotokollen OPC-UA, Euromap 63 och Euromap 77. De tillåter parameterövervakning i realtid,-export av bilddata och direkt integrering med fabriksomfattande-exekveringssystem (MES).
F: Vilket stöd för kärnkraft är inbyggt för komplexa fordonsverktyg?
S: Standardkonfigurationer inkluderar programvarualternativ för 2-kärndragning. Expanderbara hydrauliska grenrörsmoduler kan stödja upp till 6 oberoende kärndragande kretsar med programmerbara läges-, tryck- och hastighetsinställningar.
Populära Taggar: servo formsprutningsmaskin för bildelar, Kina servo formsprutningsmaskin för bildelar tillverkare, leverantörer, fabrik