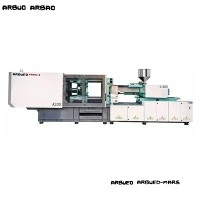
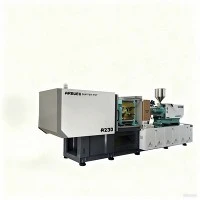
Hög-servoformsprutningsmaskin
En energi-effektiv horisontell servohydraulisk formsprutningsmaskin konstruerad för kontinuerlig industriproduktion med hög-precision. Byggd med ett absolut-värde gemensamt-bussservodrivsystem, hög-styvhet platta kinematik och real-tid sluten-slinga tryck- och flödeskontroll. Utformad för att sänka kilowatt--timmesförbrukningen per kilogram bearbetad polymer samtidigt som man bibehåller repeterbara cykeltider för fordons-, medicin-, förpacknings- och tekniska formningsoperationer.
Nyckelspecifikationer
|
Parameter |
Tekniskt utbud/kapacitet |
|
Spännkraftsområde |
70 ton - 2 300 ton (700 kN - 23 000 kN) |
|
Skottvikt (PS-ekvivalent) |
45 g - 12,500 g |
|
Knyt-Rensa mellanrum i stapeln |
310 x 310 mm upp till 1 650 x 1 500 mm |
|
Insprutningstryck |
Upp till 2 200 bar (beroende på skruvdiameter) |
|
Ejection Stroke / Force |
70 mm - 450 mm / 22 kN - 380 kN |
|
Power System Topologi |
Absolut-encoder common-bus AC servomotor + kugghjulspump |
|
Positionell kontrollnoggrannhet |
Repeterbarhet för stängning/öppning av formen: +/-0,01 mm |
|
Hydraulsystemets svarstid |
Systemtryckuppbyggnad ner till 30 ms |
|
Styrarkitektur |
Mikroprocessorstyrenhet med CANbus digital IO & Ethernet |
|
Överensstämmelsestandarder |
Överensstämmer med CE-direktivet, certifierat ISO 9001 kvalitetssystem |
Nyckelfunktioner
Dynamisk servokraftarkitektur:Eliminerar bypass-gasförluster som är typiska för fasta-deplacementpumpar. Strömförbrukningen skalar dynamiskt med fysiska processfaskrav och drar baslinjens tomgångsström under kylningsfaser.
Rigid Platen & Eight-Pivot Toggle Kinematics:Dator-optimerad fem-dubbel-växlingsmekanism med dubbla-växlingspunkter stödd av en struktur med åtta-pivotboxar. Förhindrar mitt-valsavböjning under maximalt tonnage, vilket säkerställer en balanserad klämkraftsfördelning över verktyg med flera-hålrum.
High-Response Closed-Loop Controller:Real-övervakning av skruvposition, insprutningshastighet, hålltrycksövergång och hydrauloljetemperaturer med fler-programmerbara profiler.
Slitstarka-skruv- och fatenheter:Nitrerade eller bimetalliska bearbetningsenheter utformade för att hantera glas-fiberarmerade, korrosiva eller flamskyddade termoplaster- utan för tidigt axiellt slitage.
Proportionellt mögelskydd:Låg-formskyddsläge upptäcker främmande föremål eller o-utmatade delar innan hög-klämman låses, vilket förhindrar verktygsskador.
Arbetsprincip och kraftfördelning
Kraftleveransen är beroende av en dynamisk servodrivning som arbetar på en gemensam DC-bussarkitektur. Till skillnad från vanliga induktionsmotorer som körs med ett konstant varvtal med proportionella övertrycksventiler som dumpar överflödet, modulerar den absoluta-kodarservomotorn rotationshastigheten i realtid baserat på systemkraven.
Power Sequence & Energy Flow
Systemkontrollsignal: Styrenheten avger ett digitalt hastighets- och tryckkommando till den absoluta-kodarens servodrivning.
Dynamisk motorstyrning: Drivenheten styr en permanent-magnet växelströmsmotor, som driver en intern kugghjulshydraulpump.
Fas-specifik hydraulisk effekt:
Mjukning och hållning: Fullt eller kontrollerat vridmoment levereras för att bibehålla exakt skruvvarvtal och hydrauliskt smälttryck.
Kylfas: Motorns rotationshastighet sjunker till minimala tomgångsnivåer, vilket minskar strömförbrukningen till 0 % - 5% av standbykapaciteten under stationära uppehållstider.
Regenerativ energiåtervinning: Kinetisk energi som genereras under höghastighetsretardationscykler-fångas och delas över den interna gemensamma DC-bussledningen, vilket minimerar värmeavledning inuti hydraulskåpet.
Produkt-specifika tekniska fördelar
30 % - 60% energireduktion över fasta-förskjutningssystem:Effektmätningar i verklig-världen visar att specifik energiförbrukning sjunker till 0.28 - 0.38 kWh/kg för standardpolyolefiner, beroende på cykelns längd och kyldrift.
Driftkuvert för låg oljetemperatur:Minskad hydraulvätskeskjuvning håller den genomsnittliga oljebehållarens temperatur mellan 38 grader och 45 grader utan att kräva överdriven extern kyltornskapacitet. Detta förlänger oljetätningens livslängd och bibehåller konsekvent vätskeviskositet under 24-timmars produktionskörningar.
Vikttolerans för repeterbar injektion:Servosvarstid under 30 ms tillåter precisionsväxling på millisekund-nivå från insprutningshastighetskontroll till att hålla tryckkontroll. Maximal skottviktsvariation håller sig inom +/- 0,1 % vid standardprecisionsgjutning.
Förebyggande av valsböjning:Finite Element Analysis (FEA) verifierade formgjutningskonstruktioner bibehåller strukturell styvhet under maximalt klämtryck, förhindrar blixtgenerering längs skiljelinjer och förlänger verktygets livslängd.
Typiska applikationer
Exteriör- och interiörkomponenter för fordon:Instrumentbrädor, dörrpaneler, lamphus, säkringsdosor och motorrumshöljen som kräver hög strukturell styrka och låg skevhet.
Tunna-väggsförpackningar för mat och logistik:Höga-hastighetsförpackningar för mat i flera-hålrum, lock, förslutningar och tunga-förvaringslådor som kräver korta cykeltider.
Medicinska förbrukningsvaror och höljen:Sprutcylindrar, petriskålar, IV-anslutningskomponenter och diagnostiska kassetthus gjutna under renrumsförhållanden.
Komponenter för industri- och hushållsapparater:Tvättmaskinsbaljor, luftkonditioneringshus, elektriska kopplingsdosor och precisionsväxelhus.
Materialkompatibilitet
Standard och specialiserade skruvgeometriprofiler rymmer ett brett utbud av termoplastiska polymerer:
|
Materialkategori |
Polymertyper |
|
Varuhartser |
PP, PE (HDPE/LDPE), PS, ABS, HIPS |
|
Teknisk termoplast |
PA6, PA66, PC, POM, PBT, PET, PMMA |
|
Förstärkta och fyllda material |
Glasfiber-fylld PA/PBT (upp till 40 %), CaCO3 |
|
Återvunna & ommalda blandningar |
Post-Consumer Recycled (PCR)-flingor, industriell omslipning |
Standardskruv:20:1 L/D-förhållande balanserat för polyolefinmjukande genomströmning och homogeniserande smältkvalitet.
Ingenjörsskruv:Barriärflygningar med blandningshuvuden för bearbetning av PC-, ABS- och PC/ABS-legeringar utan termisk nedbrytning eller färgstrimmor.
Frätande/nötande konfiguration:Helt bimetallisk cylinder med volframkarbidfoder i kombination med en härdad verktygsstålskruv för bearbetning av flam-klassade (V-0 klassade) föreningar eller fiberfyllda formuleringar.
Hur man väljer / konfigurationsalternativ
Att välja lämplig maskinkonfiguration kräver beräkning av nödvändig spännkraft och insprutningskapacitet baserat på produktens geometri:
Beräkning av minsta klämkraft
Spännkraft (ton)=[ Projektarea (cm^2) x Kavitetstryck (bar) / 1000 ] x Säkerhetsfaktor (1.1 - 1.2)
Tunna-vägg-/förpackningsdelar: 0.6 - 0.9 ton/cm^2
Tekniska/tekniska delar: 0.4 - 0.6 ton/cm^2
Tjocka-Väggvarudelar: 0.3 - 0.4 ton/cm^2
Skottviktsmatchning
Se till att den totala skottvikten (inklusive löpare) utnyttjar mellan 20 % och 80 % av maskinens maximala slagkapacitet för att förhindra polymernedbrytning från överdriven uppehållstid eller inkonsekvent mjukning.
Maskinvalsflöde
Välj Base Clamping Tonnage: Intervall från 70T till 2300T baserat på beräkningar av klämkraft.
Välj hydraulisk effektlayout:
Hydraulisk standardlayout: Lämplig för cykeltider över 8 sekunder och allmänna tekniska formningsapplikationer.
Hög-hastighet/ackumulatorinstallation: Lämplig för tunn-väggförpackning (< 1 mm wall thickness) requiring injection speeds up to 300+ mm/s.
Välj Screw and Barrel Package:
Standardnitrerad: För icke-slipande råvaruhartser.
Bimetallisk slitstark: För glas-fiber, flamskyddsmedel- eller slipmedel.
Avgasning / PVC Special: För värme-känsliga eller ventilerande-intensiva formuleringar.
Tillverkning och kvalitetskontroll
Maskiner tillverkas enligt ISO 9001 kvalitetsledningsprocedurer och följer strikt europeiska CE-direktiv för maskinsäkerhet:
Precisionsbearbetning:Plattytor, fäst-stänger och sängramar bearbetas på 5-axliga CNC-portalfräscentra för att bibehålla parallella toleranser inom 0,05 mm över plattans diagonaler.
Komponentspårbarhet:Kritiska hydraulventiler, servomotorer, drivenheter och styrenheter kommer från verifierade globala komponentleverantörer med fullständig serienummerspårning.
Avstressande:Svetsade strukturella maskinbaser genomgår vibrationsavlastning eller termisk glödgningsbehandling innan bearbetningen avslutas för att eliminera inre spänningar och undvika strukturell skevhet över tiden.
Factory Acceptance Testing (FAT):Varje enhet genomför ett kontinuerligt 24-timmars torr-cykeltest följt av tryckhållningstestning i full ton och hydraulisk trycktestning före leverans från fabrik.
Anpassning och OEM-support
Skräddarsydda hård- och mjukvarualternativ finns tillgängliga för att matcha specifika produktionslinjekrav:
Extended Tie-Bar Clearance & Daylight:Anpassade ramförlängningar för att rymma djup-dragformar, stackformar eller kärna-tunga verktyg.
Kärn-Dra och skruva av hydraulik:Fler-programmerbar hydraulisk kärna-dragkretsar och kontinuerliga-rotationsavskruvande motorkontroller integrerade i huvud-PLC:n.
Specialiserade bearbetningspaket:
PET Preform-paket: Förstärkt mjukgörande drivning, högt L/D-förhållande skruv och integrerat avfuktargränssnitt.
PVC-rörpassningspaket: Skruvspets av härdad legering, forcerad luftkylning på trumzoner och riktad termisk övervakning.
Flytande silikongummi (LSR): kylda cylinderenheter, fjäderbelastade-avstängningsmunstycken- och gränssnittskontroller för vakuumventilation.
Automationsgränssnitt:Euromap 63/Euromap 67/OPC UA-gränssnitt för standardiserad kommunikation med -robotinträdesväljare, sido-inträdesautomation och MES-nätverksspårning.
Vad köpare bör tillhandahålla för en teknisk offert
För att få en korrekt kommersiell offert och tekniskt förslag, ange följande parametrar:
|
Punkt |
Parameter / Krav |
|
Del detaljer |
2D/3D CAD-ritningar (STEP/IGS/PDF) med nyckelmått |
|
Materialspecifikation |
Specifik polymerkvalitet, MFI/MFR, andel fyllmedel |
|
Formspecifikationer |
Formens mått (L x B x H), totalvikt, antal hålrum |
|
Målproduktionsproduktion |
Erforderlig cykeltid, dagliga volymkrav |
|
Anläggningsinfrastruktur |
Driftspänning/frekvens (t.ex. 400V 50Hz, 480V 60Hz) |
|
Perifera krav |
Automationsgränssnitt, core-drag, hot runner-zoner |
FAQ
F: Vad är den genomsnittliga ledtiden från beställning till leverans?
S: Modeller med standardtonnage (70T - 450T) håller en typisk fabriksbyggtid på 20 till 30 kalenderdagar. Stora-tonnagemaskiner (över 600T) eller enheter som kräver specialanpassade fatkonfigurationer kräver 45 till 60 kalenderdagar, med förbehåll för att fabriksgodkännandetestet slutförs.
F: Hur är energiförbrukningen jämfört med fullelektriska maskiner?
S: Servohydrauliska maskiner ger 80 % - 90% av energibesparingarna som uppnås av alla-elektriska maskiner samtidigt som de bibehåller högre klämkraftskapacitet, överlägsen hydraulisk kärna-dragkapacitet och avsevärt lägre initiala investeringar och underhållskostnader för tunga-komponenter.
F: Vilken garantitäckning och reservdelsstöd ingår?
S: Maskiner inkluderar en 12-månaders omfattande maskingaranti som täcker större strukturella gjutgods, dragstänger, valsenheter, servomotorer, hydraulpumpar och styrutrustning. Kritiska ersättningsslitdelar (tätningar, värmeband, termoelement) levereras med den första verktygsmaskinen, och standardkomponenter finns i lager globalt för snabba utbyten.
F: Kan maskinstyrenheten samverka med centraliserad fabriksprogramvara?
S: Ja, styrenheter stöder standardalternativ för Ethernet-nätverk och vanliga kommunikationsprotokoll (som OPC UA/Euromap-standarder), vilket möjliggör fjärrövervakning av-realtidsdata, produktionsloggning, felloggning och integrering i moderna Smart Factory/MES-nätverk.
Populära Taggar: energieffektiv servoformsprutningsmaskin, Kina energieffektiva servoformsprutningsmaskintillverkare, leverantörer, fabrik