


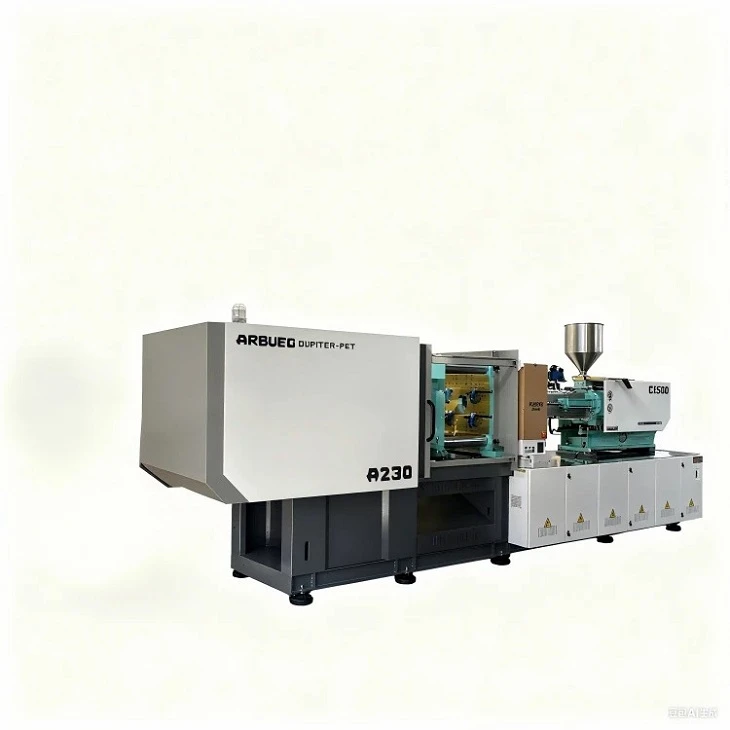
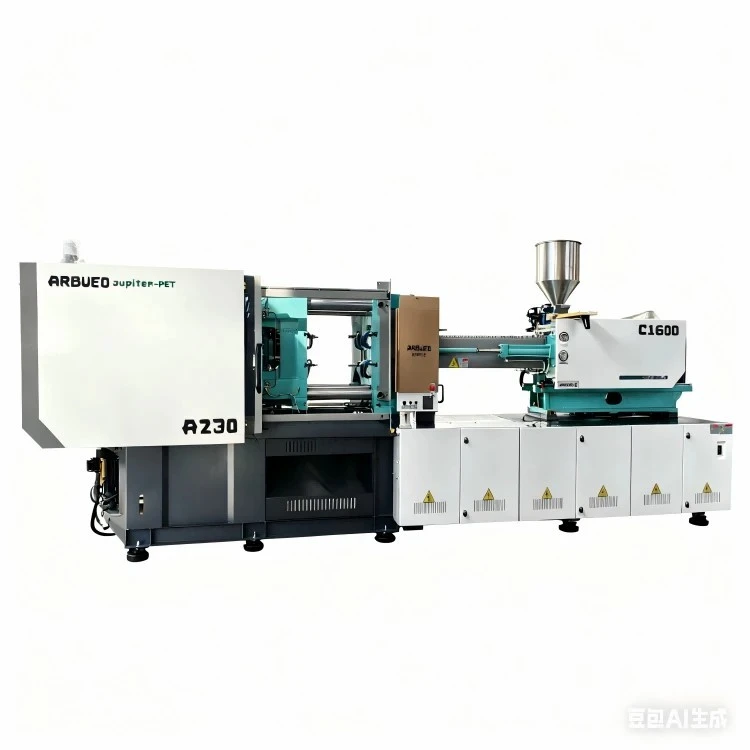
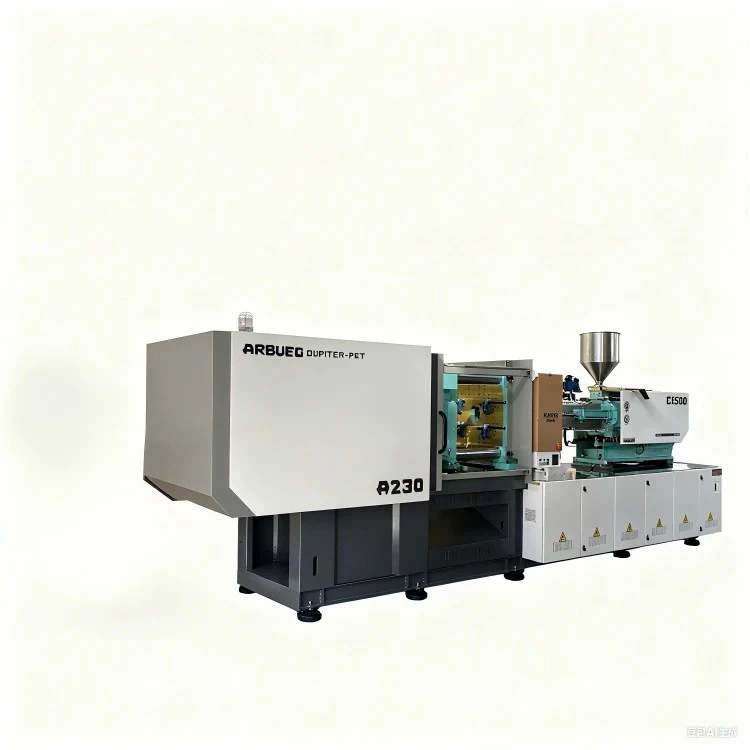
Servo-Hydraulisk formsprutningsmaskin
Den servo-hydrauliska formsprutningsmaskinen kombinerar den råa spännkraften och hydrauliska hållbarheten hos traditionella system med den exakta, energi-effektiva dynamiska responsen hos permanenta-magnetväxelströmsservodrivenheter. Byggd på en styv fem-punkts intern vippspännram, minskar denna maskin energiförbrukningen med 40 % till 70 % jämfört med fasta-deplacementpumpsystem samtidigt som den bibehåller positionsrepeterbarhet inom +/- 0.05 mm.
Systemet är designat för medel-till-hög volym av plasttillverkning inom fordons-, förpacknings-, el- och konsumentvaruindustrin. Systemet hanterar hartsbearbetning från termoplaster (PP, PE, PS) till fyllda tekniska polymerer (PA66+30%GF, PC/ABS, PBT).
Genom att kontinuerligt anpassa motorhastigheten direkt till systemets tryck och flödeskrav förblir oljetemperaturen stabil under hela driften. Detta minimerar termisk nedbrytning av hydraulvätska, förlänger tätningens livslängd och ger konsistens med-skottvikten över längre produktionsserier.
Nyckelspecifikationer
Tabellen nedan visar tekniska parametrar för standardmaskinkonfigurationer över representativa tonnageklasser.
|
Specifikation |
Enhet |
90-ton |
160-ton |
260-ton |
480-ton |
|
Spännkraft |
kN (tonf) |
900 (90) |
1600 (160) |
2600 (260) |
4800 (480) |
|
Växla System |
- |
5-punkts tvillingväxling |
5-punkts tvillingväxling |
5-punkts tvillingväxling |
5-punkts tvillingväxling |
|
Slips-Barspel (H x V) |
mm |
360 x 360 |
460 x 460 |
580 x 580 |
810 x 800 |
|
Formplattans mått (H x V) |
mm |
530 x 530 |
680 x 680 |
860 x 860 |
1180 x 1170 |
|
Max / Min Formhöjd |
mm |
380 / 150 |
500 / 180 |
620 / 220 |
800 / 320 |
|
Spännslag |
mm |
320 |
430 |
540 |
780 |
|
Ejektorslag/kraft |
mm / kN |
100 / 33 |
130 / 45 |
160 / 67 |
220 / 120 |
|
Skruvdiameteralternativ (A/B/C) |
mm |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
70 / 75 / 80 |
|
L/D-förhållande (B-skruv) |
L/D |
21.5:1 |
22:1 |
22.4:1 |
23.1:1 |
|
Teoretisk skottvolym (B-skruv) |
cm³ |
153 |
286 |
570 |
1546 |
|
Skottvikt (PS - B-skruv) |
g |
139 |
260 |
519 |
1407 |
|
Insprutningstryck (B-skruv) |
bar |
1850 |
1780 |
1862 |
1720 |
|
Injektionshastighet (B-skruv) |
cm³/s |
105 |
145 |
228 |
420 |
|
Skruvhastighet (max) |
rpm |
220 |
200 |
185 |
150 |
|
Systemtryck |
bar |
160 |
160 |
160 |
160 |
|
Servopumpmotoreffekt |
kW |
11 |
15 |
22 |
45 |
|
Värmekraft |
kW |
6.5 |
9.8 |
16.5 |
29.5 |
|
Hydrauloljetankkapacitet |
L |
160 |
230 |
380 |
720 |
|
Torrvikt |
Metriskt ton |
3.2 |
5.2 |
8.8 |
19.5 |
Nyckelfunktioner
Dynamiskt servodrivsystem:Permanent magnet AC servomotor kombinerat med en intern kugghjulspump ger svarstider under 50 ms från noll till maximal effekt. Motorn stannar under avkylningsfaserna, vilket minskar omgivningsljudet (< 72 dB) and overall electrical loads.
Stel plattstruktur:Plattkonstruktioner av lådtyp- som är optimerade via Finite Element Analysis (FEA) minskar mittavböjningen under maximalt klämtonnage. Detta säkerställer en jämn fördelning av klämtrycket över formens ytor, vilket förhindrar explosion och förlänger verktygets livslängd.
Stängd-slinga PID-kontroll:Realtidssensorfeedback övervakar systemtryck, skruvförskjutning och trumvärmezoner, och bibehåller processens repeterbarhet inom snäva driftsfönster.
Kraftiga-slipstänger-:Hårda-krompläterade, hög-hållfasta stålstag-med rullade gängor motstår påfrestningar och bibehåller parallell inriktning under långa produktionscykler.
Industriell styrenhet:Dedikerat multi-CPU-mikroprocessorgränssnitt med en 12-tums pekskärm i färg, värd för flera-språksstöd, grafisk processspårning i realtid, SPC-datainsamling och USB/Ethernet-utgångar.
Tekniska fördelar
Energieffektivitet och termisk stabilitet
Traditionella hydrauliska gjutmaskiner använder induktionsmotorer med fast-deplacement som körs kontinuerligt med maximal hastighet och förbigår oanvänd trycksatt olja tillbaka till reservoaren genom avlastningsventiler. Denna praxis omvandlar överskott av mekanisk energi till spillvärme, vilket kräver stora kylaggregat för att kyla hydraulvätska.
Traditional System: [Induction Motor (Fixed RPM)] --> [Fixed Pump] --> [Bypass Valve (Heat Loss)] -->[Hydraultank]
Servo System: [Servo Driver + Control Signal] --> [PM Servo Motor (Variable RPM)] -->[Intern växelpump]
Vår-servohydrauliska drivenhet modulerar dynamiskt motorrotationen (0 till 2 500 rpm) för att matcha flödes- och tryckkraven i realtid-.
Kylfasbesparingar: Pumpmotorn sjunker till nollhastighet medan delen svalnar inuti formen och drar minimal tomgångsström.
Minskade oljekylningskrav: Lägre värmeenergiöverföring till hydraulvätskan håller oljetemperaturen mellan 40 grader och 50 grader under kontinuerlig belastning, vilket eliminerar hög kylvattenförbrukning och saktar ner vätskeoxidationen.
Mekanisk precision och strukturell styvhet
Hög-linjäritetsgivare: Beröringsfria magnetostriktiva linjära positionssensorer övervakar formstängning, klämkraft, insprutningsslag och ejektorpositioner vid sub-millimeterupplösningar.
Dämpning av tryckplattans avböjning: Rörliga plattor stöds på låg-friktionshärdade styrskor av stål längs maskinramen i stället för att hänga uteslutande på binde-stänger, vilket förhindrar ojämnt mögelslitage och centrumnedhängning.
Balanserad insprutningscylinderlayout: Dubbla-hydrauliska insprutningscylindrar balanserar axiella dragkrafter jämnt över skruvens centrumlinje, vilket förhindrar lutning och trumslitage.
Typiska applikationer
Bil:Inredningsklämmor, dörrhandtagshöljen, VVS-kanalaggregat, säkringsdosor och instrumentpanelskonstruktionsfästen.
Förpackning:Tjocka-väggar, trådförslutningar, lock för förvaringsbehållare, lådor och strukturella transporthinkar.
Konsumentvaror och elektronik:Elverktygshöljen, apparathöljen, TV-ramar, batterifodral och kopplingsdosor.
Byggprodukter:PVC/PPR-rördelar, väggplåtskåpor, ledningsanslutningar och dräneringskomponenthus.
Industriella delar:Buntband, länkhjul, transportörkomponenter och pumphjul.
Materialkompatibilitet
Bearbetningsprestanda beror på skruvgeometri och konfigurationer av värmezoner utformade för specifika polymeregenskaper:
Standard nitrerade skruvar:Lämplig för icke-slipande polyolefiner (PP, PE, PS, ABS, HIPS, SAN).
Bimetalliska fat- och skruvset:Krävs vid bearbetning av glas-fiberarmerade polymerer (PA6/66 + 30% GF, PBT + 20% GF) för att motstå nötande mekaniskt slitage.
Korrosionsbeständiga-paket:Kromade- eller nickel-legeringsskruvar designade för värme-känsliga halogenerade polymerer (PVC, PVDF) som genererar frätande syraångor under smältbearbetning.
Konfigurationsalternativ och urvalsguide
För att fastställa den korrekta maskinkonfigurationen, granska viktiga delparametrar mot baslinjespecifikationerna:
Beräkna erforderlig spännkraft:
Spännkraft (ton)=[Total projicerad area av delar och löpare (cm²) x hålighetstryck (bar)] / 1000
Allmän riktlinje: Tunna-väggförpackningar kräver 0.6 - 0.8 ton/cm²; allmänna industridelar kräver 0.3 - 0.5 ton/cm².
Storlek på skottkapacitet:
Se till att den totala skottvikten (del plus löparsystem) faller mellan 20 % och 80 % av maskinens maximala nominella teoretiska skottkapacitet.
Dimensioneringsregel: Under 20 % riskerar termisk nedbrytning på grund av långa uppehållstider för hartset; över 80 % kompromissar smälthomogenitet och processstabilitet.
Val av skruvalternativ:
A-Skruva: Högt tryck, mindre volym. Idealisk för tunna-väggar (PC, PA).
B-Skruva: Balanserad standarddesign. Rekommenderas för allmän gjutning (PP, ABS, PS).
C-Screw: Hög skottvolym, reducerat tryck. Optimerad för mjuka råvaruhartser och tjocka-väggar.
Tillverkning och kvalitetskontroll
Varje maskin genomgår standardiserade tillverknings- och kvalitetsvalideringsprotokoll före leverans:
[Raw Material Inspection] --> [CNC Machining & Platen FEA] -->[Spolning av monterings- och hydraulledningar]
|
[Transport]<-- [48-Hour Dry Run & Full Load Testing] <-- [Electrical & Pressure Testing]
Bearbetningsprecision:Monteringsytor för valsar, hål för binde-stång och maskinbaser bearbetas i en enda uppsättning på stora horisontella CNC-bearbetningscentra för att säkerställa rakhet och parallellitet.
Hydraulsystemspolning:Hydrauliska grenrör genomgår ultraljudsrengöring i flera-steg. Oljeledningar spolas genom sub-mikronfilterriggar för att uppfylla ISO 4406 renhetsstandarder (Mål: 16/14/11) före avrinning från fabriken.
Testprotokoll:
Statiskt trycktestning: Hydraulsystem hålls vid 125 % maximalt driftstryck (200 bar) i 4 timmar för att kontrollera läckor och ventilintegritet.
Dynamisk belastningsavrinning: Varje maskin kör ett 48-timmars kontinuerligt torr-cykeltest med full spännkraft för att verifiera sensorkalibrering, termisk stabilitet och växla mjuka rörelseprofiler.
Anpassning och extraintegration
Core Pulling System:Expanderbara dubbel- eller fyrdubbla hydrauliska-dragkretsar som drivs av proportionella ventiler för komplexa formar med rörliga-sidor.
Integrerade Hot Runner-kontroller:Inbyggda-multi-temperaturkontrollmoduler för flera zoner som hanteras direkt via huvudstyrenhetens gränssnitt.
Automationsgränssnitt:Standard Euromap 67 / SPI 50-pin robotgränssnitt för sido-ingångssystem och system för återhämtning av delar med övre ingång.
Specialiserade injektionsenheter:
Skruva loss hydraulmotorfästen för gängade lock och rörkopplingar.
Ackumulator-assisterade hög-insprutningssystem för tunna-väggar förpackningsapplikationer.
Teknisk information krävs för offerter
För att få ett korrekt tekniskt förslag och maskinspecifikation som matchar, skicka in följande uppgifter:
Delspecifikationer:Deldimensioner, 3D CAD-filer (.STEP/.IGS), projicerad yta och väggtjockleksintervall.
Hartsdetaljer:Specifik polymerkvalitet, tillverkarens datablad, densitet (g/cm³) och krymphastighetsprocent.
Formlayout:Antal hålrum, total löparmassa, formdimensioner (längd x bredd x höjd), formvikt och krav på dragkraft.
Produktionskrav:Önskad cykeltid, årlig målvolym och nätstandarder (t.ex. 480V 60Hz 3-fas / 380V 50Hz 3-fas).
FAQ
F: Hur jämför ett servo-hydrauliskt system med en helt-elektrisk formsprutningsmaskin?
S: Alla-elektriska maskiner erbjuder högre axiell repeterbarhet (+/- 0.01 mm vs. +/- 0.05 mm) och lägre energianvändning i applikationer med liten mängd. Servo-hydrauliska system ger dock större spännkraftskapacitet över 400 ton, högre belastningshållbarhet och 30 % till 50 % lägre initiala kapitalutgifter samtidigt som de tar upp de flesta av energibesparingarna för alla-elektriska konstruktioner.
F: Vilka strömförsörjningskrav behövs för installation utomlands?
S: Maskiner är konfigurerade för lokala industriella elnät under tillverkning. Standardkonfigurationer inkluderar 380V/50Hz/3-Phase för europeiska och asiatiska marknader och 460V-480V/60Hz/3-Phase för nordamerikanska anläggningar. Step-down eller isoleringstransformatorer kan integreras i huvudskåpet på begäran.
F: Vilket underhållsschema krävs för hydraulolja och filtrering?
S: Första hydrauloljebyten rekommenderas efter de första 500 drifttimmarna. Under standarddriftsförhållanden med stabila oljetemperaturer under 50 grader är efterföljande oljebytesintervall var 4 000:e till 5 000:e drifttimme. Returoljefilter bör bytas ut var 2 000:e timme.
F: Vilka reservdelar ingår för internationella transporter?
S: Standardslitsatser för sändningar inkluderar trumvärmeband, termoelement, hydrauliska cylindertätningssatser, hög-slangenheter och en extra linjär positionsgivare.
Populära Taggar: servo hydraulisk formsprutningsmaskin, Kina servo hydraulisk formsprutningsmaskin tillverkare, leverantörer, fabrik


