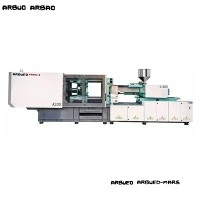
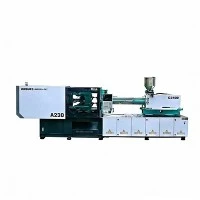
Servoformsprutningsmaskin för högcykelproduktion
Hög-formsprutning sätter distinkta termiska och mekaniska påfrestningar på maskinkomponenter. Hydrauliska standardpressar upplever ofta vätskeöverhettning, platta deformation och hydraulisk responsfördröjning när de tvingas till torrcykelhastigheter under 2,0 sekunder.
Den här servohydrauliska-hydrauliska plattformen använder hög-växelströmsservomotorer i kombination med interna kugghjulspumpar, optimerad spännkinematik och ackumulatorassisterad-insprutning. Den bibehåller kontinuerliga cykelhastigheter ner till 1,8 till 3,5 sekunder utan termiskt hydrauliskt haveri. Maskinen är designad för formar med flera-hålrum och minskar enhetstillverkningskostnaderna i stora-volymer samtidigt som energiförbrukningen minskar med 30 % till 60 % jämfört med traditionella hydrauliska system med fast-deplacement.
Nyckelspecifikationer
Värdena nedan återspeglar standardproduktionskonfigurationer över hela-produktsortimentet med hög cykel.
|
Specifikation |
Enhet |
Specifikationsområde/värde |
|
Spännkraft |
kN / US Ton |
1,000 - 6,500 kN (112 - 730 amerikanska ton) |
|
Slips-Barspel (H x V) |
mm |
410 x 410 till 920 x 920 |
|
Plattmått (H x V) |
mm |
610 x 610 till 1 380 x 1 380 |
|
Utstötningsslag/kraft |
mm / kN |
100 - 220 mm / 35 - 160 kN |
|
Alternativ för skruvdiameter |
mm |
28 till 90 (A/B/C skruvförhållande tillgängliga) |
|
Injektion L/D-förhållande |
L/D |
20:1 - 24:1 (Applikationsberoende-) |
|
Max. Insprutningshastighet |
mm/s |
300 - 800 (ackumulator-assisterad) |
|
Insprutningstryck |
bar |
1,600 - 2,400 |
|
Torrcykeltid (Euromap 6) |
sek |
1.4 - 2.8 |
|
Systemtryck |
bar |
17,5 MPa (175 bar) |
|
Pumpdrivsystem |
Typ |
Fas/Inovance servomotor + Sumitomo/Eckerle växelpump |
|
Styrsystem |
Kontroller |
Österrike KEBA Pekskärm / Techmation |
Nyckelfunktioner
Ackumulator-Assisterad injektionsenhet:Kväveackumulatorer levererar höga toppflöden under påfyllningssteget, vilket möjliggör insprutningshastigheter på upp till 800 mm/s för tunna-väggssektioner utan att överbelasta de hydrauliska huvudpumparna.
Fem-dubbel-växlingskinematik för klämning:Datoroptimerad växlingsgeometri ger snabb valsrörelse under öppning och stängning, och ändras till hög krafttillförsel när formen berörs.
Dubbel-cylinderbalanserad insprutningsstruktur:Dubbla parallella insprutningscylindrar bibehåller axiell inriktning under hög-insprutning, vilket förhindrar skruvavböjning och ojämnt cylinderslitage.
Closed-Loop Servo System:Hög-roterande omkodare på servomotorer fungerar tillsammans med linjära givare på spänn-, insprutnings- och utkastningsaxlar för att bibehålla positionsrepeterbarhet inom +/- 0.1 mm.
Oberoende hydraulisk kretskontroll:Separata ventilblock för fastspänning, mjukgöring och kärna-medger samtidiga maskinrörelser, vilket minskar den totala cykeltiden.
Maskinkonfiguration
Systemarkitektur
AC Servo Drive System driver den interna kugghjulspumpen.
Trycket strömmar genom det proportionella ventilblocket till tre huvuddelsystem:
Spännenhet: 5-punkts vipp, Finite Element Analysis (FEA) boxplatta, linjära styrskenor.
Insprutningsenhet: dubbla parallella cylindrar, bi-metallisk skruv och cylinder, elektrisk servomotor (tillval).
Ackumulatorstation: Hög-fyllningsförstärkning upp till 800 mm/s.
Detaljerade delsystem
Spännstruktur: Plattorna gjuts med segjärn (QT500-7) och analyseras via Finite Element Analysis (FEA) för att minimera nedböjningen under fullt tonnage. Vippstift körs på själv-smörjande grafitimpregnerade bronsbussningar, vilket eliminerar kontinuerlig fettförorening på formytor.
Injektions- och mjukningsenhet: Skruvprofilen använder en hög-blandnings-, barriär-design för att bibehålla smälthomogenitet vid höga mjukningshastigheter. Nitrerade eller bi-metallfat (PTA-legering fodrad) hanterar slipande tillsatser som glasfiber eller kalciumkarbonat.
Hydraul- och drivenhet: En AC synkron servomotor driver en intern kugghjulspump. Motorhastigheten skalas ned dynamiskt till nära-noll under kylnings- och uppehållsfaser, vilket minskar oljetemperaturen och minskar behovet av kylvatten med upp till 40 %.
Produkt-specifika tekniska fördelar
Termisk stabilitet under kontinuerliga snabba cykler
I hög-tillämpningar är oljenedbrytning från vätskeskjuvning en primär orsak till ventilfel och positionsavdrift. Detta system använder överdimensionerade oljekylare i kombination med riktade oljeflödesvägar inuti huvudgrenröret. Hydrauloljetemperaturerna förblir stabila mellan 40 grader och 48 grader även under 24/7 kontinuerliga körningar i omgivande anläggningstemperaturer upp till 45 grader.
Låg-avböjningsplattans styvhet
Standardplattor böjer sig under höga klämkrafter, vilket orsakar blixt på tunna-väggbehållarkanter och sliter formstift i förtid. Lådans-ramkonstruktion koncentrerar klämkraften direkt genom formens mitt, och håller plattans parallellitet inom 0,08 mm över hela slaglängden, vilket förlänger formunderhållsintervallen.
Energiförbrukningsprofiler
Nedan är en uppmätt energiförbrukningsjämförelse under en 4,2-sekunders cykel som producerar matbehållare med 4 hålrum:
|
Power Stage |
Fast-deplacementpumppress |
Hög-servotryck |
Energireduktion |
|
Klämning / Unclamping |
18,5 kW |
6,2 kW |
66.4% |
|
Injektion / Hålla |
24,0 kW |
14,8 kW |
38.3% |
|
Mjukgörande |
15,0 kW |
11,2 kW |
25.3% |
|
Kylning/tomgång |
12,0 kW |
0,4 kW |
96.6% |
|
Genomsnittlig total efterfrågan |
17,37 kW/h |
8,15 kW/h |
53.0% |
Typiska applikationer
Förpackningar och tunna-väggbehållare:Engångsmatbaljor, dryckesförslutningar, hinkar och gångjärnslock som kräver fyllnadsväggtjocklekar ner till 0,4 mm och hög utmatning med flera-hålrum.
Medicinska förbrukningsartiklar:Spruttrummor, petriskålar, bloduppsamlingsrör och pipettspetsar gjutna under ISO klass 7 eller 8 renrumsbegränsningar som kräver låg-avgasande hydraulvätskor och oljefria-stagsalternativ.
Elektriska och tekniska delar:Precisionskontakthus, kopplingsplintar och elektroniska kapslingar där snäva dimensionstoleranser (+/- 0.02 mm) måste upprätthållas över stora partier.
Materialkompatibilitet
Injektionsenheten stöder ett brett utbud av termoplastiska polymerer när den är utrustad med applikations-matchade skruvprofiler:
|
Resin familj |
Betygskompatibilitet |
Specifik skruvkonfiguration krävs |
|
PP / PE |
Hög MFI (20 - 100 g/10 min) |
Standard hög-blandningsprofil; snabb-backringventil. |
|
PS/ABS |
Allmänt ändamål / hög effekt |
Hög-barriärskruv för att förhindra termisk nedbrytning. |
|
SÄLLSKAPSDJUR |
Förpackningar och förformar |
Utökat L/D-förhållande (24:1), högt-vridmoment, specialiserad flygprofil. |
|
PC/PMMA |
Optiska och precisionskvaliteter |
Härdat bi-metallcylinder, bredare flygstigning, låg-kompressionsskruv. |
|
PA66 / PBT (+GF) |
Fyllda teknikhartser |
Helhärdad PTA-svetsad bi-metallskruv och cylinderenhet. |
Konfigurationsalternativ och urvalsguide
Steg-för-Arbetsflöde för urval
Steg 1: Beräkna klämkraften
Tonnage=Projicerad area (cm²) x Hålrum x Injektionsfaktor
(Faktor: 0.3 - 0.5 kN/cm² för PE/PP; 0.6 - 0.8 kN/cm² för PC)
Steg 2: Matcha injektionsenhet och mjukningshastighet
Skottvolym=30% till 70% av max trumkapacitet
Injektionshastighet > Krav på fyllningstid (<0.5s)
Steg 3: Välj Valfria högcykelmoduler-
Servo elektrisk mjukgörande för knä
Hydraulisk ackumulatorfyllning-hjälp
Luftblåsventiler / Kärndrag
Rekommenderade konfigurationsmoduler
Standard tunn-väggmodul: kväveackumulator + utökad L/D bi-metallskruv + luftutkastningsventiler + KEBA i3000-kontroller.
Renrumsmedicinsk modul: Nickel-pläterade plattor + icke-kornhydraulolja + sluten-luftutkastning + servo-elektrisk mjukningsmotor (eliminerar hydraulolja nära formområdet).
Teknisk plastmodul: Hög-PTA bi-metallcylinder + keramiska värmeband + hög-insprutningsenhet upp till 2 400 bar.
Tillverkning och kvalitetskontroll
Maskiner byggs enligt ISO 9001 kvalitetsledningsprocesser över strukturerade produktionssteg:
Ramsvetsning och stressavlastning:Maskinbaser är tillverkade av kraftigt-gauge konstruktionsstål och genomgår termisk glödgning för att avlasta inre spänningar före bearbetning, vilket förhindrar att ramböjs under lång-drift.
Precisionsbearbetning:Plattor och klämramar bearbetas på fleraxlade CNC-portalcentrum i en enda uppsättning för att bibehålla kritiska håltoleranser och monteringsytans planhet.
Hydraulsystemspolning:Alla grenrörsblock och hydraulledningar genomgår hög-hastighetsspolning enligt ISO 4406 renhetsstandarder (klass 16/14/11) före ventilinstallation, vilket minskar tidig komponentslitage.
Ladda och kör-I testning:Varje maskin genomgår minst 72-timmars kontinuerlig körning-i test under fullt hydrauliskt tryck, inklusive värmeavbildningsskanningar av elektriska paneler och högtrycksläckagekontroller.
Anpassning och OEM-support
Maskiner kan skräddarsys för specifika fabriksautomationsinställningar och verktygskrav:
Anpassad skruv- och fatmetallurgi:Specifika legeringar och beläggningar för bearbetning av korrosiva (PVC/PVDF) eller starkt nötande (upp till 50 % glas-fiber) material.
Automationsintegrationsalternativ:Euromap 67 eller Euromap 73-gränssnitt för sido-ingångsrobotar, topp-inloppsplockare och nedströms förpackningslinjer.
Hydraulic Core Pull Expansion:Konfigurerbara ventilbanker för upp till 4-stegs drag- och avskruvningssekvenser för kärnan styrs direkt via pekskärmens huvudgränssnitt.
Anpassade spänningsalternativ:Elskåp konfigurerade för 220V, 380V, 415V, 460V eller 480V (3-fas, 50/60 Hz) enligt regionala anläggningsspecifikationer.
Teknisk information krävs för offert
För att få en korrekt teknisk offert och maskinstorleksrapport, vänligen ange följande projektinformation:
Delinformation:Delritning/3D-stegfil, materialkvalitet (MFI/MFR om tillgängligt), väggtjockleksmått och målvikt.
Formspecifikationer:Formens mått (bredd x höjd x tjocklek), vikt, antal hålrum och detaljer om varma löpare.
Produktionsmål:Erforderlig cykeltid, daglig produktionsvolym eller nödvändig automatisering/robotintegrering.
Anläggningens el- och energikontext:Tillgänglig primär strömförsörjningsspänning/frekvens och parametrar för kylvattenförsörjning.
FAQ
F: Vilka torrcykeltider uppnår den här-högcykelmaskinen?
S: Beroende på klämmans tonnage och slaglängd varierar torrcykeltiderna mellan 1,4 sekunder för 1 000 kN-modeller och 2,8 sekunder för 6 500 kN-modeller (beräknat enligt Euromap 6-standarder).
F: Hur jämför ett servohydrauliksystem med en helt-elektrisk press för hög-tillämpningar?
S: Alla-elektriska pressar erbjuder hög precision och lägre ljud, men har betydligt högre kapitalinvesteringskostnader och förhöjda reparationskostnader för kulskruvar under extrema kontinuerliga belastningar. Hög-servohydrauliska maskiner ger 90 % till 95 % av energieffektiviteten och noggrannheten för alla-elektriska pressar till en lägre initial utrustningskostnad och med lägre-långsiktiga mekaniska underhållskostnader.
F: Kan denna maskin bearbeta biologiskt nedbrytbara hartser som PLA?
A: Ja. Bearbetning av PLA eller PHA kräver en skruvprofil med låg-skjuvning och exakt temperaturzonering för att förhindra polymernedbrytning. Specificera PLA-krav under teknisk förfrågan för att säkerställa att lämplig skruvprofil är monterad.
F: Vilka gränssnittsstandarder tillhandahålls för robotanslutning?
S: Maskiner levereras som standard med Euromap 67-robotgränssnitt. Euromap 73 eller anpassade SPI-gränssnitt kan monteras på begäran.
F: Vad är standardgarantin och reservdelstillgänglighet?
S: Standardleveransen inkluderar en 12-månaders komplett maskingaranti och en 24-månaders strukturell garanti på plattor och stag. Hydrauliska ersättningskomponenter, ventiler och elektriska komponenter använder internationellt tillgängliga märken (t.ex. Rexroth, Yuken, Schneider, KEBA) för lokal inköpskapacitet.
Populära Taggar: servoformsprutningsmaskin för högcykelproduktion, Kina servoformsprutningsmaskin för högcykelproduktionstillverkare, leverantörer, fabrik