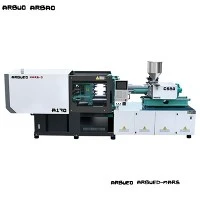
Höghastighets-förpackningsformsprutningsmaskin
Denna höghastighetsformsprutningsmaskin är byggd speciellt för tunna-väggar som kräver snabba cykeltider, exakt injektionskontroll och kontinuerlig drift dygnet runt. Konstruerad med en klämenhet med hög-styvhet och ett optimerat ackumulator-insprutningssystem, producerar den på ett tillförlitligt sätt matbehållare, tunna-väggar, förslutningar och medicinska förpackningar med väggtjocklekar ner till 0,4 mm.
Genom att integrera ett insprutningssvar med låg-inertia med parallella hydrauliska rörelser, minskar detta system de totala cykeltiderna till 2,5–5 sekunder beroende på detaljens geometri och formdesign. Det övergripande tekniska fokuset betonar skott-till-konsistens, strukturell hållbarhet under höga dynamiska belastningar och energieffektivitet via servo-hydraulisk drivteknik.
Nyckelspecifikationer
|
Specifikationsparameter |
Värde/intervall |
Enhet / Notera |
|
Spännkraft |
2,000 – 5,500 |
kN (200 – 550 ton) |
|
Insprutningshastighet |
300 – 800 |
mm/s (ackumulatordriven-) |
|
Injektionssvarstid |
<= 25 |
ms |
|
Slips-Barspel (H x V) |
560 x 560 till 880 x 880 |
mm |
|
Alternativ för skruvdiameter |
32 / 38 / 42 / 48 / 55 |
mm (L/D-förhållande: 22:1 – 24:1) |
|
Max. Skottvikt (PS) |
120 – 680 |
g |
|
Systemtryck |
17.5 – 21 |
MPa |
|
Torrcykeltid |
1.2 – 1.8 |
s (Euromap 6) |
|
Ejektorkraft / Slag |
60 – 120 kN / 150 – 220 mm |
Hydraulisk parallellejektor standard |
|
Drivsystem |
Servo-pump + hydraulisk ackumulator |
Hybridsvarssystem |
Nyckelfunktioner
Ackumulator-Assisterad hög-insprutning:Kväveackumulatorer levererar omedelbart hydraulflöde och driver insprutningshastigheter upp till 800 mm/s för att fylla ultra-tunna hålrum innan smältan fryser.
Synkroniserade parallella rörelser:Oberoende hydrauliska kretsar tillåter samtidig öppning av tryckplattan, mjukgöring och utstötning under utmatning av delar, vilket minskar den totala cykeloverheaden.
Plattstruktur med hög-styvhet:Finite Element Analysis (FEA)-optimerade boxplattor säkerställer enhetlig spännkraftsfördelning, minimerar valsböjningen och förlänger livslängden för formkärnan/kavitet.
Låg-inertiinsprutningsenhet:Dubbel-insprutningscylinderkonfiguration ger balanserad axiell dragkraft, vilket minskar mekaniska vibrationer under hög-acceleration av mjuknings- och insprutningsfaser.
Closed-Loop Servo System:Hög-responselektro-hydrauliska proportionella ventiler parade med linjära optiska omkodare ger positionsåterkoppling exakt till inom +/- 0.1 mm.
Arbetsprincip och maskinkonfiguration
Hög-hastighet tunn-väggformning kräver snabb smältavgivning innan polymeren svalnar under sin flödestemperatur.
Mjukgörande fas:Servodrivningen driver en dedikerad nitrerad skruv som omvandlar hartspellets till en homogen smälta. Mottrycket styrs digitalt via återkoppling med sluten-slinga.
Ackumulatorladdning och injektion:Hydrauliska ackumulatorer lagrar tryck under kylning. Vid formlåsning släpper höghastighets proportionella ventiler ut lagrad energi och accelererar insprutningscylindern för att ställa in hastigheten på under 25 millisekunder.
Spänning och bindning-Balansering av stång:En kraftig-fem-dubbel-vippmekanism låser valsen. Töjningsmätare övervakar drag-stångens spänning för att bibehålla lika kraft över alla fyra stängerna, vilket eliminerar asymmetrisk blixt.
Synkroniserad utmatning:Luftblåsningskretsar- fungerar tillsammans med hydrauliska ejektorer för att frigöra delar omedelbart när tryckplattorna når dagsljusfrigång.
Produkt-specifika tekniska fördelar
Minskat mögelslitage via balanserad fastspänning:Spänningsvariationen- av dragstången förblir under 3 % över hela klämcykler, vilket förhindrar ojämnt slitage på skiljelinjer- på varma löpare med flera-kaviteter.
Stabil mjukgöring under snabba cykler:Hydraulmotorer med högt-vridmoment bibehåller konsekvent smälthomogenitet utan termisk försämring, även vid skruvhastigheter som överstiger 300 rpm.
Lägre energiförbrukning per del:Servopumpar med variabelt-deplacement minskar energiförbrukningen i standbyläge med 30 % till 55 % jämfört med fasta-deplacementpumpsystem.
Precisionstryckövergång:Linjära positionssensorer ger snabb växling från hastighetskontroll till att hålla tryckkontroll, förhindrar sjunkmärken eller över{0}}packning på känsliga fälgsektioner.
Typiska applikationer
Mat & dryck förpackningar
Tunna-väggbehållare: IML (In-Mold Labeling) matbaljor, glassbaljor och delikatesslådor (väggtjocklek 0,45 mm – 0,75 mm).
Förslutningar och kapsyler: Dryckslock med-kavitation, flip-toppar och oljeflaskpipar som kräver snäva gängtoleranser.
Industriell förpackning
Hinkar och hinkar: 1L till 20L färghinkar, kemiska fat och tunga-förvaringslådor som kräver förstärkta fälgar och strukturella ribbor.
Medicinska och engångsprodukter
Laboratorieförbrukningsartiklar: Pipettspetsar, petriskålar och provrörsställ tillverkade under renrumsförhållanden.
Medicinsk förpackning: spruthylsor, nålskydd och diagnostiska patronhus.
Materialkompatibilitet
|
Hartstyp |
MFI / MFR-intervall |
Typisk tillämpning |
Viktigt maskinkrav |
|
PP (polypropen) |
25 - 100 g/10 min |
Matbehållare, förpackningsbaljor |
Hög-insprutning, optimerade värmezoner |
|
HDPE |
4 - 25 g/10 min |
Kepsar, förslutningar, industrihinkar |
Högt insprutningstryck, hållbar skruvspets |
|
PS / GPPS |
8 - 20 g/10 min |
Bestick, genomskinliga delikatesslock, petriskålar |
Exakt hålltryck för att undvika sprödhet |
|
SÄLLSKAPSDJUR |
Inre viskositet 0.72 - 0.85 |
Förformar, specialiserade behållare |
Högt-vridmoment, låg-skruvgeometri |
Hur man väljer / konfigurationsalternativ
Beräkning av klämkraft
Beräkna erforderlig klämkraft baserat på projicerad delarea och kavitetstryck:
Spännkraft (kN)=Projicerad area (cm2) x Kavitetstryck (bar) x 1,15 (säkerhetsfaktor)
För tunna -väggbehållare: Använd ett genomsnittligt hålrumstryck mellan 600 bar och 800 bar.
För standardförpackningar: Använd genomsnittliga kavitetstryck mellan 350 bar och 500 bar.
Maskinkonfigurationsmatris
|
Produktionsmål |
Val av injektionsenhet |
Skruvtyp |
Rekommenderade alternativ |
|
Ultra-tunn vägg (< 0.5 mm) |
Accumulator Boosted (>600 mm/s) |
Bimetallisk hög-blandningsskruv |
Pneumatiska kärndrag, luft-blåsventiler, IML-gränssnitt |
|
Höga-kavitationskapslar (32+ kavitation) |
Standardservo hög-hastighet (400 mm/s) |
Slitstark-nitrerad skruv |
Kontinuerlig gänga-avskruvningsmotor, dynamiskt mottryck |
|
Djupa-draghinkar (10L - 20L) |
Hög-vridmomentinsprutningsenhet |
Tung-barriärskruv |
Hydraulisk kärndragning, robotplock-och-placeringsgränssnitt |
Tillverkning och kvalitetskontroll
Strukturell bearbetning:Maskinramar, valsar och växlar genomgår spännings-avlastningsglödgning före CNC-bearbetning för att förhindra-långvarig ramdeformation.
Precisionskomponentverifiering:Slip-stänger och skruvar slipas till måltoleranser (+/- 0.008 mm) och inspekteras via CMM-system (Coordinate Measuring Machine).
Hydraulsystemtestning:Hydraulblock genomgår tryck-sprängningstest vid 1,5 gånger driftstryck och kontroller av vätskerenhet enligt ISO 4406-standarder.
Kör-i testning:Varje enhet genomför en 72-timmars kontinuerlig torrkörningscykel- och ett fulllastinsprutningstest före leverans, vilket verifierar klämhastighet, temperaturstabilitet och sensorsvarstider.
Anpassning och OEM-support
Maskiner kan skräddarsys för att möta integrerade cellkrav och standarder för anläggningsautomation:
Anpassade skruvgeometrier:Specialiserade L/D-förhållanden och flygprofiler optimerade för blandning av färgmasterbatch eller bearbetning av återvunnet innehåll (rPET, rPP).
Automation & Robotics Interface:Euromap 67 och Euromap 73 standardiserade gränssnitt tillåter plug-and-play-anslutning med sido-ingångs-IML-robotar, topp-uttagsarmar och transportörsystem.
Anpassad spänning och säkerhetsöverensstämmelse:Elektriska paneler kopplade till standard globala linjespänningar (380V/50Hz, 460V/60Hz, 230V/60Hz) med överensstämmelse med CE eller UL säkerhetskapsling.
Vad köpare bör ge för en offert
För att få ett specificerat tekniskt förslag och maskinstorleksrekommendation, skicka in följande tekniska parametrar:
Delritningar/prover:3D CAD-filer (.STEP- eller .IGS-format) inklusive väggtjockleksfördelning, delvikter och löparsystemdesign.
Formspecifikationer:Antal hålrum, formdimensioner (längd x bredd x höjd), krav på stängnings-höjd och kraftbelastning för heta löpare.
Målutgång:Önskad timproduktionshastighet, målcykeltid och materialspecifikation (inklusive smältflödesindex och hartsleverantör).
Nedströmskrav:Automatiseringsbehov (i-mögelmärkning, robotextraktion, syninspektion) och tillgänglighet (kylvattenkapacitet, luftkompressorspecifikationer).
FAQ
F: Vilken insprutningshastighet krävs för tunnväggsförpackningsapplikationer?
S: Tunna-väggsförpackningar (väggtjocklek under 0,6 mm) kräver i allmänhet insprutningshastigheter mellan 400 mm/s och 800 mm/s. Snabb fyllning förhindrar att hartset stelnar före fullständig kavitetspackning.
F: Hur påverkar integreringen av hydraulisk ackumulator maskinens prestanda?
S: Ackumulatorer lagrar hydraulisk energi under icke-insprutningsfaser av cykeln och släpper ut den omedelbart under påfyllning. Detta tillåter ultra-höga insprutningshastigheter utan att kräva oproportionerligt stora hydrauliska pumpmotorer.
F: Kan den här maskinen hantera efter-konsumentåtervunnet material (PCR)?
A: Ja. För material som innehåller PCR eller omslipade upp till 50 % rekommenderar vi att du specificerar bimetalliska cylinder- och skruvpaket tillsammans med smält-filtreringsmunstycken för att skydda mot partikelförorening.
F: Vad är den genomsnittliga ledtiden för produktion och leverans?
S: Standardmaskinkonfigurationer genomgår fabriksmontering och körs-i testning inom 35 till 45 dagar. Anpassade konfigurationer eller specifika automationsintegrationer kräver vanligtvis 60 dagar före fabriksgodkännandetest (FAT).
Populära Taggar: höghastighetsförpackningsformsprutningsmaskin, Kina höghastighetsförpackningsformsprutningsmaskintillverkare, leverantörer, fabrik