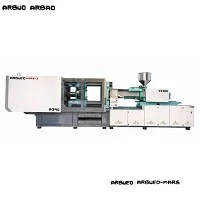
Hög-precisionsservohydraulisk formsprutningsmaskin
Den här hög-precisionsservohydrauliska formsprutningsmaskinen är konstruerad för att tillverka komplexa termoplastkomponenter med hög-tolerans inom fordons-, medicin-, förpacknings- och 3C-elektronikindustrin med precision. Genom att integrera ett servohydrauliskt system av buss-typ med dubbel-vipp mekanisk klämning, uppnår maskinen en noggrannhet för upprepad insprutningsposition på +/-0,1 mm och viktkonsistenstoleranser inom<=0.3%.
Designad för 24/7 kontinuerlig industriell drift, täcker serien spännkrafter från 90 till 1 000 ton. Systemet minskar energiförbrukningen med 30 % till 60 % jämfört med standardhydrauliksystem med fast-deplacement samtidigt som låga oljetemperaturer bibehålls under långa cykeltider.
Nyckelspecifikationer
|
Parameter |
Enhet |
Standardmodellutbud (90T - 450T) |
Tung-modellserie (550T - 1000T) |
|
Spännkraft |
kN |
900 - 4,500 |
5,500 - 10,000 |
|
Slips-Stångsavstånd (H x V) |
mm |
360 x 360 - 780 x 780 |
880 x 880 - 1160 x 1160 |
|
Max. Formens höjd |
mm |
350 - 750 |
800 - 1100 |
|
Min. Formens höjd |
mm |
150 - 300 |
350 - 450 |
|
Ejektorslag |
mm |
100 - 220 |
240 - 300 |
|
Alternativ för skruvdiameter |
mm |
A: 30 / B: 35 / C: 40 |
A: 75 / B: 85 / C: 95 |
|
Teoretisk skottvolym |
cm3 |
105 - 1,850 |
2,100 - 5,800 |
|
Injektionsvikt (PS) |
g |
95 - 1,680 |
1,910 - 5,270 |
|
Max. Insprutningstryck |
bar |
1,650 - 2,200 |
1,550 - 2,100 |
|
Injektionshastighet |
cm3/s |
85 - 450 |
480 - 920 |
|
Systemtryck |
MPa |
16 |
17.5 |
Nyckelfunktioner
Closed-Loop Servo Drive System: Svarar inom 28 ms på tryck- och hastighetskommandon. Effekten skalas dynamiskt med belastningsbehov, vilket förhindrar överhettning av hydrauloljan och eliminerar energiförlust vid tomgång.
Styv platt- och växlingsgeometri: Finite Element Analysis (FEA) optimerad plattdesign minimerar nedböjning under full klämkraft, vilket förhindrar mögelslag och ojämna väggtjocklekar.
Precision temperaturkontroll: PID-keramiska värmeband med flera-zoner håller trumtemperaturen inom +/-1 grader C, vilket förhindrar nedbrytning av harts under bearbetning.
CANbus distribuerad arkitektur: Sänder styrsignaler digitalt mellan huvudprocessorn, servoenheter och linjära givare för att eliminera signalbrus och analog-till-digital omvandlingsfördröjning.
Linjärt styrstöd för injektionsenhet: Dubbla linjära styrskenor stödjer injektionssläden, sänker friktionen, säkerställer exakt munstyckescentrering och bibehåller konsekvent insprutningsinriktning.
Arbetsprincip / Maskinkonfiguration
Maskinen fungerar genom fyra samordnade funktionella huvudenheter:
[Plasticizing Unit] ---> [Injection & Holding] ---> [Clamping & Ejection] --->[Servohydraulisk kärna]
Spännenhet
Ett mekaniskt länkage med 5-punkters dubbel-vipp omvandlar hydraulisk manöverkraft till formklämningstryck. Hög-dragstång med hårdförkromning bär strukturella belastningar. Automatisk centralsmörjning pumpar olja direkt för att växla bussningar baserat på antal cykler. Höjdjustering av formen använder en intern kuggkrans som drivs av en hydraulmotor.
Injektions- och mjukningsenhet
Insprutningsenheten använder en nitrerad eller bimetallisk skruv som drivs av en hydraulmotor med högt-moment för mjukgöring. Dubbla insprutningscylindrar fördelar den hydrauliska kraften jämnt över skruvens bakplatta, vilket säkerställer jämn hastighet framåt utan lutning.
Servo Hydraulsystem
Ström tillförs av en dynamisk permanent-magnet servomotor parad med en intern kugghjulspump. Systemtryck och flödeshastighet övervakas kontinuerligt via tryckomvandlare och roterande omkodare, vilket matar-driftsdata i realtid tillbaka till servodrivenheten.
Styrarkitektur
Maskinstyrenheten har ett 10,4-tums pekskärmsgränssnitt i färg som kan lagra upp till 200 formparameterprofiler. Integrerad diagnostik upptäcker sensoravvikelser, oljetemperaturspikar och slagöverskridningar omedelbart.
Produkt-specifika tekniska fördelar
Mögelskyddssystem
Låg-formskydd övervakar fastspänningsplattans position med linjära givare med en noggrannhet på 0,01 mm. Om motståndet överstiger ett förinställt tröskelvärde under stängning av formen-som från en o-utmatad del-stoppar länkaget omedelbart och reverserar för att förhindra verktygsskador.
Volumetrisk stabilitet och smältkonsistens
Kombinationen av proportionell bakåt-digital styrning och en backventilenhet förhindrar smältåterflöde under hållfasen. Skott-till-skottviktsavvikelse kontrolleras inom<=0.3% across multi-cavity runs.
Förlängd livslängd för hydraulolja
Eftersom servomotorn gasar till nära nollhastigheten under avkylningsfaserna, minskar värmegenereringen i hydraulkretsen avsevärt. Den genomsnittliga oljetemperaturen håller sig mellan 35 grader C och 45 grader C utan att kräva för mycket externt kylvatten, vilket förlänger tätningens hållbarhet och bibehåller oljans viskositet över tiden.
Typiska applikationer
Fordonsteknik
Fästelement, interiörklämmor, ventilationsgaller, sensorhus, kopplingsblock.
Lämplig för glas-fyllda hartser som kräver exakt dimensionsbevarande under termisk påkänning.
Medicinsk utrustning och laboratorieutrustning
Sprutcylindrar, pipettspetsar, bloduppsamlingsrör, vätskeanslutningar.
Konfigurerad för Cleanroom Class 8-kompatibilitet med icke-kontaminerande binde-beläggningar och olje-behållare.
Tekniska och förpackningskomponenter
Tunna-väggar, gängade förslutningar, precisionsväxlar, pumphus.
Konstruerad för korta cykeltider och snabb formfyllning utan strukturell deformation.
Materialkompatibilitet
De standardnitrerade skruv- och cylindrarna bearbetar ofyllda tekniska hartser, medan specialiserade bimetallalternativ hanterar aggressiva fyllmedel:
|
Hartsklass |
Material |
Rekommenderat alternativ för skruv/pipa |
Bearbetar anteckningar |
|
Standardvara |
PP, PE, PS, ABS |
Nitrerat stål (38CrMoAlA) |
Standard L/D-förhållande (20:1), standardkompressionsprofil |
|
Tekniska polymerer |
PC, PA6/PA66, POM, PBT |
Slitstark-bimetallegering |
Högt L/D-förhållande (22:1), exakt trumtemperaturhantering krävs |
|
Förstärkta hartser |
PA66 + 30% glasfiber |
Helhärdad / hårdmetallbelagd |
Hög-nötningsbeständighet; förstärkt skruvflyglandskydd |
|
Frätande hartser |
PVC, flamskyddande ABS |
Rostfri / Krompläterad |
Korrosionsbeständig-plätering med specialiserade kylzoner för tunnorna |
Hur man väljer / konfigurationsalternativ
Urvalssteg
Bestäm erforderlig spännkraft: Beräkna delens projicerade area inklusive löpare och multiplicera med specifikt kavitetstryck (bar). Välj ett maskintonnage som arbetar med 70 % till 85 % av nominell maximal kraft.
Beräkna skottvolym: Se till att den totala skottvikten (delar plus löpare) faller mellan 20 % och 80 % av den totala teoretiska skottkapaciteten.
Verifiera fysiska mått: Kontrollera gjutformens dimensioner mot -stångens spel (H x V), minsta/högsta gjutformstjocklek och specifikationer för ejektorslag.
Modulär konfigurationsmatris
Core Pull System: 1 till 4 hydrauliska kärna-dragkretsar för komplexa formglidmekanik.
Luftblåsventiler: Upp till 4 oberoende tidsinställda luftejektorkanaler.
Förberedd för automatisering: Valfria Euromap 67- eller SPI-robotgränssnitt för integrerad demontering och nedströmsautomation.
Tillverkning och kvalitetskontroll
Varje maskin genomgår strikt strukturell och funktionell verifiering innan fabriksgodkännande:
Platens parallellismtestning: Laserinriktningsverktyg verifierar plattans parallellitet över fyra drag-stångspositioner under fullt klämtryck till inom 0,05 mm/m.
Stressavlastande process: Maskinbearbetade valsgjutgods genomgår termisk stress-avlastningsglödgning för att permanent ta bort inre stress och förhindra strukturell deformation under kontinuerlig belastning.
Hydrauliskt tryckhållningstest: Hydrauliska grenrör och cylindrar är prov-testade vid 1,5 gånger arbetstrycket i 4 timmar för att verifiera tätningens integritet.
Full-Ladda torrkörning: 48-timmars kontinuerlig automatisk cykeltestning verifierar elektrisk signalstabilitet, servosvarstider och termisk jämvikt före leverans.
Anpassning och OEM-support
Skräddarsy maskinkonfigurationer till specifika fabriksmiljöer och tillverkningsarbetsflöden:
Specialiserade skruvgeometrier:Anpassade spärrskruvar, blandningshuvuden och ventilerade tunnor för direkt färgblandning eller devolatilisering.
Hydrauliska modifieringar:Hög-ventilblock för snabba insprutningshastigheter; alternativ för samtidig rörelse för parallell kärna-dragning och klämöppning.
Anpassad färg och varumärke:Rammålning, märkning av kontrollgränssnitt och lokaliserad spänningsmatchning (t.ex. 480V/60Hz, 380V/50Hz, 220V/60Hz).
Vad köpare bör ge för en offert
Att tillhandahålla följande projektparametrar möjliggör exakt utrustningsdimensionering och kommersiell offert inom 24 timmar:
Delritningar/prover:3D CAD-filer (STEP/IGES) eller tekniska 2D-ritningar med mått, väggtjocklek och vikt.
Materialdetaljer för harts:Specifik polymerkvalitet, tillverkarens datablad och fyllmedelsprocent (t.ex. glasfiberprocent, mineralinnehåll).
Formlayout:Antal hålrum, utformning av löparsystemet (Cold Runner eller Hot Runner) och övergripande formmått (L x B x H).
Målutgångskrav:Förväntad cykeltid och erforderlig daglig produktionsvolym.
Fabriksverktyg:Lokal driftspänning/frekvens och kylvattenförsörjningskapacitet.
FAQ
F: Vilken repeterad positioneringsnoggrannhet uppnår injektionsenheten?
S: Linjära givare på injektionsaxeln ger positionsåterkoppling exakt till 0,01 mm, och bibehåller konsistensen av upprepade injektionsslag inom +/-0,1 mm över produktionskörningar.
F: Hur jämför en servohydraulisk maskin med en helt-elektrisk maskin?
S: Servohydrauliska maskiner levererar höga klämkrafter, pålitlig hålltrycksprestanda och robust-långtidshållbarhet till en avsevärt lägre kostnad för kapitalutrustning än alla-elektriska modeller. De uppnår jämförbar energieffektivitet (30 % till 60 % besparingar jämfört med standardhydraulik) och exakt repeterbarhet som lämpar sig för de flesta tekniska formningsapplikationer.
F: Vilket underhållsschema krävs för servohydrauliksystemet?
S: Byt hydraulolja och rengör returfiltren efter de första 500 drifttimmarna. Under normala driftsförhållanden, utför oljefiltreringskontroller var 3 000:e timme och slutför fullständiga oljebyten var 6 000 till 8 000 timmar. Det automatiska centralsmörjsystemet täcker vippstift baserat på inställda cykler.
F: Kan maskinen bearbeta hög-temperaturteknisk plast som PEEK eller PEI?
A: Ja. Bearbetning av hög-temperaturpolymerer kräver ett valfritt keramiskt värmepaket med hög-temperatur, specialiserade hög-temperaturtermoelement och en bimetallisk skruv/cylinderenhet som är klassad för bearbetningstemperaturer upp till 400 grader C.
Populära Taggar: hög precision servo formsprutningsmaskin, Kina hög precision servo formsprutningsmaskin tillverkare, leverantörer, fabrik