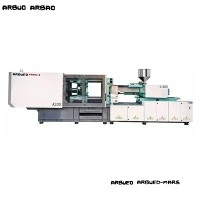
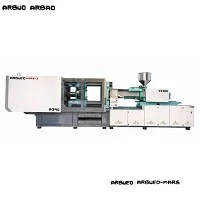
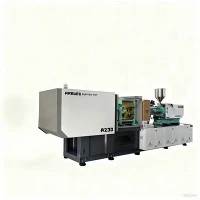
Hög-höghastighetsformsprutningsmaskin för hög-produktion
Den här snabba-formsprutningsmaskinen är konstruerad speciellt för snabb-cykeltillverkning i hög-volym av tunna-plastkomponenter. Utformad för krävande applikationer som livsmedelsförpackningar, medicinska förbrukningsartiklar, optiska komponenter och precisionselektronik, kombinerar plattformen en-cylindrig/dubbel-cylindrig hög-insprutningsenhet med en hög-styvhet växlande klämstruktur.
Genom att integrera ett servosystem med sluten-slinga, kväveackumulatoracceleration och oberoende parallella hydraulkretsar uppnår denna serie insprutningshastigheter på upp till 800 mm/s och torrcykeltider på under 1,5 sekunder. Maskinen eliminerar termisk drift och valsböjning under kontinuerlig 24/7 tung-drift, vilket ger repeterbarhet inom +-0.1 % avvikelse från skott-till-skottvikt.
Nyckelspecifikationer
De tekniska parametrarna nedan representerar standardkonfigurationer över vår-höghastighetsproduktionslinje. Anpassade skruvförhållanden och injektionsenheter är tillgängliga baserat på formkavitation och hartsflödesbeteende.
|
Parameter |
Enhet |
HS-200 |
HS-300 |
HS-450 |
HS-600 |
|
Spännkraft |
kN |
2,000 |
3,000 |
4,500 |
6,000 |
|
Slipstagsavstånd (H x V) |
mm |
560 x 510 |
680 x 630 |
820 x 760 |
950 x 880 |
|
Plattmått (H x V) |
mm |
830 x 780 |
990 x 940 |
1,180 x 1,120 |
1,360 x 1,290 |
|
Max. Mögelöppningsslag |
mm |
500 |
600 |
750 |
880 |
|
Skruvdiameter |
mm |
35 / 40 / 45 |
45 / 50 / 55 |
55 / 60 / 65 |
70 / 75 / 80 |
|
Insprutningstryck (max) |
bar |
2,300 |
2,200 |
2,100 |
2,000 |
|
Max. Insprutningshastighet |
mm/s |
500 - 800 |
500 - 800 |
450 - 650 |
400 - 600 |
|
Mjukningshastighet (PS) |
g/s |
45 |
72 |
115 |
180 |
|
Ejektorkraft / Slag |
kN / mm |
65 / 140 |
90 / 160 |
130 / 200 |
180 / 220 |
|
Torrcykeltid (Euromap) |
s |
1.3 |
1.5 |
1.8 |
2.2 |
|
Systemtryck |
bar |
175 |
175 |
175 |
175 |
Nyckelfunktioner
Hög-servoinsprutningssystem:Använder servodrivningar med låg-tröghet i kombination med proportionella riktningsventiler med högt-flöde, och når toppinsprutningshastigheter på under 25 millisekunder.
Kväveackumulatorhjälp:Integrerade hydrauliska ackumulatorer ger omedelbart hydraulflöde under påfyllningsfasen, vilket förhindrar smältfrysning i ultra-tunna väggsektioner (väggtjocklek ner till 0,35 mm).
Parallell rörelse (samtidiga åtgärder):Oberoende hydraulkretsar möjliggör samtidig formöppning, mjukning och utkastning, vilket minskar de totala cykeltiderna med 15 % till 30 %.
Låda med hög-styvhet-Plåtdesign:Finite Element Analysis (FEA) optimerad plattdesign minimerar nedböjning under full spännkraft, vilket säkerställer enhetlig formspänningsfördelning och förlänger formens livslängd.
Sluten-slingatryck och hastighetskontroll:Digitala linjära optiska omkodare och återkopplingsslingor för omvandlare upprätthåller tryck- och positionsreglering i realtid-, vilket undertrycker blixt och korta bilder.
Energi-Effektiv Common Bus Servo Power:Elektro-hydraulisk servoteknik minskar energiförbrukningen med 30 % till 50 % jämfört med traditionella pumpsystem med variabelt-deplacement.
Arbetsprincip och maskinkonfiguration
Hög-hastighet tunn-väggformning kräver snabb fyllning innan polymersmältan når sin glasövergångstemperatur i tunna hålrum.
Operationella arbetsflödessteg
Mjukgöring: Polymerharts kommer in via behållaren och fatet och genomgår höghastighetsskjuvningsmjukning.
Tryckökning: Hydrauliska ackumulatorer aktiveras för att ge omedelbar insprutningsacceleration.
Kavitetsinjektion: Fyllning med hög-hastighet sker under övervakning av linjär optisk kodare med sluten-slinga.
Parallella operationer: Mjukning och kylning sker samtidigt vid sidan av formöppning och delutkastning.
Kärnsystemkonfiguration
Spännenhet:
5-punkts dubbel vippmekanism med härdade stålbussningar och automatisk centraliserad fettsmörjning.
Rörlig valsplatta som stöds av linjära styrskenor för att eliminera valsens lutning och lägre formslitage.
Känslig låg-formskyddskrets för att upptäcka ej-utmatade delar innan låsning.
Injektionsenhet:
En-cylindrig eller balanserad dubbel-insprutningsstruktur som minimerar fram- och återgående masströghet.
Nitrerad eller bimetallisk cylinder och skruv (specifikt proportionellt vid 22:1 till 24:1 L/D) designad för hög skjuvning och snabb mjukning.
Keramiska värmeband med PID multi-zontemperaturmoduler som bibehåller +-1 graders C fatnoggrannhet.
Hydraulik och kontroll:
Dedikerad-höghastighetskontroll (KEBA / Techmation) med pekskärmsgränssnitt-, realtidskurvor- och Industry 4.0 (Euromap 63/77) datagränssnitt.
Oljefiltreringssystem med högt-tryck (3-mikronklassificering) med oljetemperatur olja-vattenvärmeväxlare.
Tekniska fördelar
Skott-Viktkonsistens:Precisionsservoventiler övervakar övergången från insprutning till att hålla trycket inom 1 ms och håller massavariansen under +-0.1% över multi-kavitetsverktyg.
Minskad stress på formverktyg:Plattens styvhet förhindrar centrumavböjning och bibehåller parallell inriktning inom 0,05 mm även under maximala klämbelastningar.
Snabbt hydrauliskt svar:Proportionalventiler med hög-dynamisk respons förkortar hydrauliska signalfördröjningar, vilket möjliggör omedelbar acceleration från 0 till 800 mm/s.
Förlängd livslängd för olja och komponenter:Smidiga retardationsalgoritmer undviker hydrauliska stötvågor, sänker toppoljetemperaturerna och bevarar tätningens integritet under långa kontinuerliga körningar.
Typiska applikationer
|
Applikationskategori |
Målkomponenter |
Typisk väggtjocklek |
Representativ cykeltid |
|
Mat & dryck förpackningar |
Tunna-väggiga mejeribehållare, IML-glassbaljor, dryckesmuggar, manipulerings-uppenbara lock |
0,35 mm - 0.80 mm |
2.0 s - 4.5 s |
|
Medicinska förbrukningsartiklar |
Engångspipettspetsar, petriskålar, centrifugrör, sprutcylindrar |
0,40 mm - 1.00 mm |
3.5 s - 6.5 s |
|
Elektronik och precisionsdelar |
Mobiltelefon interna ramar, mikro-kontakter, tangentbordshöljen, SIM-kortfack |
0,50 mm - 1.20 mm |
4.0 s - 8.0 s |
|
Logistik & Konsumentvaror |
Snabb-vändningsförslutning, tunna-väggförvaringslådor, engångsbestick |
0,50 mm - 1.50 mm |
3.0 s - 7.0 s |
Materialkompatibilitet
Standard och valfria skruvgeometrier rymmer ett brett spektrum av termoplastiska hartser:
Polypropen (PP):Hög smältflödeshastighet (MFR 30 - 100) hartser för tunna-väggar och behållare.
Polystyren (GPPS / HIPS):Kristallklara-bestick, petriskålar och styva förpackningslådor.
Polyeten (HDPE / LLDPE):Dryckeslock, förslutningar och flexibla tunna-väggar.
Polykarbonat (PC) & ABS:Elektroniska höljen med hög-precision och tydliga optiska komponenter.
Polyetylentereftalat (PET):Dedikerade höghastighets-preforminsprutningsinställningar (valfri motorkonfiguration med högt-vridmoment krävs).
Hur man väljer och konfigurerar alternativ
Att välja rätt maskinstorlek kräver balansering av skottvikt, insprutningshastighet och klämkraft mot formdesignparametrar:
Riktlinjer för storlek
Beräkning av klämkraft: Beräkna projicerad area av delen inklusive löparkanaler. Multiplicera med erforderligt kavitetstryck (vanligtvis 500 - 800 bar för tunn-vägg PP/PS).
Insprutningskapacitet och flödeslängd: Verifiera förhållandet mellan flödeslängd och tjocklek (L/T-förhållande). Om L/T > 150:1 krävs en ackumulatorassisterad-insprutningsenhet med hög-hastighet.
Mjukgöringshastighet: Se till att skruven kan återvinna den erforderliga kulmassan inom det tillgängliga kyltidsfönstret utan att försämra smältan.
Modulär konfigurationsmatris
Hydraulisk ackumulator: Standard eller utökad kapacitet för extrema L/T-förhållanden.
Skruvbeläggningar: Krom-pläterade, bimetalliska legeringar eller volframkarbidbehandlingar för slipande glas-fyllda eller korrosiva material.
Valve Gate Control: Integrerade pneumatiska eller hydrauliska sekventiella ventilportskontroller (4, 8 eller 16 zoner).
Automationsgränssnitt: Euromap 67/SPI-gränssnitt för sido-inträdesrobotar, topp-uttagssystem- och IML-automatisering.
Luftblåsningsenheter: Fler-luftutmatningsventiler för snabbt fall av del.
Tillverkning och kvalitetskontroll
Varje maskin genomgår standardiserade tillverknings- och verifieringsprotokoll innan fabrikssläpp:
Strukturell integritet och bearbetning:Maskinramar och plattor är gjutna av segjärn med hög-hållfasthet (GGG50/QT500) och spänningar-avlastade via termisk glödgning före CNC-bearbetning.
Komponentspårbarhet:Kritiska hydrauliska och elektriska komponenter (t.ex. Yuken/Rexroth-ventiler, Phase/Novatar servomotorer, Schneider Electrics, KEBA-styrenheter) har full seriell spårbarhet.
Uppriktning och paralleller:Laserinterferometrar verifierar plattans parallellitet och dragstångens inriktning under noll- och maximalbelastningsförhållanden.
Factory Acceptance Test (FAT):Före leverans kör varje enhet ett kontinuerligt 48-timmars stabilitetstest av torrcykel följt av ett belastningstest som replikerar målinsprutningshastigheter och arbetstryck.
Anpassning och OEM-support
Vi tillhandahåller skräddarsydda tekniska lösningar för att anpassa maskingränssnittet med befintlig fabriksautomation och verktyg:
Anpassade skruvkonfigurationer:Specialiserade blandningselement, barriärskruvar och ventilerade fat för specifika tillsatser eller masterbatcher.
Justeringar av valsmönster:Icke-standardiserade EUROMAP/SPI-hålmönster, anpassade ringdiametrar och utökade dagsljusavstånd för staplingsformar.
Färgmatchning och varumärke:Skräddarsydda målarfärger, kundmärkning och specifika skyddsdörrkonfigurationer.
Nyckelfärdiga förpackningsceller:Komplett integration inklusive formdesign, hög-sidorobot- med hög hastighet, formkylare, hartstork och nedströms syninspektionssystem.
Vad köpare bör ge för en offert
För att få ett detaljerat tekniskt förslag och kommersiell offert, vänligen ange följande projektinformation:
Delspecifikationer:3D CAD-filer (.STEP / .IGES) eller fysiska ritningar med mått, väggtjocklek och delvikt.
Hartstyp:Specifik polymerkvalitet, MFR/MFI-datablad och eventuella fyllmedelsprocent (t.ex. talk, glasfiber).
Formdetaljer:Antal hålrum, gjutformsmått (L x B x H), total gjutformsvikt och löpartyp (kall- eller varmlöparsystem).
Målcykeltid och volym:Erforderlig produktion per timme/dag och målinriktad cykeltid.
Extra krav:Behov av robotautomation, luftblåsningsventiler, kärndrag eller renrumsöverensstämmelse.
FAQ
F: Vad är den primära skillnaden mellan en standard hydraulisk maskin och en höghastighetsmaskin?
S: Maskiner med hög-hastighet använder rörliga delar med lägre-inertiinsprutning, ackumulatorhjälp, större pump-/servokapacitet, proportionella ventiler med hög-respons och stela platta strukturer för att uppnå insprutningshastigheter på upp till 800 mm/s jämfört med 100 - 150 mm/s på standardmaskiner.
F: Hur hanterar maskinen tunna-väggar utan att skapa blixt?
S: Blixten styrs via servoventiler med hög-respons som växlar från hastighetskontroll till tryckhållning inom 1 millisekund, kombinerat med noll-flexboxplattor som håller formytorna parallella under klämtryck.
F: Kan den här maskinen integreras med In-Mold Labeling-system (IML)?
A: Ja. Styrenheten har standardgränssnitt för Euromap 67 / Euromap 73 och signal-I/O-mappning som krävs för att synkronisera IML-robotik med hög-höghastighet-inom cykelfönster under 3 sekunder.
F: Vilket underhåll krävs för höghastighetsväxlingsmekanismen-?
S: Spännenheten använder ett automatiskt centraliserat smörjsystem med tryckövervakningssensorer. Så länge som rekommenderade fettnivåer upprätthålls och oljefilter byts ut var 4 000:e drifttimme är slitaget på härdade stålstift och bussningar minimalt.
F: Vilka strömförsörjningsparametrar krävs?
S: Standardkonfigurationer stöder 380V - 415V, 3-fas, 50Hz/60Hz. Anpassade transformatorkonfigurationer för 200V, 220V eller 460V industrinät finns tillgängliga på begäran.
Populära Taggar: höghastighetsformsprutningsmaskin för högcykelproduktion, Kina höghastighetsformsprutningsmaskin för högcykelproduktionstillverkare, leverantörer, fabrik, Tunnväggig plastbehållare formsprutningsmaskin