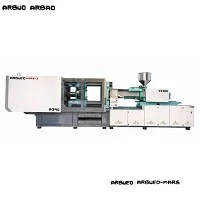
Höghastighets-tunn-väggformsprutningsmaskin
Hög-hastighet tunn-väggsformsprutning kräver hög injektionshastighet, snabba hydrauliska svarstider och maximal mekanisk styvhet för att fylla tunna-sektionsformar innan polymersmältan fryser. Hydrauliska formsprutningsmaskiner av standardtyp saknar ofta ackumulatorhjälp, svarshastighet och plattans styvhet som behövs för att förpacka komponenter med väggtjocklekar under 0,8 mm.
Denna hög-höghastighetsserie för formsprutning av tunna-väggar integrerar ett ackumulator--assisterat hydraulsystem, servo-elektriska hybriddrivenheter och hög-fastspänningsstrukturer. Den här plattformen är konstruerad för hög-kavitationsförpackningsformar, medicinska engångsartiklar och tunna-väggar, och levererar injektionshastigheter på upp till 800 mm/s, torrcykeltider under 1,8 sekunder och precisionstryckkontroll för att förhindra blixtar och korta skott.
Nyckelspecifikationer
Nedan finns de grundläggande tekniska specifikationerna för vårt standardsortiment av-höghastighets tunna-väggar. Specifika värden kan konfigureras baserat på skottvikt, formdimension och krav på cykeltid.
|
Parameter |
Enhet |
Värde/intervall |
|
Spännkraft |
kN/ton |
2,600 - 5,500 kN (260T - 550T) |
|
Slipstagsavstånd (H x V) |
mm |
580 x 580 till 880 x 880 |
|
Plattmått (H x V) |
mm |
850 x 850 till 1280 x 1280 |
|
Max. Öppna Stroke |
mm |
520 - 850 |
|
Formhöjd (min - max) |
mm |
220 - 600 / 300 - 800 |
|
Insprutningshastighet |
mm/s |
350 - 800 (Accumulator Assisted) |
|
Injektionssvarstid |
ms |
<= 16 |
|
Skruvdiameter |
mm |
38 - 65 (L/D-förhållande: 22:1 till 24:1) |
|
Max. Insprutningstryck |
bar |
2,000 - 2,400 |
|
Torrcykeltid (Euromap 6) |
sek |
1.4 - 1.9 |
|
Systemenhetstyp |
- |
Servo-Hydraulisk hybrid + kväveackumulator |
|
Styrsystem |
- |
KEBA/Techmation höghastighetskontroll{{0} |
Nyckelfunktioner
Insprutningssystem för kväveackumulator:Levererar omedelbart oljeflöde med hög-volym för att upprätthålla insprutningshastigheter på upp till 800 mm/s under extremt mottryck utan tryckfall.
Closed-Loop Servo Control:Real-positions- och tryckåterkoppling via linjära optiska skalor med hög-upplösning (0,001 mm upplösning) och tryckgivare.
Hög-Styvhet Box-Ramplatta:Finite Element Analysis (FEA)-optimerad plattstruktur minskar nedböjningen under maxtonnage till mindre än 0,05 mm, vilket skyddar fler-kavitetsformar från ojämnt slitage och skiljelinje.
Dubbel-cylinderbalanserad injektion:Dubbla injektionscylindrar bibehåller inriktningen under höghastighetsrörelse framåt, vilket eliminerar skruvlutning och tätningsnötning.
Linjära styrskenor på injektionsenheten:Linjära rörelsestyrningar med låg-friktion minskar motståndet under hög-insprutning, vilket förbättrar repeterbarheten för insprutningspositionen till +/- 0.1 mm.
Oberoende hydraulisk kretsdesign: Parallella hydrauliska kretsar möjliggör samtidig formöppning/stängning, ejektorrörelse och mjukning, vilket minskar de totala cykeltiderna med 15 % - 20%.
Arbetsprincip och maskinkonfiguration
Hög-hastighet tunn-väggsgjutning skiljer sig markant från standardgjutning på grund av de termiska egenskaperna hos tunn plast. När smält polymer kommer i kontakt med kallt stål i väggtjocklekar mellan 0,35 mm och 0,8 mm fryser smälthuden inom millisekunder. För att fylla formrummet helt måste injektionsfasen avslutas på 0,1 till 0,4 sekunder under tryck som når 2 200 bar.
Core Subsystem Configurations
Spännenhet:
Fem-punkts kinematiskt dubbelväxlingssystem optimerat för snabb öppning/stängning.
Automatiskt centraliserat smörjsystem som övervakar oljetrycket och smörjfrekvensen vid varje vippstiftsled.
Differential snabb-klämkrets för att sänka torrcykeltiderna.
Injektionsenhet:
Nitrerad eller bi-metallskruv designad med en barriärprofil och ett dynamiskt blandningshuvud för att hantera homogenisering med hög-skjuvning utan termisk nedbrytning.
Hög-proportionell eller servoventil som styr oljedistributionen direkt vid insprutningscylinderns inlopp.
Backventil med en keramisk eller slitstark-legeringsring konstruerad för att förhindra tillbakaflöde under insprutningsaccelerationer upp till 10 g.
Hydraul och drivenhet:
Permanentmagnet servomotor ihopparad med interna kugghjulspumpar för energibesparingar på upp till 50 % jämfört med system med fast-deplacement.
Hydrauliska högtrycksackumulatorer för-laddade med kvävgas för att leverera omedelbar hydraulisk energi under påfyllning.
Oljefiltrering ner till 3 mikron med integrerad oljekylare och övervakning av oljetemperatur/nivå i realtid-.
Produkt-specifika tekniska fördelar
Ultra-kort svarstid för injektion (<= 16 ms)
Standardhydraulikventiler kräver 40 - 80 ms för att gå från neutral till helt öppen. Den här enheten använder Moog/Rexroth-servoventiler med hög-respons i kombination med nära-kopplade ackumulatorgrenrör, vilket uppnår målhastighet inom 16 ms. Detta förhindrar för-smältning och dynamiska tryckspikar.
Minskad valsnedböjning under hög tonnage
Ojämn spännkraftsfördelning orsakar blixt på mitthåligheter i verktyg med hög-kavitation (t.ex. matbehållare med 32-hålrum eller 48-håligheter). Plattlayouten av lådtyp riktar klämkrafterna direkt bakom formens monteringsområde, och bibehåller formytans parallellitet under full klämbelastning.
Mjukgörande termisk stabilitet
Höga skruvrotationshastigheter kan generera överdriven friktionsvärme, bränna känsliga material som polypropen (PP) eller polystyren (PS). Den specialiserade spärrskruvsgeometrin balanserar mekanisk skjuvning och värmeledning, och håller smälttemperaturvariationen inom +/- 1.5 grader C över kontinuerliga 24/7 körningar.
Typiska applikationer
Den här maskinplattformen stöder tillverkning av hög-volym över sektorer som kräver hög precision, noll defektfrekvens och snabb kontinuerlig drift:
Tunna-matförpackningar:
Runda och rektangulära delikatessförpackningar (0,4 mm - 0.6 mm väggtjocklek)
I-Mold Labeling (IML) yoghurtbägare, glassbaljor och margarinbehållare
Tappa-uppenbara dryckeslock och förslutningar
Medicinska engångsartiklar:
Pipettspetsar (multi-hög-precisionsverktyg med hålrum)
Spruttrummor och kolvstänger
Centrifugera rör och testkyvetter
Konsumentvaror och elektronik:
Engångsbestick (knivar, gafflar, skedar med korta cykeltider under 3,5 s)
Mobiltelefon interna ramfästen och batterihus
Ljusledarplattor och optiska displayramar
Materialkompatibilitet
Tunnväggsformsprutning kräver hartser med högt smältflödesindex (MFI) för att underlätta snabbt flöde genom smala kavitetskanaler:
Polypropen (PP):Injektionsgrad MFI 30 - 100 g/10 min. Primärt harts för matbehållare, IML-förpackningar och kapsyler.
Polystyren (GPPS / HIPS):Hög-flödeskvalitet för genomskinliga tunna-väggar, bestick och styva förpackningar.
Polyeten (HDPE / LLDPE):Används för flexibla förslutningar, lock och tunna-väggiga industrihinkar.
Polykarbonat (PC) / ABS-blandningar:Appliceras i tunna- elektroniska höljen som kräver flamskydd och hög slaghållfasthet.
Polyetylentereftalat (PET):Specialiserade förformar för tunn-vägg och specialiserade förpackningsapplikationer.
Hur man väljer / konfigurationsalternativ
Att välja rätt maskinstorlek kräver utvärdering av skottvolym, projicerad yta, väggtjocklek och formdesign:
Formel för dimensionering av klämkraft
Spännkraft (ton)=[Projicerad yta av delar + löpare (cm^2) x hålighetstryck (bar)] / 1000 x säkerhetsfaktor (1.1 - 1.2)
Rekommenderad konfigurationsmatris
|
Komponent / Krav |
Standardförpackning |
Hög-medicinsk precision |
IML Integrated Line |
|
Insprutningshastighet |
500 - 600 mm/s |
400 - 500 mm/s |
600 - 800 mm/s |
|
Skruvtyp |
Bi-nitrerad |
Rostfritt stål / Krompläterad |
PP-spärrskruv med högt-flöde |
|
Renrumsberedskap |
Standard industri |
ISO klass 7/8 kompatibel |
Slutet klämområde |
|
Automationsgränssnitt |
Euromap 67 / SPI |
Euromap 67 / SPI |
Euromap 73 / Hög-IML-signal |
|
Ackumulatorer |
Enkel/dubbel cylinder |
Dubbelcylindrig precisionsstyrd |
Ackumulator för flera-stationer med hög-kapacitet |
Tillverkning och kvalitetskontroll
Varje maskin genomgår strikta konstruktions-, bearbetnings- och funktionsverifieringar före leverans:
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->[CMM Alignment Verification]
|
[Factory Acceptance Testing (FAT)]<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
Gjutning och stressavlastning:Maskinramar och plattor använder segjärnsgjutgods (QT450-10) som utsätts för naturlig och termisk stress-avlastning för att eliminera inre stress och förhindra långvarig deformation.
Precisionsbearbetning:Plattytor och styrhål för-stag bearbetas på 5-axliga CNC-portalbearbetningscentra i en temperaturkontrollerad miljö.
Laserinterferometerjustering:Bindstångens parallellitet och plattans platthet verifieras med Renishaw laserinterferometrar för att säkerställa noggrannhet inom 0,03 mm.
72-timmars belastningstestning:Monterade maskiner utför en 72-timmars kontinuerlig torkcykel- och tryckhållningstest som övervakar oljetemperatur, vibrationsnivåer och hydraulisk stabilitet innan fabriksgodkännande.
Anpassning och OEM-support
För att stödja specifika produktionslinjekrav och fabriksautomationsstandarder erbjuder vi tekniska anpassningsalternativ:
Alternativ för fatuppvärmning:Keramiska värmeband, infraröd energi-sparande värmeöverdrag eller induktionsvärmesystem för snabb termisk reaktion.
Förlängt formöppningsslag:Modifierad växlingskinematik för djupa-tunna-väggar eller höga IML-produkter.
Specialiserade skruvgeometrier:Anpassade L/D-förhållanden och flygningar konstruerade för bio-hartser (PLA), hög-fyllda föreningar eller PCR-blandningar (post-konsumentåtervunna).
Integrerad hydraulisk kärna:Programmerbara sekventiella kärna-dragkretsar integrerade direkt i maskinens PLC.
Anpassad färg och märkesmärkning:Färgmatchning till kundens fabriksstandarder och OEM privat märkning för regionala utrustningsdistributörer.
Vad köpare bör ge för en offert
För att få ett korrekt tekniskt förslag, formmatchningsutvärdering och kommersiell offert, vänligen dela följande projektparametrar:
Delritningar:2D/3D-filer (STEP, IGES eller PDF) som indikerar kritiska dimensioner och minsta väggtjocklek.
Hartsspecifikation:Specifik polymerkvalitet, varumärke och smältflödesindex (MFI/MFR).
Formdetaljer:
Antal hålrum
Formens mått (längd x bredd x höjd) och vikt
Typ av heta löparsystem (ventilport eller öppen sprue) och krav på elektrisk grindstyrning
Målutgång/cykeltid:Förväntad daglig produktionskvantitet eller erforderligt mål för torrcykel.
Automatiseringskrav:Gränssnittsbehov för In-Mold Labeling (IML)-robotar, sido-uttagsarmar- eller nedströms förpackningsmaskiner.
FAQ
F: Hur förbättrar-ackumulatorassisterad injektion framgången för gjutning av tunna-väggar?
S: Ackumulatorer lagrar hydraulisk energi under kylnings- och mjukningsfaserna och släpper ut den omedelbart under injektionen. Detta ger den extremt höga flödeshastigheten som krävs för att fylla tunna håligheter inom bråkdelar av en sekund innan polymeren fryser, vilket förhindrar korta skott och strukturell stress.
F: Kan den här maskinen köra vanliga-väggdelar eller allmänna formsprutningsformar?
A: Ja. Styrsystemet tillåter förare att inaktivera ackumulatorhjälp eller sänka insprutningshastigheten via HMI-skärmen. Men för standarddelar med tjocka-väggar där cykeltiderna domineras av långa kylningsfaser, är en standardservo-hydraulisk maskin generellt sett mer kostnadseffektiv-.
F: Vilken underhållsrutin krävs för-höghastighetsdrift?
S: Hög-drift ökar slitaget på mekaniska leder och hydrauliska tätningar. Underhållet inkluderar daglig kontroll av automatiska smörjoljenivåer, verifiering av hydrauloljans renhet (NAS klass 7 eller bättre) var 3:e till 6:e månad, kontroll av kväveackumulatorns laddningstryck var 6:e månad och inspektion av vippbussningar årligen.
F: Är kontrollern kompatibel med Industry 4.0 och fabriks MES-system?
A: Ja. Styrenheten stöder kommunikationsprotokollen OPC-UA och Euromap 63/77. Real-tidsparametrar-inklusive cykeltider, injektionstryckkurvor, temperaturprofiler och larmhistorik-kan exporteras direkt till ditt centrala exekveringssystem.
Populära Taggar: höghastighets tunnväggformsprutningsmaskin, Kina höghastighets tunnväggformsprutningsmaskintillverkare, leverantörer, fabrik