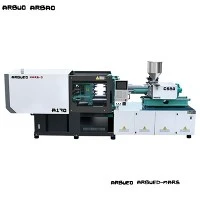
Hög-servoformsprutningsmaskin
Hög-precisionsformsprutningsmaskiner för tunna-väggar är konstruerade för tunna-väggiga behållare, förpackningar, medicinska engångsartiklar och elektroniska precisionshöljen som kräver väggtjocklekar mellan 0,35 mm och 0,80 mm. Standard formsprutningsutrustning kämpar ofta med korta skott, blixtar och termisk nedbrytning när den tvingas in i fyllningscykler med ultra-hög-hastighet. Denna serie tar itu med dessa problem genom hög insprutningshastighet, snabb hydraulisk respons och hög ramstyvhet.
Genom att använda kväve-assisterad ackumulatoracceleration, hög-insprutningsenheter och styva box-spännplattor, uppnår denna plattform insprutningshastigheter på upp till 500 mm/s och torrcykeltider under 1,8 sekunder. Det servo-hydrauliska systemet upprätthåller tryckkontroll inom +/- 0.5 bar, förhindrar blixt samtidigt som det säkerställer fullständig fyllning av hålrum i varma-formar med flera hålrum.
Nyckelspecifikationer
200T modell
Spännkraft: 2 000 kN
Slipstagsavstånd (H x V): 560 x 560 mm
Plattstorlek (H x V): 810 x 810 mm
Max. Formtjocklek: 550 mm
Min. Formtjocklek: 220 mm
Ejektorslag: 140 mm
Skruvdiameteralternativ: 32 mm / 36 mm / 40 mm
Insprutningshastighet: Upp till 500 mm/s
Insprutningstryck: 2,200 - 2,500 bar
L/D-förhållande: 22:1 - 24:1
Systemtryck: 17,5 MPa
300T modell
Spännkraft: 3 000 kN
Slipstagsavstånd (H x V): 670 x 670 mm
Plattstorlek (H x V): 960 x 960 mm
Max. Formtjocklek: 650 mm
Min. Formtjocklek: 280 mm
Ejektorslag: 160 mm
Skruvdiameteralternativ: 40 mm / 45 mm / 50 mm
Insprutningshastighet: Upp till 480 mm/s
Insprutningstryck: 2,200 - 2,500 bar
L/D-förhållande: 22:1 - 24:1
Systemtryck: 17,5 MPa
400T modell
Spännkraft: 4 000 kN
Slipstagsavstånd (H x V): 780 x 780 mm
Plattstorlek (H x V): 1 120 x 1 120 mm
Max. Formtjocklek: 750 mm
Min. Formtjocklek: 320 mm
Ejektorslag: 180 mm
Skruvdiameteralternativ: 50 mm / 55 mm / 60 mm
Insprutningshastighet: Upp till 450 mm/s
Insprutningstryck: 2,100 - 2,400 bar
L/D-förhållande: 22:1 - 24:1
Systemtryck: 17,5 MPa
500T modell
Spännkraft: 5 000 kN
Slipstagsavstånd (H x V): 880 x 880 mm
Plattstorlek (H x V): 1 260 x 1 260 mm
Max. Formtjocklek: 850 mm
Min. Formtjocklek: 380 mm
Ejektorslag: 200 mm
Skruvdiameteralternativ: 60 mm / 65 mm / 70 mm
Insprutningshastighet: Upp till 400 mm/s
Insprutningstryck: 2,000 - 2,300 bar
L/D-förhållande: 22:1 - 24:1
Systemtryck: 17,5 MPa
Nyckelfunktioner
Hög-ackumulatorinsprutning:Integrerade hydrauliska ackumulatorer levererar toppflöde omedelbart och når maximal insprutningshastighet inom 15 millisekunder för att fylla tunna-väggar innan plastisk stelning inträffar.
Box-Typ styv plattdesign:Finite Element Analysis (FEA) optimerade plattor minimerar valsböjningen under fullt tonnage, förlänger formens livslängd och bibehåller enhetlig väggtjocklek över alla kaviteter.
Closed-Loop Servo Control:Rexroth/Moog-servoventiler med hög-respons i kombination med optiska linjära omkodare ger real-feedback för skruvposition och systemtryck vid 1 kHz samplingshastigheter.
Specialiserad tunn-väggskruv och cylinder:Nitrerade eller bimetallskruvar med specialiserade blandningshuvuden bearbetar hartser med högt smältflödesindex (MFI) utan nedbrytning av polymerkedje eller färgstrimmor.
Hydraulisk/elektrisk drivning med högt-vridmoment:Mjukgörande motorer med hög-effekt möjliggör samtidig återhämtning under formöppning, vilket minskar de totala cykeltiderna med 15 % till 25 %.
Synkroniserat Air Jet och Ejection System:Fler-pneumatiska ventiler integrerade i valsstyrsystemet stöder hög-luftblåsning för snabb delutkast under kontinuerlig automatiserad drift.
Arbetsprincip / Maskinkonfiguration
Tunn-väggformning kräver fyllning av formhåligheter inom millisekunder innan hartssmältan fryser mot kalla stålhålighetsväggar. Maskinen använder en kväve-laddad hydraulisk ackumulator för att kringgå pumpflödesbegränsningar under injektionsfasen. Vid signalaktivering släpper proportionella ventiler med hög-respons ut ackumulatortrycket till insprutningscylindrar med låg-inertia och driver skruven framåt med hastigheter som överstiger 400 mm/s.
Processflöde:Hydraulic Power Unit -> Servo Pump + Accumulator -> High-Response Valve -> High-Speed Screw Unit ->Formhålighet (0,4 mm) återkopplingsslinga: linjär kodare övervakar kontinuerligt skruvpositionen och skickar data till styrenheten.
Kärnkomponentstandarder:
Insprutningssystem: Linjära styrskenor på insprutningssläden minskar friktionen och bibehåller axiell inriktning under hög-acceleration.
Spännenhet: 5-punkts dubbel vipp mekanisk struktur med härdade stålstift och själv-smörjande grafitbronsbussningar.
Hydraulik: Elektro-hydrauliska servopumpar parade med Rexroth/Moog proportionella ventiler, Gefran tryckgivare och Parker högtrycksslangar.
Styrsystem: KEBA/Techmation industriella kontroller med ett 12-}tums pekskärmsgränssnitt, som stöder OPC-UA och Euromap 67/73-protokoll för robot- och automationsintegration.
Produkt-specifika tekniska fördelar
Minimal plattavböjning under dynamisk belastning:Standardplattor böjs inåt under full klämkraft, vilket gör att centrala hålrum blinkar medan yttre hålrum kort-avbildar. Plattkonstruktionen av lådtyp- koncentrerar klämkraften direkt bakom formens gräns. Under 300T klämbelastningar förblir den maximala valsdeformationen under 0,05 mm, vilket skyddar känsliga tunna-väggsavskiljningslinjer.
Skott-till-skottviktskonsistens:Hög insprutningshastighet skapar dynamisk tröghet som gör att traditionella maskiner överskrider hålltrycket. Genom att använda högfrekventa slutna-slingventiler med en linjär kodarupplösning på 0,005 mm, sker övergångspunkten från hastighetskontroll till tryckkontroll inom millisekunder. Skott-till-skottviktsavvikelse hålls inom +/- 0.2%.
Smälthomogenitet vid hög genomströmning:Bearbetning av hög-MFI-harts (som MFI 60-100 PP) vid höga skruvhastigheter kan introducera skjuvvärme och termisk nedbrytning. Den specialiserade skruvgeometrin balanserar fördelande och dispersiv blandning vid lägre smälttemperaturer, vilket minskar trummans termiska belastning samtidigt som en jämn färgfördelning bibehålls.
Typiska applikationer
Förpackning och matservice:IML (In-Mold Labeling) matbehållare (0,40 mm - 0.60 mm väggtjocklek), engångsbägare för drycker, mejeribaljor, manipulerings-skyddade lock och tunna-väggförvaringskärl.
Medicinska engångsartiklar och laboratorieartiklar:Pipettspetsar för engångsbruk, PCR-rör, sprutcylindrar, medicinska provkoppar och fler-brunnsanalysplattor som kräver tät hålighet-till-kavitetskonsistens.
Elektronik och precisionskomponenter:Lätta inre ramar för mobila enheter, konstruktionsfästen, optiska ljusstyrningsplattor (LGP), bildskärmshöljen och kontakthus med hög-densitet.
Materialkompatibilitet
PP (polypropen)
Typiskt MFI-intervall: 35 - 110 g/10 min
Krymphastighet: 1,0 % - 2.0 %
Bearbetningsanmärkningar: Kräver hög insprutningshastighet; låg smältviskositet; benägna att sjunka märken om hålltrycket sjunker tidigt.
PS / HIPS
Typiskt MFI-intervall: 8 - 20 g/10 min
Krympningshastighet: 0,4 % - 0.7 %
Bearbetningsanmärkningar: Kräver exakt tryckkontroll för att förhindra spröd sprickbildning vid utkastning; utmärkt klarhet för koppar och lock.
SÄLLSKAPSDJUR
Typiskt MFI-intervall: 0.70 - 0.85 IV
Krymphastighet: 1,5 % - 2.0 %
Bearbetningsanmärkningar: Kräver avfuktad torkning ner till under 50 ppm fukt; hög smälttemperatur kräver anti-dregelmunstyckesdesign.
PC / ABS-blandningar
Typiskt MFI-intervall: 15 - 35 g/10 min
Krymphastighet: 0,5 % - 0.7 %
Bearbetningsanmärkningar: Kräver högt insprutningstryck (2,000+ bar) och strikt övervakning av trumtemperaturzonen.
Hur man väljer / konfigurationsalternativ
Att välja rätt maskintonnage och skruvkombination beror på delens projicerade area, väggtjocklek, flödeslängd-till{1}}tjockleksförhållande (L/T) och hartsviskositet.
Formel för klämkraft:Klämkraft som krävs (ton)=[Projekterad area (sq.cm) x Kavitetstryck (bar) / 1000] x 1,1 (säkerhetsfaktor)
Obs! För applikationer med tunna-väggar varierar hålighetstrycket vanligtvis mellan 600 bar och 900 bar.
Riktlinjer för storlek baserat på L/T-förhållande:
L/T-förhållande under 150: Standard servo-hydrauliska modeller med standardskruvprofiler.
L/T-förhållande 150 till 250: Ackumulator-insprutningsenhet krävs; en-cylindrig-höghastighetskonfiguration rekommenderas.
L/T-förhållande över 250: Hög-tryckackumulatorsystem, bimetallisk hög-skjuvskruv och synkroniserad elektrisk plasticering krävs.
Valfria konfigurationer:
Parallell Motion Kit: Elektrisk skruvdrift tillåter mjukgöring när formen öppnas och stängs.
Integrerat i-Mold Labeling (IML)-gränssnitt: Standardiserade Euromap 67 / Euromap 73-robotgränssnitt.
Hydrauliska kärndragningsventiler: Utbyggbara upp till 4-kretsoberoende kärndragningssekvenser.
Isolerade fatskydd: Minskar värmestrålningsförlusten från värmeband med upp till 30 %.
Tillverkning och kvalitetskontroll
Varje maskin genomgår strukturerade monteringsprotokoll och standardtestning före leverans:
Produktionssekvens:Frame Stress Relieving -> CNC Machining of Platens -> Assembly & Piping -> Laser Interferometer Alignment -> 48-hr Dry Run Test ->Fabrikssignering-Av
Kvalitetsstandarder och certifieringar:
Säkerhet och systemöverensstämmelse: Tillverkad enligt ISO 9001 kvalitetsledning och ISO 14001 miljöledningssystem. Fullständigt certifierad enligt CE (EN 201:2009 säkerhetsstandarder för plastmaskiner).
Ytfräsning av plattan: Maskinbearbetad på portalbearbetningscentra med hög-precision för att säkerställa ytparallellism inom 0,03 mm/m.
Tie Bar Ultrasonic Inspection: 100 % volymetrisk ultraljudstestning av smidda 40CrMo-legerade stålstag för att kontrollera om det finns inre mikrosprickor-.
Hydraulisk trycktestning: Fördelare och rörkretsar testade vid 1,5 gånger arbetstrycket under 24 timmar för att säkerställa noll inre eller externa läckage.
Laserjustering: Plattens parallellitet och dragstångens koaxialitet verifierad med Renishaw laserinterferometrar under växlingslåsningssekvenser.
Kontinuerlig belastningstestning: Varje enhet genomgår ett 48-timmars kontinuerligt torrkörningstest vid maximal driftshastighet innan kundinspektion.
Leverans, garanti & komponenthärkomst
Standard leveranstid:30 till 45 kalenderdagar från orderbekräftelse och mögelverifiering.
Standardgarantitäckning:18 månaders garanti på primära strukturella komponenter (plattor, dragstänger, ram); 12 månaders omfattande garanti på hydrauliska, pneumatiska och elektriska kontroller.
Kärnleverantörslista:Rexroth / Moog (hydrauliska ventiler), Gefran (tryckgivare), Parker (hög-tryckslangar), KEBA / Techmation (PLC-styrenheter), Schneider / Siemens (låg-elektricitet).
Anpassning och OEM-support
Skräddarsydda skruvprofiler:Anpassade blandningszoner för flygdjup, stigning och barriär optimerade för specifika masterbatch- eller omslipningsförhållanden.
Extended Daylight & Stroke:Anpassade avstånd för dragstången och plattans dimensioner för att rymma stora fler-varma formar eller stapelformar.
Anpassade färgscheman och mjukvarugränssnitt:OEM-varumärkesintegration, anpassade användarkontrollskärmar och lokaliserade systemspråk (engelska, tyska, spanska, franska).
Automationscellintegration:Nyckelfärdig integrering inklusive höghastighetsrobotar- på sidan, IML-automation, optisk syninspektion och nedströms transportörsystem.
Vad köpare bör ge för en offert
För att få en korrekt teknisk offert, förslag på maskinstorlek och beräkning av cykeltid, vänligen ange följande detaljer:
Deldesignfiler:3D CAD-filer (.STEP, .IGS) inklusive exakta specifikationer för väggtjocklek.
Materialspecifikationer:Polymerkvalitet, MFI-betyg, densitet och fyllmedelsprocent (som glasfiber eller kalciumkarbonat).
Formdetaljer:Antal hålrum, formens yttre dimensioner (L x B x H), total formvikt och krav på reglering av ventilen för heta löpare.
Målcykeltid:Nödvändig delutgång per timme eller målcykeltid i sekunder.
Nedströms automatisering:Krav på IML, robotplocknings-och-placeringssystem eller luftjetutstötningskretsar.
FAQ
F: Hur skiljer sig formsprutning av tunn-vägg från vanlig formsprutning?
S: Tunn-väggformning innebär att delar med väggtjocklek under 0,8 mm fylls. Detta kräver högre insprutningshastigheter (över 300 mm/s), högre insprutningstryck (över 2 000 bar), snabbare svarstider för kontrollenheten och högre styvhet på plattan för att förhindra blixt och korta skott jämfört med standardgjutning.
F: Varför behövs en hydraulisk ackumulator för tunna-väggar?
S: Hydraulpumpar av standardtyp kan inte tillföra vätska tillräckligt snabbt för att driva skruven med erforderliga hastigheter (300 till 500 mm/s). En ackumulator lagrar hydraulisk energi under tryck och frigör den omedelbart, vilket ger det toppflöde som behövs för att fylla tunna väggar innan plastsmältan fryser.
F: Vad är den genomsnittliga energiförbrukningen per kilogram bearbetat harts?
S: Tack vare servopumpar med variabelt-deplacement och kinetisk energiåtervinning varierar strömförbrukningen mellan 0,28 kWh/kg och 0,35 kWh/kg beroende på material och cykeltid. Detta motsvarar en energibesparing på 30 % till 55 % jämfört med traditionella fasta-deplacementpumpsystem.
F: Vad är den typiska hydrauliska svarstiden för dessa maskiner?
S: Styrt av hög-respons med sluten-slinga servoventiler, når systemtrycket och flödet maximala börvärdesutgångar inom 15 millisekunder efter signalutförande.
F: Kan dessa maskiner bearbeta biologiskt nedbrytbara material som PLA?
A: Ja. Men eftersom PLA har låg smälthållfasthet och är termiskt känslig kräver maskinkonfigurationer för PLA tunn-väggformning exakt trumtemperaturkontroll och anpassade skruvprofiler med låg-skjuvning för att förhindra hartsnedbrytning.
F: Hur hanteras mögelsäkerheten vid höghastighetsstängning-?
S: KEBA-styrenheten övervakar formens position och kraft kontinuerligt. Formskyddsfasen med lågt-tryck detekterar motstånd ner till 1 Nm eller hinder så små som 0,1 mm, och stoppar klämrörelsen omedelbart för att förhindra mögelskador.
Populära Taggar: hög precision tunnvägg formsprutningsmaskin, Kina hög precision tunnvägg formsprutningsmaskin tillverkare, leverantörer, fabrik