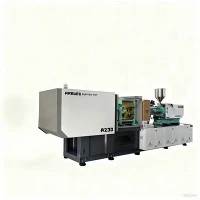
Hybridhydraulisk-elektrisk formsprutningsmaskin
Hybridhydrauliska-elektriska formsprutningsmaskiner kombinerar servo-elektriska injektionsenheter med hydrauliska klämsystem. Den här arkitekturen är inriktad på gjutningsoperationer med hög-hastighet och hög-tonnage som kräver snäva dimensionstoleranser och minskad strömförbrukning.
Den elektriska enheten utför kontinuerlig mätare-in/meter-utdosering och hög-mjukning, oberoende av hydraulkretsen. Hydraulsystemet hanterar hög-kraftsklämning, kärndragning och ejektorsekvenser med hjälp av en servopump med variabelt-deplacement. Att separera mekanisk mjukgöring från hydraulisk klämning eliminerar uppvärmning av hydraulisk vätskeskjuvning under skruvrotation, vilket minskar effektförbrukningen med 30 % till 50 % jämfört med konventionella hydrauliska maskiner med fast-deplacement.
Sammanfattning av arkitektur:
Servo-elektriskt injektionsdelsystem: Dedikerat till exakt skruvrotation, dosering, oberoende parallellrörelse under klämrörelse och sluten-slinga servorespons.
Hydrauliskt klämsystem: Dedikerat för att växla eller direkt hydraulisk klämning, generering av hög klämkraft, kärndragning och ejektorsekvenser.
Teknisk jämförelse: Drive Technologies
Följande tabell beskriver prestanda och ekonomiska avvägningar-mellan maskindiskformat för att underlätta valet av maskinplattform:
|
Metrisk / funktion |
Hydraulisk maskin |
Hybridmaskin |
All-elektrisk maskin |
|
Initial kapitalinvestering |
Baslinje (1,0x) |
Mellan-intervall (1,2x - 1.35x) |
Hög (1,6x - 2.0x) |
|
Energiförbrukning |
Hög baslinje |
30 % - 50% besparingar |
50 % - 70% besparingar |
|
Insprutningsposition Precision |
+/- 0.05 mm |
+/- 0.01 mm |
+/- 0.005 mm |
|
Parallell rörelseförmåga |
Begränsad (kräver flera-pumpar) |
Standard (dosering under rörelse) |
Standard |
|
Spännkraftsområde |
Obegränsat (50 till 4,000+ ton) |
Medium till hög (100 till 1,500+ ton) |
Begränsat högt-tonnagealternativ |
|
Hydraulic Core Pull Integration |
Inföding |
Inföding |
Kräver tillägg-på strömenhet |
|
Oljebytesintervall |
4 000 timmar |
10 000 timmar |
N/A (fettsmörjning) |
|
Lämplighet för renrum |
Låg (risk för oljedimma) |
Hög (sluten injektionszon) |
Högsta |
Nyckelspecifikationer
Nedan finns tekniska standardklassificeringar för viktiga maskintonnage:
|
Specifikation |
Enhet |
160 ton |
280 ton |
450 ton |
650 ton |
|
Spännkraft |
kN |
1,600 |
2,800 |
4,500 |
6,500 |
|
Slipstagsavstånd (H x V) |
mm |
470 x 470 |
620 x 620 |
820 x 820 |
980 x 920 |
|
Plattmått (H x V) |
mm |
700 x 700 |
910 x 910 |
1,180 x 1,180 |
1,400 x 1,340 |
|
Max. Mögelöppningsslag |
mm |
450 |
580 |
780 |
920 |
|
Max. Dagsljus |
mm |
950 |
1,230 |
1,580 |
1,820 |
|
Skruvdiameter (B-Skruva) |
mm |
45 |
55 |
70 |
85 |
|
Teoretisk skottvolym |
cm3 |
318 |
605 |
1,385 |
2,438 |
|
Injektionsvikt (PS) |
g |
290 |
551 |
1,260 |
2,218 |
|
Max. Insprutningstryck |
bar |
2,150 |
2,020 |
1,850 |
1,750 |
|
Insprutningshastighet |
mm/s |
200 - 350 |
200 - 300 |
160 - 250 |
140 - 220 |
|
Mjukningshastighet (PS) |
g/s |
32 |
58 |
110 |
165 |
|
Ejektorslag/kraft |
mm / kN |
140 / 48 |
170 / 77 |
200 / 110 |
250 / 160 |
|
Systemdriftstryck |
bar |
160 |
160 |
175 |
175 |
Nyckelfunktioner
Parallell rörelseexekvering:Dosering sker samtidigt med klämmans öppning och utkastning, vilket minskar de totala torrcykeltiderna med 1,2 till 2,5 sekunder per skott.
Closed-Loop Pressure Control:Tryckgivare monterade direkt bakom injektionsmunstycket följer hålighetstrycket med 1 ms provtagningsintervall för att förhindra blixt och korta skott.
Energioptimerad-hydraulkrets:Variabla servopumpar med dubbla-spolplattor levererar endast vätska vid behov under fastspänning eller härdmanövrering, vilket håller tomgångseffekten under 0,8 kW.
Drift med låg oljetemperatur:Frikopplad mjukgöring förhindrar värmeöverföring till den hydrauliska behållaren. Den genomsnittliga oljedriftstemperaturen ligger mellan 38 grader C och 42 grader C utan tung kylbelastning.
Linjärt styrvagnsstöd:Dubbla linjära rörelsestyrningar stöder injektionsenheten och bibehåller cylinderinriktningen inom +/- 0.02 mm under hög-hastighet framåt och bakåt.
Maskinkonfiguration
Systemström och vätskedirigering
Injection Drive Line: AC-servomotorn driver växellådan och driver skruvrotation för exakt dosering direkt in i den uppvärmda cylindern.
Hydraulisk kraftenhet: Servopumpen matar vätska genom det centrala ventilgrenröret. Hydraulkraften leds dynamiskt till både insprutningsenheten (för axiell rörelse och insprutningsförstärkning) och spännenheten (för hydraulcylindrar och vippspännmekanik).
Injektionsenhetsarkitektur
Doseringsdrift: Synkron AC-servomotor med vatten-kylda mantel anslutna via planetväxellåda med högt-vridmoment.
Insprutningsaktivering: Proportionell hydraulventil med hög-respons uppbackad av dubbla ackumulatorbankar för snabba insprutningshastighetsprofiler.
Pipa & skruv: Nitrerad stålkonstruktion (38CrMoAlA) härdad till 950 HV, med valfria bimetallskikt (volframkarbidlegering) för slipande material.
Klämenhetsarkitektur
Mekanism: 5-punkts dubbelt vippsystem med gjutna stålplattor (QT500-7).
Bindstänger: Hög-hållfast legerat stål (40Cr) med hårdförkromning (0,03 till 0,05 mm tjocklek) för att minimera slitage på styrbussningar.
Smörjning: Automatisk central fettpump med tryck-övervakade distributionsledningar.
Produkt-specifika tekniska fördelar
Repeterbarhet och skott-Viktkonsistens
Direkt servokontroll över skruvförskjutning ger en doseringspositionsnoggrannhet inom +/- 0.01 mm. Skott-viktsvariationen förblir under 0,15 % över kontinuerliga 24- timmars produktion på tunnväggiga polypropendelar (jämfört med typiska konventionella hydrauliska variationer på upp till 0,45 %).
Hydraulsystem Lång livslängd
Frikoppling av doseringsprocessen sänker den termiska spänningen på hydraulvätskan. Oljeviskositeten förblir stabil över längre intervall, vilket förlänger vätskebytescyklerna från 4 000 drifttimmar till över 10 000 timmar. Komponentslitaget på pumpvingar, tätningar och proportionella ventiler minskar i enlighet därmed.
Footprint and Utility Savings
Genom att kombinera elektrisk insprutningseffektivitet med kompakt hydraulisk klämning minskar den totala maskinlängden med 12 % till 18 % jämfört med motsvarande full-hydrauliska modeller. Minskade oljevolymer innebär att mindre kyltornskapacitet krävs på fabriksgolvet.
Typiska applikationer
Fordonskomponenter
Dörrhandtagsmekanismer, VVS-kanaler, kontakthus, instrumentpaneler och säkringsdosor under-huven.
Passar snäva dimensionskrav för press-snäppmonteringar.
Medicinsk och precisionsförpackning
Spruttrummor, lock för bloduppsamlingsrör, tunna-matbehållare och flip-förslutningar.
Stöder placering i renrumsklass 8 på grund av minskad hydraulledning nära formzonen.
Industriell och elektrisk utrustning
Kopplingsplintar, strömbrytarhus, brytarplattor, pumphjul och elverktygshus.
Kan hantera höga krav på strukturella belastningar och tjocka-väggformningscykler utan sjunkmärken.
Materialkompatibilitet
Ofyllda hartser (PP, PE, PS, ABS):Bearbetas med standard nitrerade skruvar för att säkerställa enhetlig smälthomogenitet vid höga genomströmningshastigheter.
Tekniska polymerer (PC, POM, PBT, PA6/PA66):Hanteras via elektriska drivenheter med-högt vridmoment för att förhindra nedbrytning av harts under mjukgöring samtidigt som den tar emot smältor med hög-viskositet.
Mycket fyllda och slipande material (PA66 + 30-50% glasfiber, PPS + glas/mineral):Utrustad med valfria bimetalliska cylinderfoder (järn-baserade eller nickel-baserade legeringar) och helt härdade verktygsstålskruvar för att motstå nötande slitage och frätande av-gasning.
Konfigurationsalternativ
Maskinkonfigurationer väljs baserat på följande deldesign- och produktionskriterier:
Tunn-vägg- och snabbcykelapplikationer:Välj höghastighetsackumulatorpaket- kombinerat med spärrskruvsgeometri.
Slipmedel och glas-fyllda polymerer:Välj Bimetallic Barrels parade med Carbide-belagda skruvspetsar.
Komplex insatsgjutning:Lägg till extra hydrauliska kärndragningsgränssnitt för komplex formmekanik.
Injektionsprestandatillägg-
Ackumulatorassistans: Kväve-laddade hydrauliska ackumulatorer ökar insprutningshastigheter upp till 500 mm/s för tunnväggsförpackningar (-)<0.5 mm wall thickness).
Skruvprofiler: Barriärskruvar för polyolefiner, blandningsskruvar- för masterbatch-blandning eller låg-kompressionsskruvar för skjuvningskänsliga-material som PC och PVC.
Maskingränssnitt & automation
Core Pull Circuits: Upp till 4 hydrauliska kärna-dragventiler som kan styras via maskinens PLC för komplexa formåtgärder.
Euromap-gränssnitt: Standardiserade Euromap 63- eller Euromap 73-gränssnitt för robotplockning-och-integrering.
Hot Runner Controllers: Integrerade 8 till 32-zoners hot runner-kontrollmoduler inbyggda i maskinskåpet.
Tillverkning och kvalitetskontroll
Plattbearbetning:Gjutgods genomgår spännings-avlastningsglödgning innan de bearbetas på 5-axliga CNC-portalfräscentra för att säkerställa valsens parallellitet inom 0,05 mm över hela ytan.
Hydraulisk montering:Ventilgrenrör är monterade i ett damm-filtrerat renrum. Varje hydraulkrets genomgår statisk trycktestning vid 1,5 gånger arbetstrycket (240 bar) för att kontrollera läckage.
Inriktningskontroller:Laserinriktningsverktyg verifierar parallella toleranser för dragstången och plattans-till-insprutningsenhet-inriktning under montering.
Fullständig-belastningstestning:Varje maskin genomgår en 48-timmars torrcykel-som följs av ett 4-timmars fulllastformtest under maximalt systemtryck för att verifiera termisk stabilitet, elektrisk säkerhet och vibrationsnivåer.
Anpassning och OEM-support
Arbetsflöde för teknik och anpassning:
Part Drawings & 3D Model Review -> Mold & Cycle Analysis ->Skräddarsydd maskinkonfiguration
Tillgängliga anpassningstjänster inkluderar:
Mekaniska modifieringar: Anpassade bultmönster (SPI-, EUROMAP- eller JIS-standarder), utökade alternativ för dagsljus för höga formar, anpassade skruvlängder-till-diameter (L/D)-förhållande och förstorat stagavstånd-.
Elsystemanpassningar: Driftspänningar konfigurerade för lokala nät (t.ex. 480V 60Hz 3-fas för Nordamerika, 400V 50 Hz 3-fas för Europa).
Programvarulokalisering: Styrgränssnitt tillgängliga på engelska, spanska, tyska, franska och portugisiska med anpassade dataloggningsskärmar och skräddarsydda programvarusekvenser.
Vad köpare bör ge för en offert
För att få en korrekt teknisk offert och maskinstorleksrekommendation, ange följande parametrar:
Deldetaljer:2D/3D-ritningar (.STEP- eller .IGES-filer), delvikt (g) och maximal väggtjocklek (mm).
Materialspecifikationer:Polymerkvalitet, tillverkare, krymphastighet och procentandel av tillsatser/fyllmedel (t.ex. glasfiber %).
Formspecifikationer:Formens mått (L x B x H), totalvikt, antal hålrum och krav på varma löpare.
Produktionskrav:Erforderlig cykeltid, målproduktion per timme och automationskrav (robotteknik, transportörsystem).
Webbplatsens villkor:Anläggningens matningsspänning/frekvens, omgivningstemperaturprofil och tillgängliga specifikationer för kylt vatten.
FAQ
F: Hur jämför en hybridmaskin med en helt-elektrisk formsprutningsmaskin i pris och prestanda?
S: En hybridmaskin kostar ungefär 20 % till 30 % mindre än en helt-elektrisk maskin med motsvarande klämtonnage. Den matchar all-elektrisk doseringsprecision och hastighet samtidigt som den ger högre hydraulisk klämkraft och ekonomisk kärna-integration för komplexa fordonsdelar eller tekniska delar.
F: Vilket underhållsschema krävs för hydraulvätskan?
S: Eftersom mjukgörande värme separeras från oljetanken förblir vätskearbetstemperaturerna låga. Under normala förhållanden (40 grader C driftstemperatur), byt ut ISO VG 46 hydraulvätska var 10 000:e drifttimme eller efter två års kontinuerlig drift, tillsammans med standardfilterbyten var 2 500:e timme.
F: Kan den här maskinen samverka med mina befintliga robotavlastare?
A: Ja. Maskiner levereras som standard med EUROMAP 67 robotgränssnitt (eller EUROMAP 73 som tillval). Detta tillåter plug-and-play-signaler för form-öppet läge, kärnläge, ejektorstatus och säkerhetsspärrar med alla standard 3-axliga servorobotar.
F: Vilka reservdelar rekommenderas för internationella installationer?
S: Vi rekommenderar att du lagerför ett grundläggande, kritiskt kit: en uppsättning värmeband, termoelement, proportionella ventiltätningar, högtrycksoljefilter,-solid-reläer och en reservskruvspetsenhet (kontrollring, bakring och spets).
Populära Taggar: hybrid hydraulisk formsprutningsmaskin, Kina hybrid hydraulisk formsprutningsmaskin tillverkare, leverantörer, fabrik, Tunnväggig plastbehållare formsprutningsmaskin