


Hej där! Som leverantör av formsprutningsmaskiner för rörpassning har jag sett hur viktigt det är att kontrollera väggtjockleken på rördelar. I den här bloggen kommer jag att dela med mig av några tips och tricks om hur man uppnår det.
Förstå grunderna
Först och främst, låt oss prata om varför väggtjocklekskontroll är så viktigt. Väggtjockleken på rördelar påverkar deras styrka, hållbarhet och prestanda. Om väggtjockleken är för tunn kan rörkopplingarna vara benägna att spricka eller läcka. Om väggtjockleken å andra sidan är för tjock kan det leda till ökade materialkostnader och längre cykeltider.
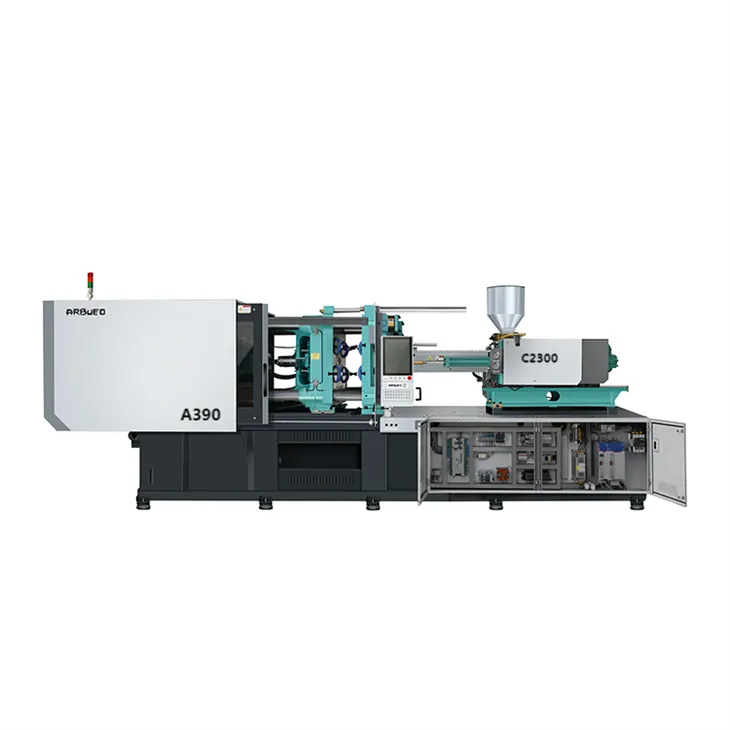
Så, hur kontrollerar vi väggtjockleken? Tja, allt börjar med att förstå formsprutningsprocessen. När du använder en formsprutningsmaskin för rörpassning sprutas smält plast in i en formhålighet under högt tryck. Plasten svalnar sedan och stelnar och tar formen av formen. Rörkopplingens väggtjocklek bestäms av mängden plast som sprutas in i formen och hur den flyter och fyller hålrummet.
Maskininställningar
En av nyckelfaktorerna för att kontrollera väggtjockleken är maskininställningarna. Här är några viktiga inställningar att tänka på:
Insprutningshastighet
Insprutningshastigheten avgör hur snabbt den smälta plasten sprutas in i formen. En högre insprutningshastighet kan hjälpa till att fylla formhålan jämnare och minska risken för tunna fläckar. Men om insprutningshastigheten är för hög kan det göra att plasten stänker eller bildar luftfickor, vilket kan påverka väggtjockleken. Så det är viktigt att hitta rätt balans.
Insprutningstryck
Insprutningstrycket används för att tvinga in den smälta plasten i formhåligheten. Ett högre insprutningstryck kan bidra till att formen är helt fylld och att väggtjockleken blir enhetlig. Men återigen, för mycket tryck kan orsaka problem, som att blinka eller skada formen. Du måste justera insprutningstrycket baserat på storleken och komplexiteten på rörkopplingen.
Håller tryck
Efter att formen är fylld appliceras hålltrycket för att bibehålla formen på rörkopplingen och förhindra krympning. Hålltrycket bör bibehållas under tillräckligt lång tid för att säkerställa att plasten har svalnat och stelnat ordentligt. Om hålltrycket är för lågt eller hålltiden är för kort kan rörkopplingen krympa och ha inkonsekvent väggtjocklek.
Kyltid
Kylningstiden är den tid det tar för plasten att svalna och stelna i formen. En längre nedkylningstid kan bidra till att väggtjockleken blir jämn och att rörkopplingen har god formstabilitet. Men för lång nedkylningstid kan öka cykeltiden och minska produktiviteten. Du måste hitta den optimala kyltiden utifrån materialet och storleken på rörkopplingen.
Formdesign
En annan viktig faktor för att kontrollera väggtjockleken är formdesignen. Här är några överväganden för formdesign:
Portens läge
Porten är öppningen genom vilken den smälta plasten kommer in i formhåligheten. Placeringen av porten kan ha en betydande inverkan på plastens flöde och väggtjockleken på rörkopplingen. En välplacerad grind kan se till att plasten flyter jämnt genom formhålan och fyller alla områden. Om exempelvis porten är placerad för nära ena sidan av rörkopplingen kan det orsaka ojämn fyllning och resultera i inkonsekvent väggtjocklek.
Löparsystem
Löparsystemet är nätverket av kanaler som transporterar den smälta plasten från injektionsenheten till formhåligheten. Ett korrekt utformat löparsystem kan hjälpa till att fördela plasten jämnt och minska tryckfallet. Detta kan leda till mer konsekvent väggtjocklek. Det finns olika typer av löparsystem, såsom kalla löpare och varma löpare, och valet beror på de specifika kraven på rörkopplingen.
Avluftning
Ventilering är väsentlig för att tillåta luft att strömma ut från formhåligheten under injektionsprocessen. Om luft fångas i formen kan det orsaka tomrum eller tunna fläckar i rörkopplingen, vilket påverkar väggtjockleken. Formen bör ha ordentliga ventilationskanaler för att säkerställa att luft lätt kan släppas ut.
Materialval
Den typ av plastmaterial som används spelar också en roll vid kontroll av väggtjocklek. Olika plaster har olika flödesegenskaper, krympningshastigheter och kylningsegenskaper. Till exempel flyter vissa plaster lättare än andra, vilket kan påverka hur de fyller formhålan. Du måste välja ett material som är lämpligt för den specifika tillämpningen av rörkopplingen och som kan bearbetas för att uppnå önskad väggtjocklek.

Kvalitetskontroll
När rörkopplingarna väl är tillverkade är det viktigt att utföra kvalitetskontroller för att säkerställa att väggtjockleken uppfyller specifikationerna. Du kan använda olika mätverktyg, såsom bromsok eller ultraljudstjockleksmätare, för att mäta väggtjockleken på olika ställen på rörkopplingen. Om några avvikelser upptäcks kan du justera maskininställningarna eller formdesignen därefter.
Andra formsprutningsmaskiner
Om du också är intresserad av andra typer av formsprutningsmaskiner har vi några bra alternativ. Kolla in vårFormsprutningsmaskin för fruktkorg,Bil stötfångare formsprutningsmaskin, ochFormsprutningsmaskin för porslin. Dessa maskiner är designade för att producera högkvalitativa produkter med exakt kontroll över tillverkningsprocessen.
Slutsats
Att kontrollera väggtjockleken på rördelar som tillverkas av en formsprutningsmaskin för rörpassning är en komplex men genomförbar uppgift. Genom att vara uppmärksam på maskininställningar, formdesign, materialval och kvalitetskontroll kan du producera rördelar med konsekvent och enhetlig väggtjocklek.
Om du letar efter en formsprutningsmaskin för rörpassning eller har några frågor om väggtjocklekskontroll, tveka inte att höra av dig. Vi är här för att hjälpa dig att få bästa resultat för dina produktionsbehov.
Referenser
- "Handbok för formsprutning" av O. Olabisi
- "Plastic Injection Moulding: Science and Technology" av John Beaumont